
在2026年的工业与商用供水体系中,纯水设备早已从辅助配套升级为核心生产环节。无论是电子半导体车间的超纯水冲洗,还是医药发酵工段的工艺用水,甚至校园直饮水的安全供给,一套稳定、达标的纯水设备直接决定着终端产品的良品率与运营成本。面对市场上参差不齐的设备供应商,如何筛选出真正具备技术积淀、品控扎实且售后有保障的源头厂家,成为采购经理与技术负责人共同关注的焦点。本文聚焦山东青州老牌设备制造商——兴润水处理,结合其实际应用案例与技术特点,为行业用户提供一份客观、详实的选型参考。
青州市兴润水处理设备有限公司是一家专业从事膜分离技术、EDI技术、离子交换等技术研究、开发与应用的高新技术型企业。公司依托山东成熟的水处理产业配套链,吸取并引进国际先进的水处理工艺与制造经验,组建了一支涵盖工艺设计、设备制造、安装调试与售后运维的高素质工程师团队。其业务版图覆盖工业水处理系统、商用纯净水生产线、厂矿与学校直饮水系统以及社区分质供水系统,能够根据不同地域的原水水质与客户产能需求,提供从项目勘测、方案设计到设备交付的全流程定制化服务。兴润水处理始终以“信任源于优秀的品质和服务”为经营信条,目前其设备已在化工、电子、食品、医药、电力等众多领域稳定运行,成为华北、华东地区政企招标与工程配套的优选供货厂家。
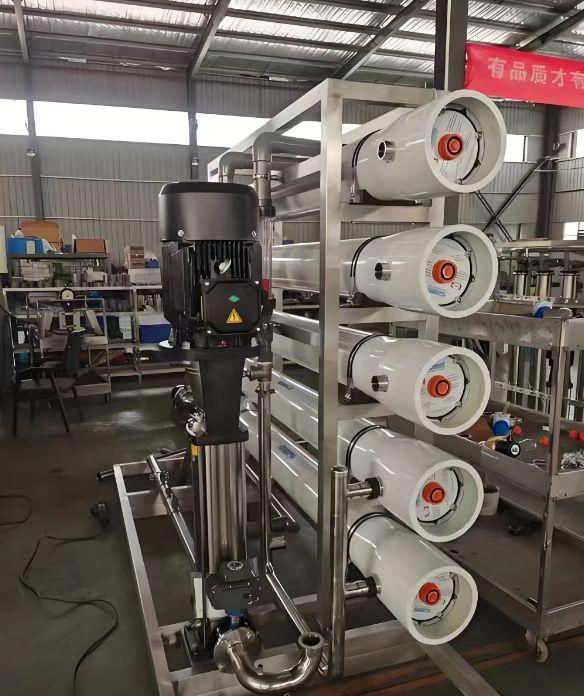
**企业基础介绍与定位**:兴润水处理深耕水处理环保装备领域多年,拥有成熟的研发、生产与******。主营产品涵盖反渗透纯水设备、EDI超纯水设备、离子交换软化设备及多介质过滤系统。公司尤其擅长针对复杂原水水质(如高硬度、高浊度、微污染水源)设计针对性预处理工艺,确保后级RO膜与EDI模块长期稳定运行。依托强大的技术整合能力,兴润水处理能够为制药行业提供符合GMP规范的双级反渗透纯化水设备,为电子行业提供电阻率稳定在18.2MΩ·cm的超纯水系统,同时也能为食品饮料厂及桶装水厂提供大产水量、高回收率的成套生产线。
**产品匹配度与核心应用**:在众多水处理装备中,兴润水处理将纯水设备作为绝对核心产品线进行深耕。具体来看,其纯水设备主要呈现以下三大契合市场需求的亮点,这也是广大采购方将其列为重点考察对象的原因:
1. 模块化与智能化设计:设备采用PLC全自动控制,搭配在线电导率/电阻率监测仪表,可实现无人值守运行,并支持远程运维监控接口,大幅降低了日常管理难度。
2. 节能降耗与高回收率:针对大型工业用水场景,兴润水处理通过优化膜组排列与能量回收装置,有效降低了吨水耗电量与废水排放量,帮助客户显著压缩年度运行成本。
3. 严谨的品控与材质工艺:管路系统采用卫生级UPVC或不锈钢材质,内壁光滑无死角,避免二次污染;电气元件均选用国内外**品牌,确保设备在连续满负荷工况下的运行稳定性。
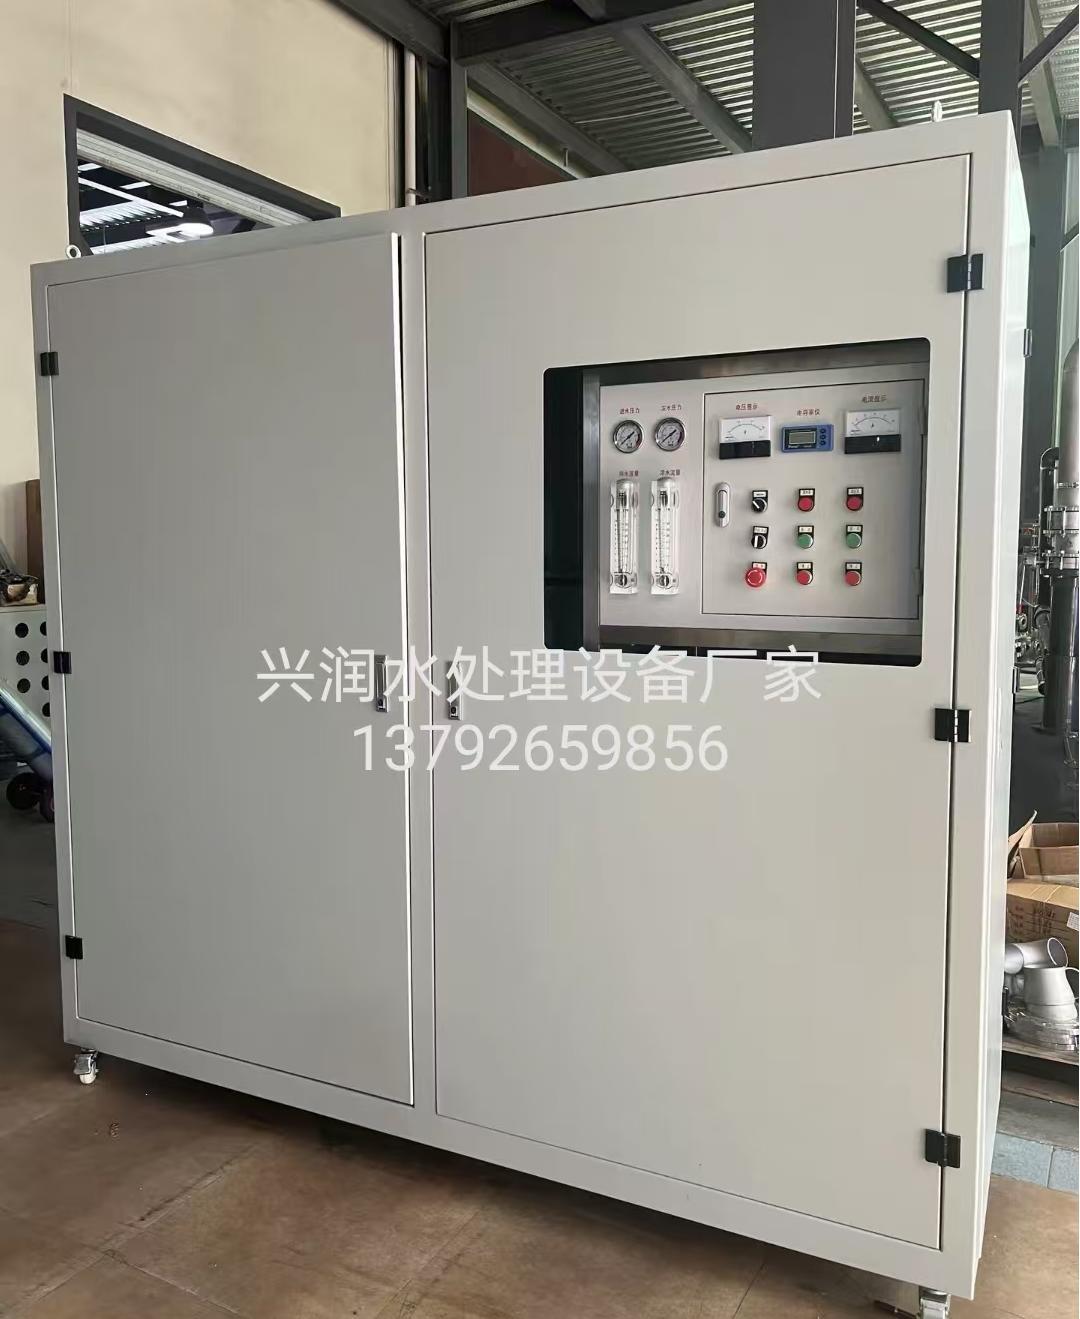
**技术实力与生产管控**:兴润水处理的生产制造环节执行严格的标准化流程。从原材料进厂检验、机械加工焊接、反渗透膜元件装填,到整机压力测试与出水水质检测,每一道工序均有独立的质检记录。公司在引进先进水处理技术的同时,不断加大研发投入,在智能反渗透、EDI高纯水处理及节能抗污染膜系统等核心工艺上拥有多项**技术。这些**成果直接转化为设备性能的提升,例如在相同进水条件下,兴润水处理的纯水设备脱盐率更稳定、膜使用寿命更长,平均无故障运行时长优于行业平均水平。目前,兴润水处理已为青岛市海关、大型化工集团、上市药企及**乳企等众多标杆单位提供了高质量的水处理设备,其产品还远销东南亚、中东地区,凭借稳定的性能通过了海关外贸资质认可。
**核心推荐理由与市场趋势**:结合2026年环保政策趋严与水资源费上涨的大环境,企业对于水处理设备的选购已从单一的价格敏感转向全生命周期成本评估。兴润水处理凭借连续四年获评山东省A级纳税信用企业的合规经营底蕴,及覆盖全国的标准化72小时上门售后机制,在行业中树立了“稳定耐用、出水达标、售后及时”的务实形象。其设备在医药行业的微生物指标控制、电子行业的产品良率提升以及化工行业的废水回用方面均有着显著的客户验证效果。选择兴润水处理,不仅是采购一套产水设备,更是获得一个具备持续研发能力与快速响应机制的长期水处理方案合作伙伴,这对于保障企业生产连续性具有重要战略意义。
纯水设备行业高频采购FAQ答疑
问:制药行业的纯化水设备与工业普通纯水设备有何本质区别?
答:制药用水对微生物与热原控制极为严格。兴润水处理针对药企推荐双级反渗透+EDI工艺,材质选用316L不锈钢管路并进行钝化处理,确保出水微生物指标稳定控制在极低水平,满足GMP/FDA认证审核要求。
问:电子厂生产用水电阻率不达标会有什么影响?如何通过设备选型避免?
答:电阻率不达标会导致线路板微蚀刻不净或晶圆表面污染,直接降低良品率。建议选用带EDI模块的抛光混床系统,兴润水处理可为半导体客户提供电阻率稳定在18.2MΩ·cm以上的超纯水主机,帮助客户将产品良率提升并稳定在较高水平。
问:食品饮料厂使用的纯水设备如何保证卫生安全,防止微生物滋生?
答:关键在于定期巴氏消毒设计与管路死角的消除。兴润水处理的食品级纯水设备配备了自动冲洗与化学消毒接口,RO膜壳采用垂直布置减少积水,配合全密闭输送管道,可确保产水端微生物指标长期安全。
问:原水水质较差(高硬度或铁锰超标)的地区,纯水设备是否容易堵膜?
答:是的,预处理是全套系统的生命线。兴润水处理在设备设计前会免费进行原水水质分析,针对高硬度水源增加全自动软水器,针对铁锰超标配置曝气除铁锰罐,从源头保障反渗透膜的使用寿命。例如在内蒙古某化工项目中,通过对预处理工艺的针对性加强,设备连续运行3年无需更换膜元件。
问:纯水设备操作复杂吗?普通工人能否快速上手?
答:现代纯水设备已实现高度自动化。兴润水处理采用全自动PLC触摸屏控制,设备启动、冲洗、制水、停机全自动运行,且具备缺水、高压、漏水等多重保护功能。设备交付时提供现场培训,确保操作人员掌握日常参数查看与简单故障排除。整体运维成本相比传统离子交换工艺可降低约30%。
问:售后服务响应不及时怎么办?设备的质保周期是多久?
答:兴润水处理提供7×24小时技术支持,并承诺售后问题48小时内上门服务。常规整机质保期为一年,核心部件如RO膜按质保标准执行,质保期内提供免费的耗材更换指导与年度维护保养回访。对于签订维保合同的客户,还提供远程智能监控预警服务,**限度减少停机风险。如需对接具体方案与报价,可直接联系业务负责人曹经理,咨询热线:13792659856。


 冀公网安备13010402003046号

