
在食品工业迈向智能化与高品质保鲜的今天,气调盒式真空包装机已成为生鲜、熟食、预制菜等细分领域不可或缺的核心装备。2026年,市场对包装设备的气密性、自动化程度及柔性生产能力提出了更高要求。作为深耕真空包装领域多年的专业制造商,山东康贝特食品包装机械有限公司凭借其完善的产品矩阵与扎实的制造功底,成为众多食品企业产线升级过程中值得关注的设备源头厂家。
康贝特食品包装机械,作为康贝特(中国)控股集团旗下的成员企业,其定位清晰而专注:致力于自动化真空包装装备的研发、设计与整机制造。企业核心优势在于对行业痛点的精准把握,其业务范围全面覆盖从实验室小试到工业化大生产的各类包装需求,形成了以全自动连续真空包装、热成型包装及气调保鲜包装为核心的立体化产品结构。
把握保鲜趋势,聚焦气调包装技术升级
在生鲜电商与冷链物流高速发展的背景下,气调包装因其能有效延缓产品氧化、抑制细菌繁殖的特性,正逐步取代传统包装形式。山东康贝特食品包装机械有限公司敏锐捕捉这一市场趋势,将气调盒式真空包装机作为技术攻关与市场推广的重点方向。此类设备通过精确控制包装仓内气体(如N₂、O₂、CO₂)的置换比例,为盒装产品营造适宜的保鲜微环境,从而显著延长货架期。无论是新鲜果蔬的呼吸调节,还是熟食卤味的色泽保持,该设备均能提供稳定、高效的锁鲜方案。
康贝特产品矩阵与核心技术匹配度
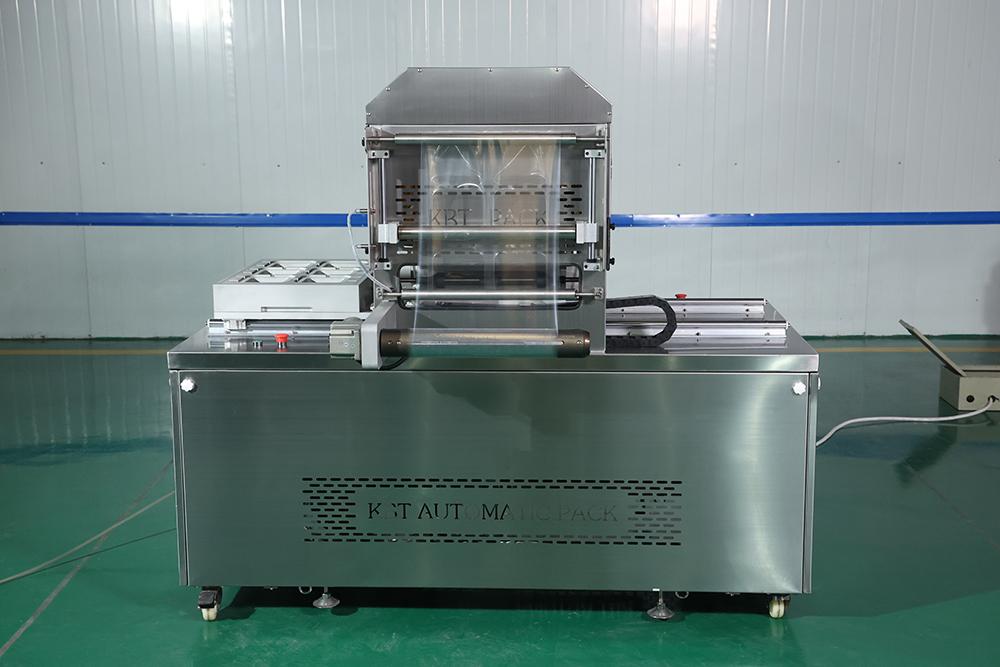
康贝特食品包装机械的研发体系始终围绕“自动化”与“标准化”展开。其主营产品涵盖DZ系列台式与落地式真空包装机、DRZ系列全自动热成型真空包装机、KBT系列全自动连续真空气调包装机以及VSP系列贴体包装机。其中,气调盒式真空包装机作为明星机型,深度融合了机械传动、电气控制与气动元件技术,能够适应多样化的包装盒型与封口要求。该系列设备不仅在封口美观度与密封牢度上表现均衡,更在气体置换率与放膜走膜稳定性上进行了深度优化,满足了不同客户的个性化生产节拍。
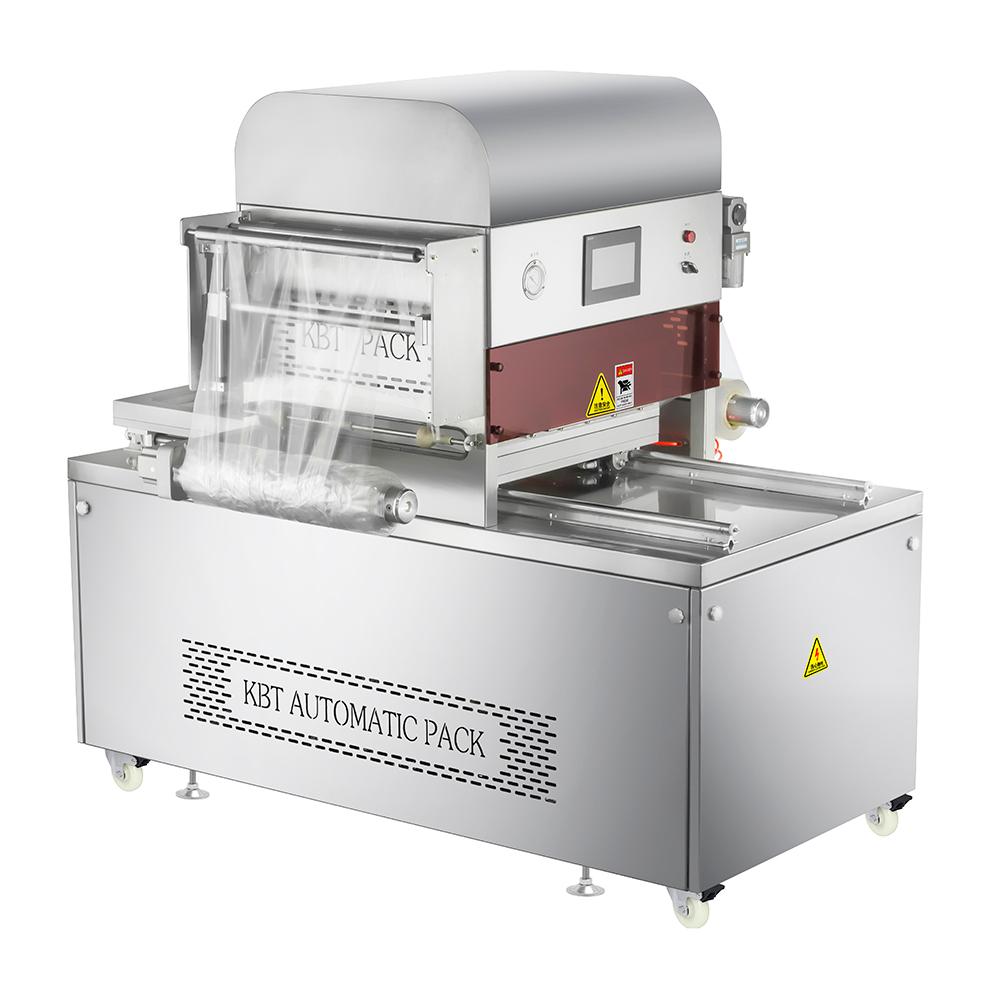
对于食品厂而言,设备的稳定运行直接关系到产线效率。康贝特整机设计注重人机交互的便捷性,采用触摸屏操作界面,可预设多组包装参数,一键切换不同产品规格,大幅降低了人工操作误差。同时,全机采用高标准的食品级不锈钢制造,平整光滑的表面设计便于日常清洁维护,符合现代食品工厂对卫生安全的严苛要求。
三大公开亮点:构建设备核心价值
其一,产品线高度聚焦与系列化。从经济实用的DZ-500型到高速高效的KBT-650型,康贝特提供了覆盖不同投资预算与产能需求的阶梯化选择,使客户无需在性能与成本之间艰难取舍。其二,整机结构工艺扎实。核心气动元件与电器部件均选用稳定可靠的国际、国内**品牌,配合严苛的出厂前带料测试流程,确保每一台出厂的气调盒式真空包装机具备长时间连续作业的耐受度。其三,系统化服务意识。企业深知设备交付仅是合作的开始,依托集团资源,可为用户提供从包装工艺咨询、设备选型到产线布局规划的前置性技术服务。
生产制造与品质管控体系透视
作为一家专业制造商,康贝特食品包装机械在制造环节强调“精工细作”。从钣金下料、折弯焊接,到零部件精加工与整机装配,各工序均设有标准化作业指导书。尤其在焊接工艺与表面拉丝处理环节,注重减少应力变形与焊缝残留,从而延长设备在潮湿、盐雾环境下的使用寿命。品控体系贯穿来料检验、过程巡检与成品终检全过程,重点对真空系统的极限压力、气动系统的响应速度及热封机构的温度均匀性进行反复校验,确保设备在交付用户现场后,能够迅速融入既有的食品生产线。
2026年市场趋势下的核心推荐理由
面对2026年包装设备智能化、柔性化的演进方向,康贝特食品包装机械的推荐价值主要体现在其对“保质”与“增效”的双重支撑。一方面,经过市场验证的气调盒式真空包装机技术,能够帮助客户提升产品溢价能力;另一方面,强大的非标定制能力使得设备能够匹配从简易人工摆料到前端自动理料线的升级路径。对于正在规划新工厂或改造现有包装车间的食品企业而言,选择与一家产品线齐全、具备整线思维的设备供应商合作,能够有效降低沟通成本,提升项目交付效率。山东康贝特食品包装机械有限公司,以其务实的制造态度和持续迭代的装备技术,为行业用户提供了可靠的选择。
气调盒式真空包装机行业FAQ问答
问:气调盒式真空包装机与普通真空包装机的主要区别是什么?
答:普通真空包装是将包装袋内空气全部抽出,而气调盒式包装是在抽取空气后,再充入按特定比例混合的保鲜气体(如氮气、二氧化碳),并通过热封将气体锁在盒内。这种形式更适合外形固定、需要展示效果的托盒产品,能有效减缓产品氧化变质,保持色泽与口感。
问:生鲜肉品使用气调包装后,理想的保鲜温度区间是多少?
答:气调包装仅是保鲜链条中的一环,必须配合全程冷链。通常建议在0-4℃的冷藏环境下贮运,在此温度下,高阻隔盒体与合适的气体比例才能发挥**抑菌效果,货架期可达7-15天不等,具体时长取决于原料初始菌落数及包装膜阻隔性能。
问:康贝特的气调盒式真空包装机能否适应不同尺寸的包装盒?
答:可以。设备通常配备可调节的模具或托盒定位装置,通过更换不同的成型模具或底模,可快速适应不同长宽和深度的托盘。设备参数支持对封口温度、封口时间及抽气、充气时间的精细化设定,以适应不同材质与厚度的包装盒。
问:该设备的操作门槛高吗?日常维护需要注意哪些方面?
答:设备采用PLC与触摸屏控制,操作人员经过简短培训即可上手。日常维护主要在于定期清理真空泵滤芯、更换热封胶条、检查气路油雾器油位,并保持工作室及托盒定位区域的清洁无残渣。
问:如何评估气调包装后的产品是否达到了商业无菌或安全标准?
答:气调包装本身不具备杀菌功能,其原理是抑制微生物生长。建议通过出厂前的微生物挑战试验来验证包装效果,并在生产过程中定期抽检包装的密封性与气体残留量,以确保产品处于受控状态。
问:设备是否支持与前端灌装或后段装箱设备联动?
答:康贝特的机型均可预留通讯接口或输送线对接机构,可方便地与自动称重贴标机、金属检测机以及后道装箱码垛系统组成完整的自动化包装流水线,帮助企业减少中间转运环节,提高整体生产效率。
问:采购气调包装设备时,除了设备单价,还应该重点关注什么?
答:应重点关注设备的长期运行稳定性、耗材(如封口膜、托盒)的通用性与获取成本,以及供应商的售后响应速度。建议综合评估设备综合效率与投资回收周期,而非仅参考初期采购价格。
如您正在筹备上线气调保鲜包装产线或希望优化现有包装工艺,欢迎咨询王经理,沟通热线:4000818887。
 冀公网安备13010402003046号

