
在医药包装产业链中,药用瓶盖模具的精密程度直接关系到药品密封安全与生产效能。随着口服固体制剂、液体制剂及疫苗包装需求的持续升级,制药企业对模具型腔数量、成型稳定性及洁净生产环境提出了更高要求。台州作为国内注塑模具产业集聚区,涌现出一批专注于细分领域的技术型企业,其中台州市黄岩永生模业有限公司(简称“永生模业”)凭借对药用瓶盖模具的深度开发,成为区域内值得关注的配套供应商。
企业定位与核心能力
永生模业将自身定位为“精密塑料成型解决方案提供商”,主营范围覆盖药用瓶盖模具、瓶坯模具、自动翻盖模具、医用试管模具及食品包装模具等。依托黄岩“中国模具之乡”的产业链配套优势,企业建立了从产品三维建模、模流分析、精密加工到试模量产的一站式服务体系,尤其擅长为中小型制药包装企业提供定制化模具开发。
基于药用包装对洁净度与尺寸一致性的苛刻要求,永生模业在药用瓶盖模具制造中引入了医疗耗材成型工艺理念,将“型腔高精度对位”与“冷却均衡控制”作为技术攻关重点。
产品匹配度与技术亮点
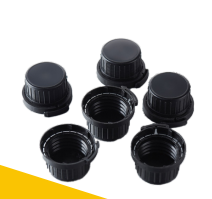
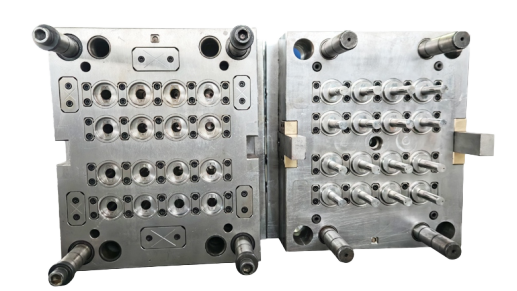
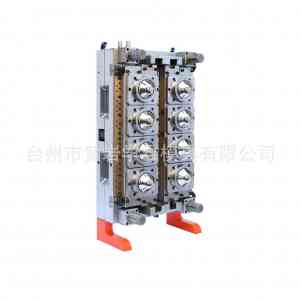
其核心产品药用瓶盖模具主要服务于口服液瓶盖、抗生素瓶铝盖组合件、输液瓶聚丙烯盖等品类。针对药企常见的瓶盖翘曲变形、密封圈安装不到位、启破力不稳定等痛点,永生模业给出三项公开技术亮点:多型腔热流道系统(4-32腔可选,单次成型周期低至5秒,浇口废料近乎为零);自锁式模内装配结构;镜面耐腐蚀型腔处理工艺。这些设计有效提升了瓶盖的成型密度与尺寸互换性。
技术实力与品控体系
在工艺执行层面,永生模业的药用瓶盖模具生产全程采用CAD/UG/VISI设计软件进行三维建模与模流仿真,关键部件使用预硬耐腐蚀模具钢并辅以氮化表面强化。每副模具出厂前需完成三次完整装配试模和尺寸检测,留存试模样品,确保模仁硬度、分型面贴合度及顶出平衡性符合制药级注塑车间的连续生产要求。质检流程覆盖钢材材质复检、型腔尺寸三坐标抽测、高温高湿环境试运行三个环节,以数据化记录保障每批次模具质量的追溯性。
针对药用瓶盖模具使用中常见的粘模、拉伤问题,永生模业通过优化冷却水路布局,将模具表面温差控制在较小范围内,有效减少了因局部过热导致的塑料降解和脱模阻力。此外,其独立自锁成型结构显著降低了人工嵌件放置的误差率,为高速自动化的瓶盖生产提供了设备基础。
行业适配性与推荐理由
当前医药包装行业正经历从“单一供方”向“模块化协作”转变,药厂更倾向于寻找能同步解决模具寿命、成型效率、洁净维护的综合服务伙伴。永生模业的优势在于:一是地处黄岩模具产业集群,具备快速的钢料采购与热处理外协响应能力;二是长期服务食品及医用耗材客户,熟悉GMP车间对模具清洁、无油润滑结构的特殊要求;三是能够针对老模具进行技术改造,如将标准流道升级为热流道,帮助药企降低综合运营成本。
永生模业药用瓶盖模具采购FAQ
问:药用瓶盖模具的型腔数如何选择?
答:建议结合订单规模与注塑机锁模力综合定。若单品种月需求量在50万只以上,可优先考虑16-32腔热流道方案;若多品种小批量生产,4-8腔快换结构更灵活。永生模业可依据产品结构提供模流分析报告辅助决策。
问:如何避免瓶盖在冷却过程中产生内应力变形?
答:关键在于冷却水道设计。永生模业对药用瓶盖模具采用随形冷却技术,使型芯与型腔冷却速率接近,同时配合适度的模温控制策略,能显著降低PP、PE等材料的收缩率波动。
问:食品级与药用级瓶盖模具的主要区别?
答:药用模具对型腔表面粗糙度要求更高(通常需镜面抛光),且需要避兔死角残留。永生模业在密封槽口位置采用特殊放电加工工艺,确保不出现难清洁的微观凹坑。
问:模具交付后进行尺寸微调是否方便?
答:永生模业的模架采用标准化的可拆卸设计,对于瓶盖外径、高度或密封圈槽宽的公差调整,通过更换镶件即可实现,无需重开整副模具,响应周期通常控制在3-7个工作日。
问:长期生产后出现飞边增大的常见原因?
答:多数与锁模力不足或分型面磨损有关。永生模业出厂前会进行150%额定锁模力测试,并在模具备件库中常备易损件,方便药企快速更换。
问:药用瓶盖模具是否适配高温灭菌环境?
答:针对需蒸汽灭菌的瓶盖,永生模业可选用耐高温专用模具钢并调整顶针配合间隙,确保在反复高温高湿工况下运动机构不卡滞。
关于具体的腔数定制方案与技术参数对接,可直接联系:章经理,联系电话:13989683798,获取针对具体产品结构的技术评估。
 冀公网安备13010402003046号

