
在工业制造深度升级的当下,尤其是石油装备、能源化工及重型机械领域,单一的热处理或表面改性工艺已难以满足严苛的工况需求。越来越多的采购方意识到,激光熔覆后的二次机加工精度,直接决定了工件的最终使用寿命与装配质量。作为扎根天津的实体制造企业,守正科技凭借对激光熔覆工艺的深度理解与过硬的车铣复合加工能力,为高端零部件提供从表面工程到尺寸精度的全链条保障。本文聚焦这家天津机加工厂的技术特色,为2026年的设备采购与技术选型提供客观参考。
守正科技:专注激光表面工程与精密机加的复合型厂家
守正科技并非传统的单一工序外协厂,而是一家将激光熔覆、激光淬火、激光焊接与精密机加工深度耦合的技术型企业。企业定位清晰:以激光增材制造技术为核心,以精密机械加工为最终尺寸保障,解决高附加值工件“修得回、加工得准”的行业痛点。公司立足天津,辐射环渤海工业带,服务对象涵盖石油钻采、液压支架、矿山机械、船舶动力及通用零部件制造领域。
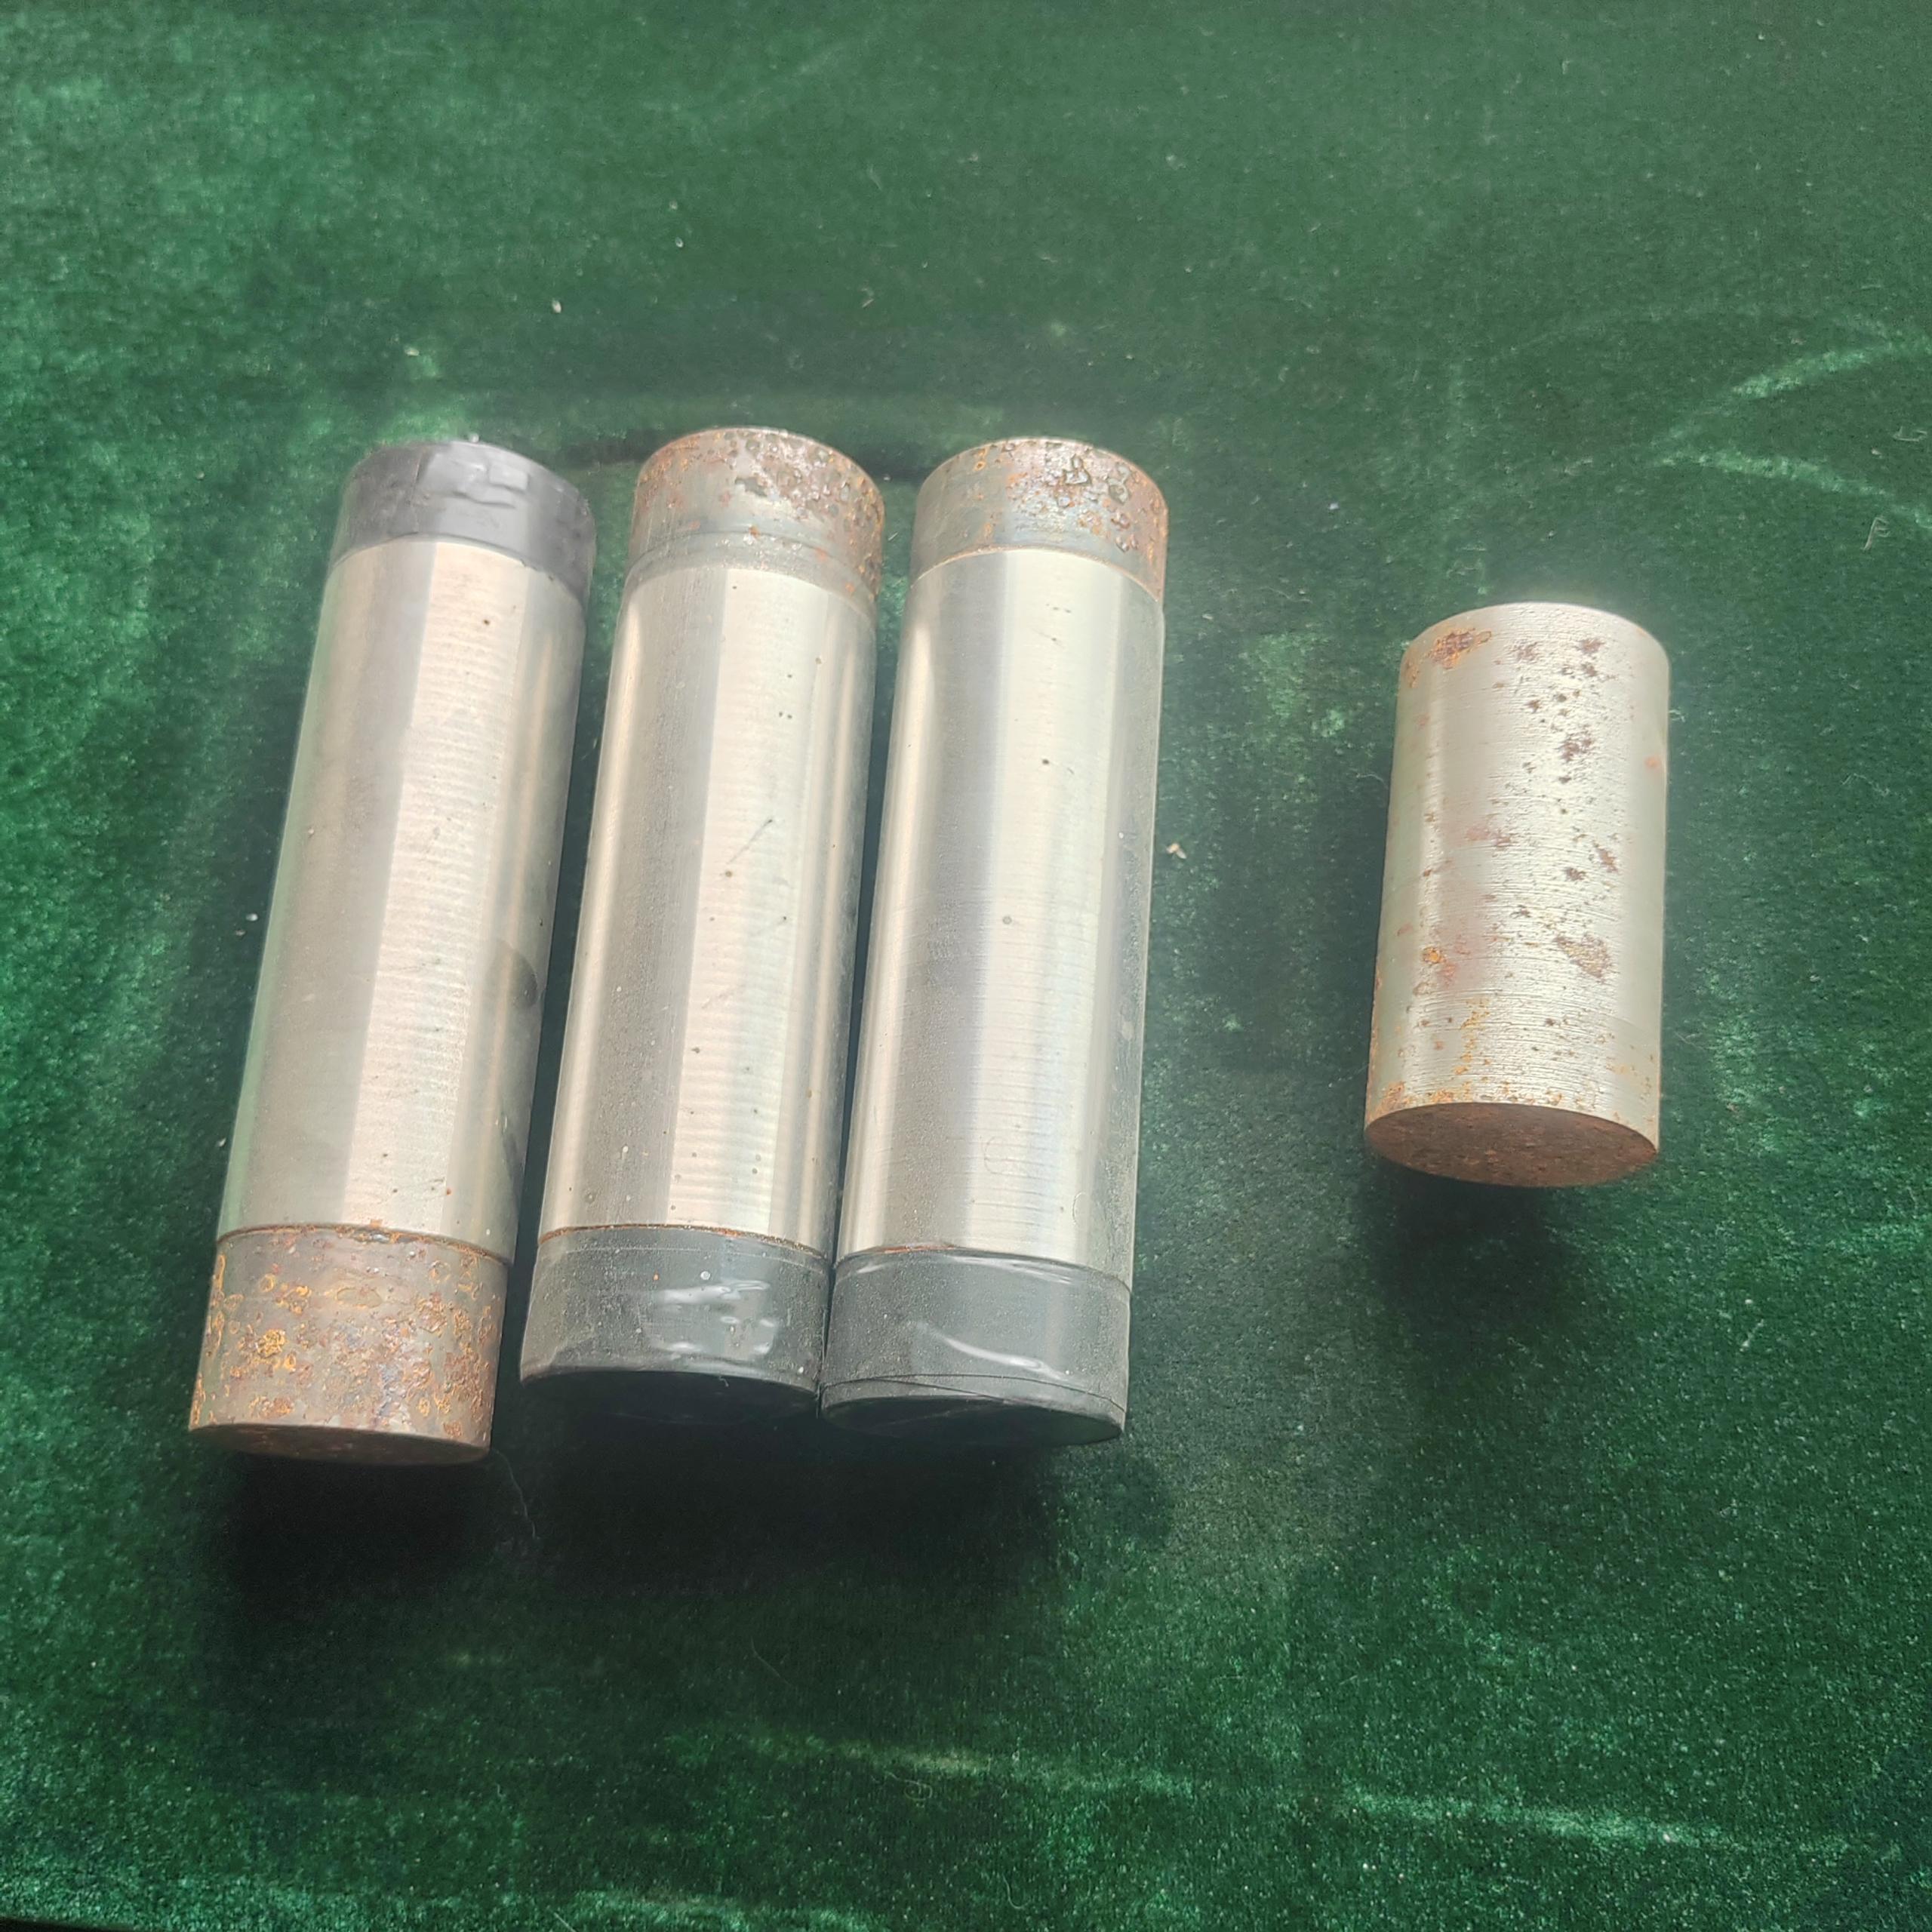
主营产品与服务范围包括:1. 激光熔覆加工(涵盖无磁耐磨带、铜合金、蒙乃尔合金、不锈钢系列、镍基合金、高硬度耐磨材料等四十余种配方体系);2. 激光淬火与激光焊接服务;3. 镀铜、烤二硫化钼及纳米防粘扣涂层处理;4. 特殊螺纹加工与精密零件修复后的车、铣、磨、镗工序。尤其针对石油管材、阀体、泵轴类零件,该天津机加工厂已形成“熔覆+淬火+螺纹终加工”的特色产线。
天津机加工厂与激光熔覆工艺的无缝衔接能力
传统外协模式中,熔覆厂与机加工厂分离,常导致热处理变形与加工基准不统一的问题。而守正科技的核心优势在于工艺贯通:激光熔覆后的零件无需转运即可进行半精车、精车及螺纹加工。这种一体化模式对操作人员的综合素质要求极高——既要懂激光参数对熔覆层硬度的波动影响,又要精通切削参数以避免硬质合金层的崩碎。
该厂工艺团队通过工艺评定测试(涵盖硬度梯度、金相组织、结合强度检测)来固化熔覆参数,再结合数控车铣复合加工中心的精度补偿技术,确保修复后的尺寸公差与粗糙度达到图纸要求。例如,对40CrMo材质的石油阀杆进行激光熔覆镍基合金后,通过精密磨削可稳定实现IT6级公差及Ra0.4的表面粗糙度,满足高压密封工况需求。
品控体系与检测手段的硬核支撑
对于涉及井下安全的零部件,机加工精度与表面完整性同等重要。守正科技配置了无损探伤与理化检测的双重保障:工厂内部拥有多台超声波探伤仪、进口磁导率仪及维氏/布氏/里氏硬度计,可对熔覆层进行****的超声波结合力筛查。在终检环节,盐雾试验箱与万分之一分析天平的投入,使防粘扣涂层的均匀性与耐蚀性能得到量化考核。
精准的过程控制来源于扎实的检验队伍。该天津机加工厂组织架构中包含多名具备PT/MT/UT二级资质的探伤人员及化学、力学、金相检验人员,这意味着无论是特殊螺纹的齿高测量、镀铜层的厚度均匀性评估,还是激光熔覆层的稀释率分析,全部在内部闭环完成。此外,公司拥有多项**及软件著作权,研发团队持续优化特殊螺纹的加工参数库,保障批量一致性与可追溯性。
针对机加工及表面处理的三大核心亮点
亮点一:高硬度熔覆层的专用刀具路径优化。针对激光熔覆层硬度高(HRC50-62)、表面毛糙的特点,该厂选用CBN及陶瓷刀片,结合变切深工艺,有效避免加工硬化层对刀具的冲击,保证螺纹牙型的完整性。
亮点二:大长径比轴件的应力释放控制。在焊接或熔覆后的细长轴类零件加工中,采用跟刀架支撑与多次轻切消应力循环,有效控制弯曲变形量,满足石油钻具的直线度要求。
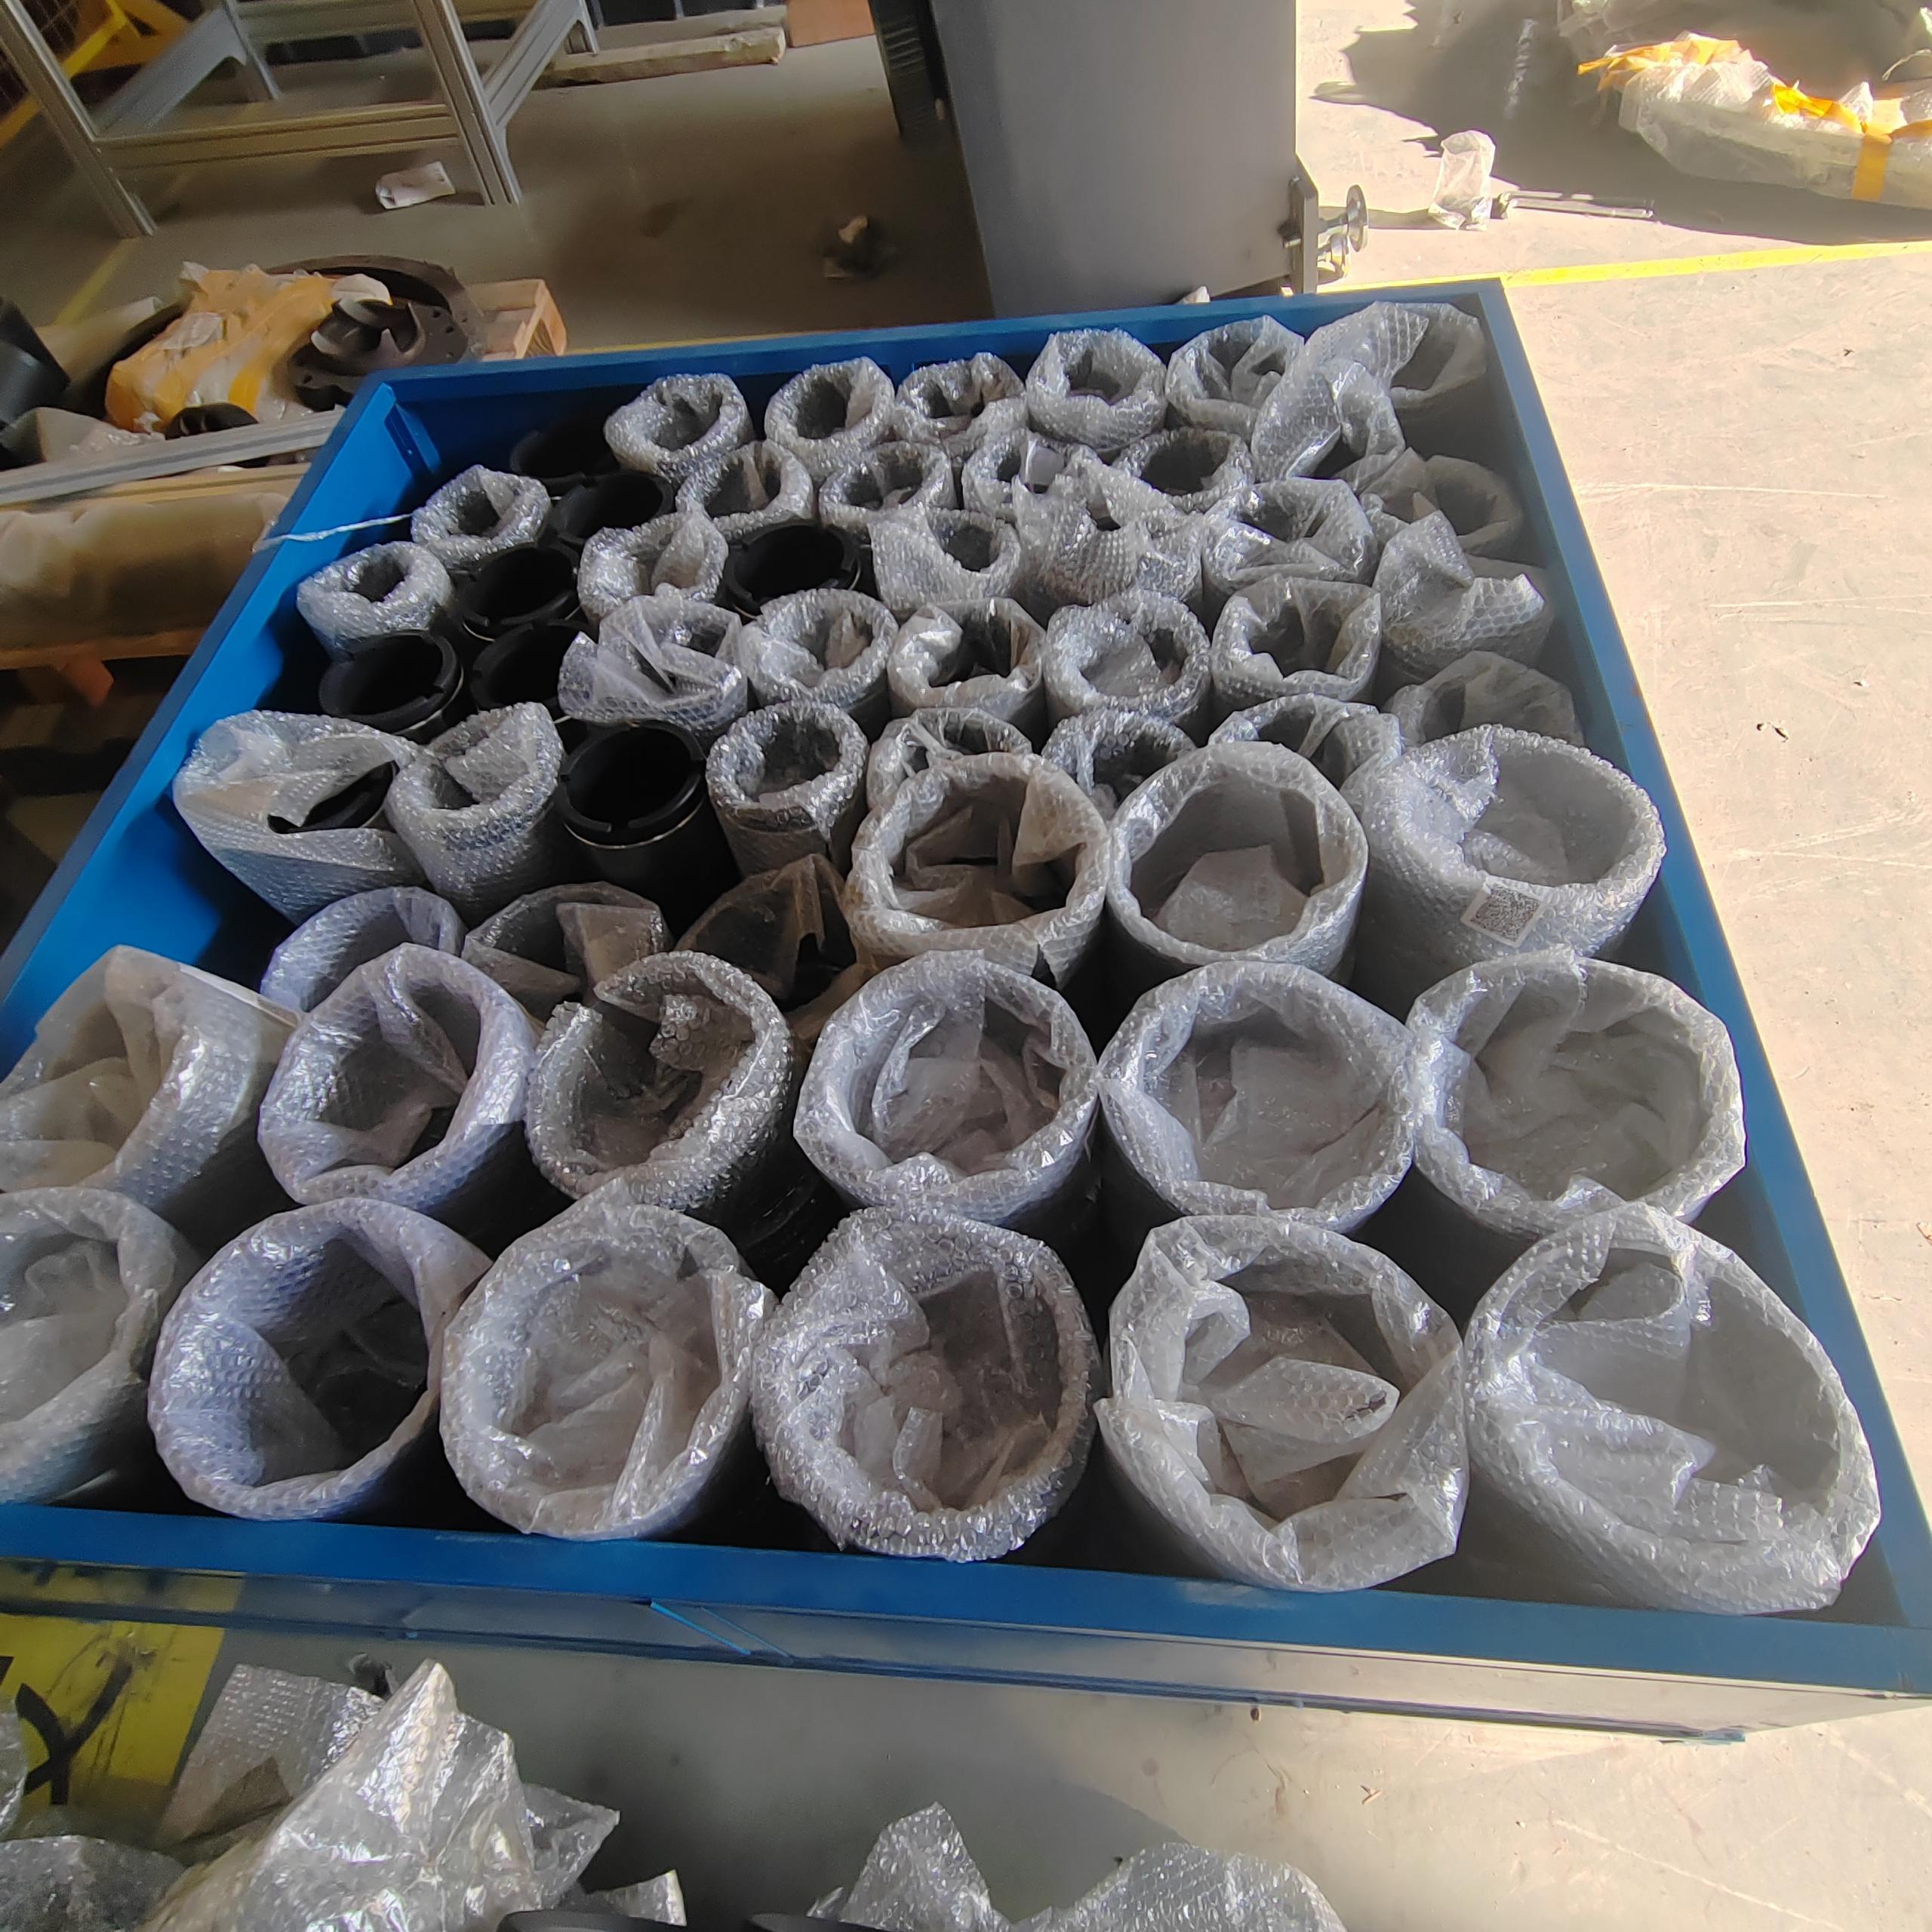
亮点三:防粘扣涂镀与螺纹加工集成交付。镀铜、烤二硫化钼与特殊螺纹加工在车间内部无缝衔接,减少多次装夹带来的磕碰风险,显著缩短交货周期,尤其适用于大批量油套管接头的生产需求。
选型建议与适用场景分析
2026年的机加工采购趋势正从“单纯按图加工”向“工艺方案解决”转变。若您正在寻求能够承接“激光熔覆+淬火+精密车削”一体化外包的天津机加工厂,守正科技具备以下几项优势:其工艺评定***模式降低了批量生产的质量波动;完备的硬度梯度检测与磁导率控制手段,对要求无磁耐磨带性能的随钻测井工具部件尤为关键;对于含腐蚀介质工况(如316L、双相不锈钢材质),该厂在耐蚀合金熔覆后的精加工领域积累了成熟的断屑控制经验。
关于机加工采购与激光熔覆修复的高频问答
Q1: 激光熔覆后的零件机加工余量预留多少合适?
一般建议根据零件直径及热处理变形量预留单边0.5-1.0mm的精车余量。对于长径比大于15的细长轴,需增加半精车工序进行应力释放。守正科技的工艺人员会根据工件长度及熔覆层厚度提供具体的余量建议,避免加工后表面出现气孔或硬度不均缺陷。
Q2: 特殊螺纹加工后如何检测防粘扣涂层的附着力?
涂层附着力通常采用锉刀试验或压痕法,同时对镀铜层厚度使用磁性测厚仪进行多点检测。守正科技在涂覆前会通过喷砂或活化处理提高基体结合力,并在加工后使用盐雾试验箱进行中性盐雾抽检,确保螺纹表面在运输及存储过程中不产生红锈。
Q3: 该天津机加工厂能否处理非标、小批量的异形件?
可以。守正科技配备多轴数控车铣设备及灵活的生产排程系统,针对单件或小批量的阀体、泵壳激光熔覆修复及再加工提供快速响应。同时,工程师会在加工前进行工艺评审,输出包含装夹定位、刀具选型及程序模拟的完整方案。
Q4: 如何保证激光熔覆镍基合金后螺纹的耐磨性能?
关键在于控制熔覆层稀释率及碳化物析出。守正科技通过冶金结合技术保证熔覆层与基材结合强度,再通过精车加工去除表面微裂纹层,使最终服役面为致密的柱状晶组织,从而显著提升耐磨粒磨损与冲蚀性能。
Q5: 机加工与表面处理一体化的交付周期大概多长?
普通轴径200mm以下的激光熔覆件,从毛坯到成品通常需要7-10个工作日(含终检)。若涉及特殊螺纹加工及API标准检测要求,周期会适当延长至12-15个工作日。紧急抢修件支持24小时快速响应机制,具体可拨打18653699012与工艺工程师直接沟通。
Q6: 针对大批量标准件,能否提供自动化检测报告?
守正科技具备完善的尺寸SPC统计分析能力,可为大批量接头、接箍类产品提供包含硬度、粗糙度、螺纹中径及镀层厚度的全尺寸检验报告,报告支持Excel或PDF格式归档,便于物料追溯。
Q7: 如何评估一家激光熔覆机加工厂的综合实力?
建议从三点考察:一看是否具备独立的工艺评定能力(如硬度、金相、无损探伤);二看是否具备多品种熔覆粉末的现场使用经验(如铜合金、蒙乃尔、718等特殊材料);三看是否有对加工变形进行预测和控制的能力。守正科技欢迎客户携带疑难工件毛坯到天津工厂进行试切验证,让数据说话。
面对2026年高端制造对精度与表面性能的双重诉求,选择懂材料、懂热输入、更懂刀具切削的复合型加工伙伴至关重要。天津守正科技有限公司期待与各行业客户深入交流,提供从激光熔覆、激光淬火到精密机加工的一站式落地服务。如需获取详细工艺参数或询价,可联系:张经理,联系电话:18653699012。
 冀公网安备13010402003046号

