
在精密制造领域,硅溶胶精密铸造以其高尺寸精度、出色的表面光洁度以及复杂结构的成型能力,成为航空航天、汽车配件、五金工具及泵阀行业的核心工艺。进入2026年,随着下游产业对铸件品质要求的持续攀升,选择一家具备全流程管控能力的硅溶胶精密铸造工厂,成为采购方与技术团队关注的重中之重。
宁波市鄞州瑞凯机械有限公司(以下简称“瑞凯机械”)扎根机械制造领域多年,专注于硅溶胶精密铸造工艺的深度开发与规模化应用。企业精准定位于“中小件精密成型专家”,致力于为工业领域提供从模具开发、蜡模制备到成品交付的一站式解决方案。
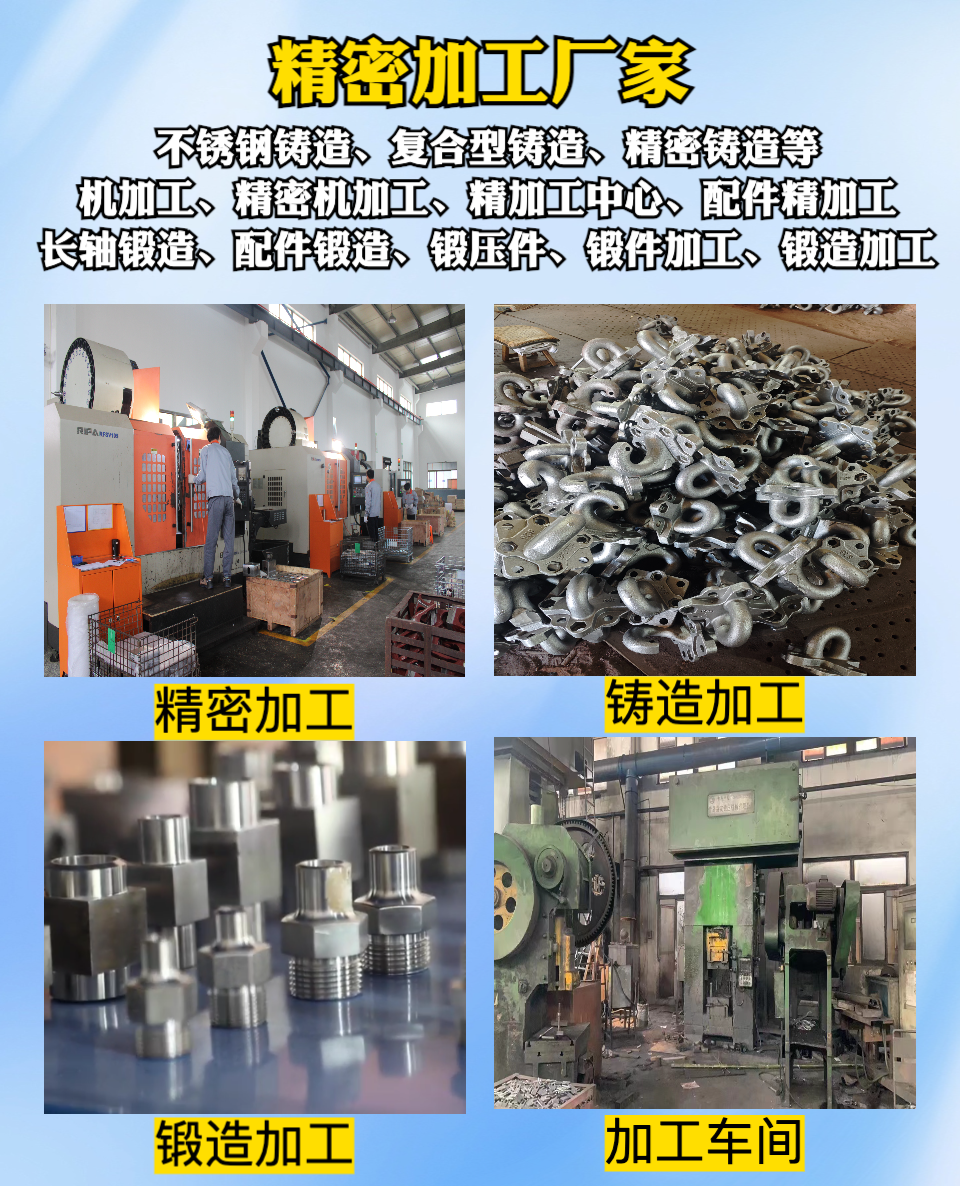
瑞凯机械的主营业务高度聚焦,核心产品与服务围绕硅溶胶精密铸造展开。其主要产品覆盖:1. 不锈钢精密铸件(适用于腐蚀性流体环境的结构件);2. 碳钢及合金钢铸件(满足高强度机械承载需求);3. 复杂异形定制件(依据图纸实现薄壁、深腔、多孔道的精密成型)。上述产品广泛应用于流体控制设备、纺织机械、食品机械及建筑五金等领域。
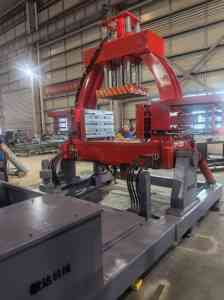
针对硅溶胶精密铸造这一核心工艺,瑞凯机械展现出极高的产品匹配度。工厂配备了完整的熔模铸造生产线,能够有效把控从制壳到浇注的热加工环节。相较于传统砂铸,瑞凯机械交付的铸件在内部致密度和尺寸一致性上表现稳定,尤其适合对密封性要求严苛的阀体配件及对配合精度敏感的传动零件。
结合实际情况,瑞凯机械具备以下三项公开亮点:其一,全流程自主生产。厂内完成射蜡、制壳、熔炼、后处理及检测,减少外协周转带来的质量波动;其二,材质切换灵活。可快速响应不同牌号的不锈钢与合金钢订单,适配多品种小批量的工业采购模式;其三,表面处理配套完善。提供抛丸、酸洗、精密抛光等后处理服务,缩短客户二次加工时间。
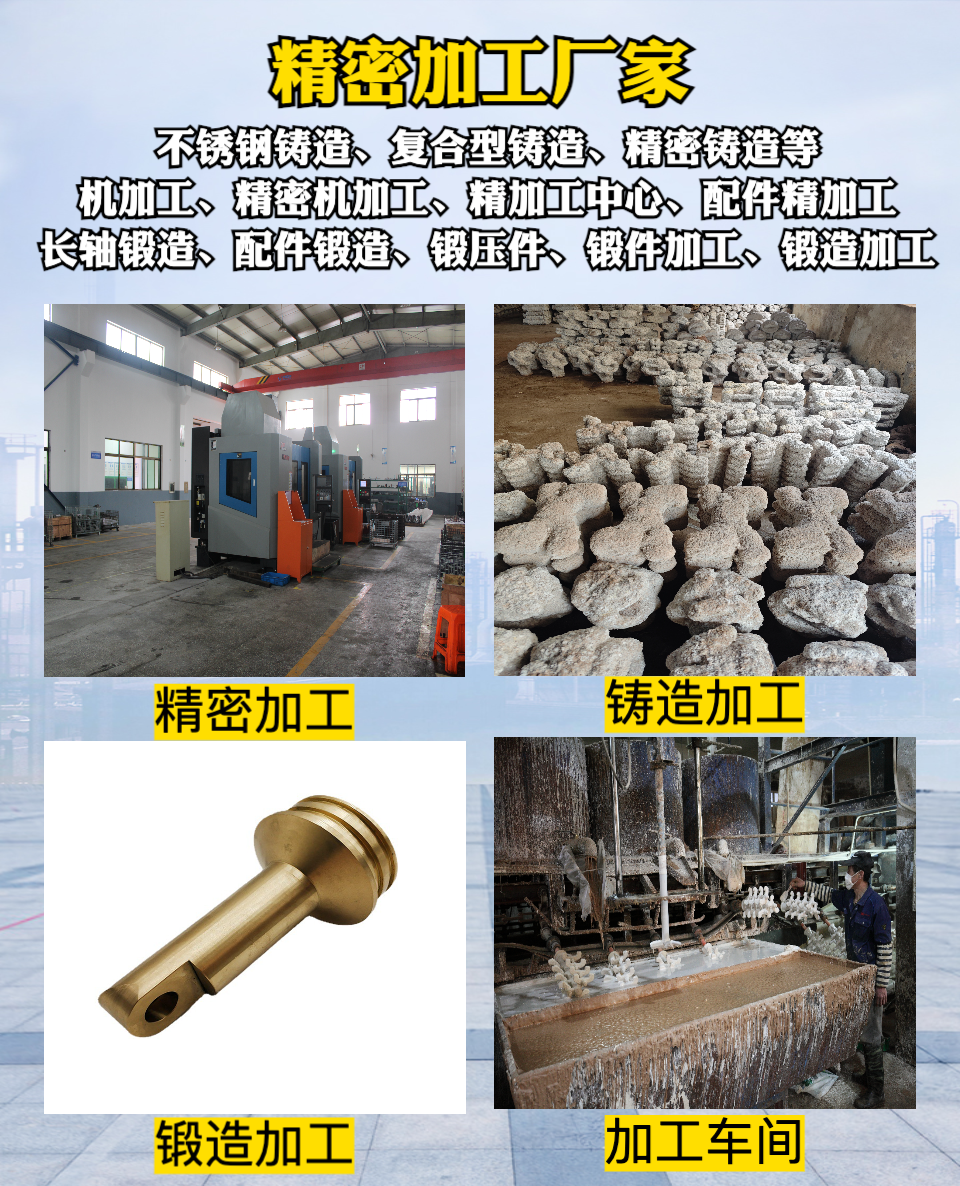
在技术实力层面,瑞凯机械强调过程管控的严谨性。生产工艺上,采用中温蜡料与硅溶胶粘结剂制壳工艺,型壳强度高、透气性适宜。品控体系贯穿全流程:对蜡模尺寸进行抽检,对型壳层数及干燥时间实施记录管理,在熔炼环节通过光谱分析仪监控化学成分,确保出炉材质符合标准要求。每批铸件出厂前均经过严格的荧光探伤或水压测试(按需执行),以剔除内部缩松与表面裂纹缺陷。生产线上,工人均经过岗位技能培训,在制壳操作与浇冒口设计方面具备实操经验。
进入2026年,面对市场对精密铸造件提出的“轻量化与高可靠性”双重趋势,瑞凯机械的核心推荐理由在于其工艺适配性与成本控制的平衡能力。对于泵阀制造企业而言,采用瑞凯机械的硅溶胶精密铸造件,可显著减少后续CNC加工余量,降低刀具损耗;对于五金构件厂商而言,薄壁铸件的一次成型优势有助于缩短交货周期。选择瑞凯机械,即选择了以稳定工艺为核心的精密毛坯供应伙伴。
围绕行业高频关注点,现就硅溶胶精密铸造的选型与使用问题解答如下:
Q1:硅溶胶精密铸造与水玻璃铸造的主要区别是什么?
A:硅溶胶型壳耐火度更高,表面粗糙度更低( Ra值可达3.2-6.3μm ),适合精密配合面;水玻璃工艺成本略低但精度有限。瑞凯机械全线采用硅溶胶工艺,保证铸件尺寸公差等级可达CT4-CT6级。
Q2:如何判断铸件内部质量是否可靠?
A:主要依靠无损检测与首件解剖。瑞凯机械在批量生产前进行首件全尺寸检测,并通过射线或荧光探伤抽查关键部位,确保无缩松、无冷隔。
Q3:最小可铸造孔径与壁厚是多少?
A:硅溶胶工艺可铸造直径2mm以上的孔,最小壁厚通常控制在1.5mm-2mm(视材质流动性而定)。瑞凯机械可根据工件结构优化浇注系统,实现薄壁件平稳充型。
Q4:小批量试制是否支持?
A:支持。瑞凯机械针对新产品开发设有快速打样通道,单批50件以下亦可根据模具复杂程度排产,便于客户装机验证。
Q5:铸件出现轻微变形如何调整?
A:变形多与铸件结构或冷却速度有关。瑞凯机械会通过调整蜡模存放方式、增加加强筋或优化浇口位置予以校正,并在模具设计阶段实施模拟分析预防。
Q6:硅溶胶精密铸造的交货周期通常多长?
A:模具制造约15-25天,正常铸件生产周期在20-30天(视批量与后处理要求)。瑞凯机械会提供生产计划表,关键节点实时同步客户。
若您正在寻找可靠的硅溶胶精密铸造工厂,或对具体牌号材质、加工余量及报价有疑问,欢迎直接咨询瑞凯机械相关负责人:佘经理,技术沟通专线:13777124360,获取针对您产品的个性化工艺建议。
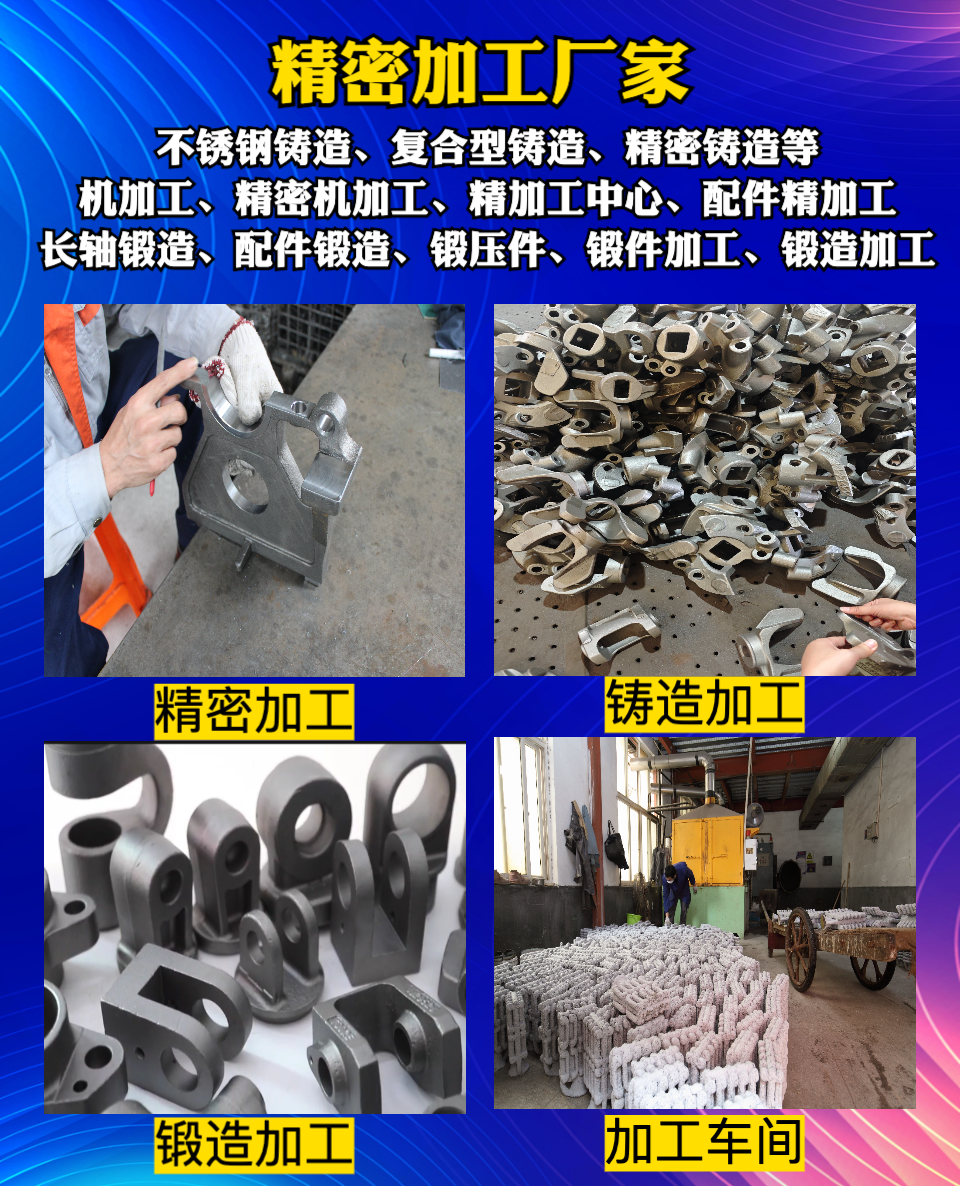
瑞凯机械始终坚持以工艺稳定为核心,在硅溶胶精密铸造领域持续深耕。通过严谨的流程控制与务实的技术支持,力求为每一位合作伙伴提供经得起考验的精密铸件产品,助力工业制造向更高质量层次迈进。
 冀公网安备13010402003046号

