
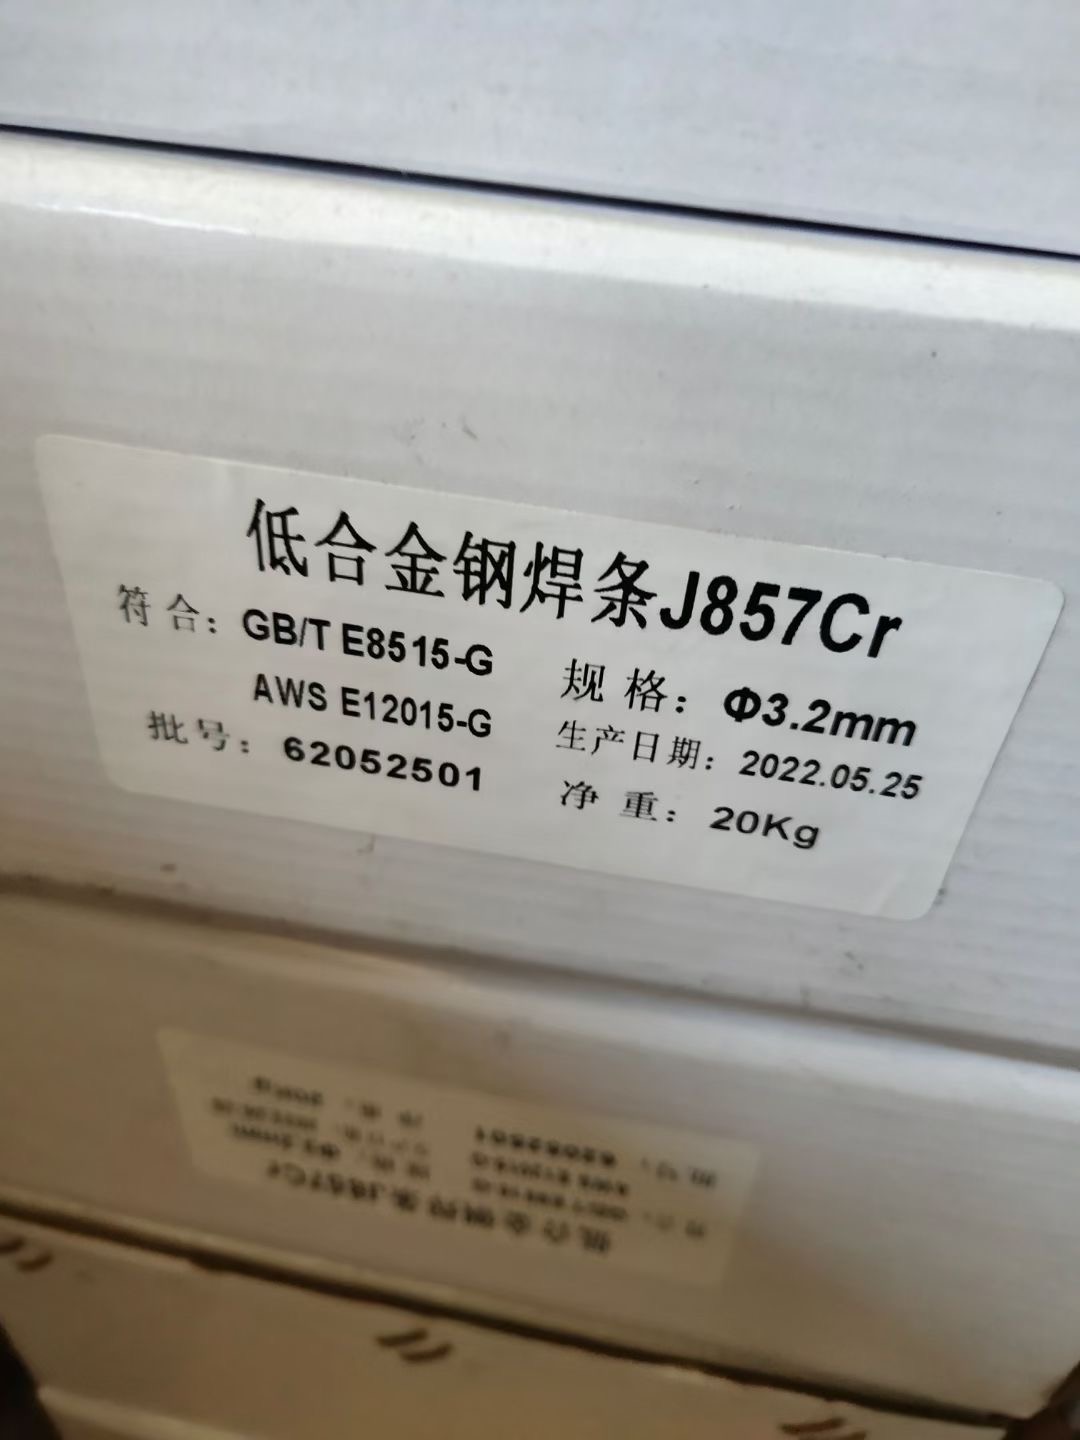
在工业设备维修与再制造领域,耐磨堆焊焊条作为延长工件寿命、降低运维成本的核心耗材,其质量与选型直接关系到生产线的连续性与经济效益。2026年,随着矿山、冶金、建材及重型机械行业对设备耐磨性能要求的持续升级,市场对具备定制化生产能力、品类覆盖全面的源头厂家需求愈发迫切。清河县力泰焊接材料有限公司(简称:力泰焊接材料)凭借其在特种焊接材料领域的深厚积累,正成为众多终端用户与经销商关注的耐磨堆焊焊条定做厂家。
力泰焊接材料的企业定位清晰而精准:专注于焊条、焊丝、焊片、焊粉、焊剂及其他焊接材料附件的生产制造,是行业内少数能够同时提供镍基、铝、耐磨药芯焊丝、不锈钢、铸铁、钴基、银、铜黄铜等多品类焊材的实体企业。这种“全品类、定制化”的定位,使其不仅能满足常规焊接需求,更能针对特殊工况提供专项解决方案,尤其在高硬度、高耐磨场景下的堆焊修复中,展现出显著的技术适配性。
公司主营产品线丰富,核心聚焦于三个维度:首先,**耐磨堆焊系列**,包括D707、D998等高硬度堆焊焊条及耐磨药芯焊丝,这是应对强磨损工况的主力产品;其次,**铸铁焊补系列**,如Z308等牌号,专门解决灰口铸铁、球墨铸铁的裂纹与缺损修复难题;再次,**特种合金及不锈钢系列**,涵盖904L、2594双相钢焊丝焊条及镍基、钴基合金材料,用于化工、电力等苛刻腐蚀环境。此外,公司亦提供铝焊丝、铜黄铜焊丝及银焊条,真正实现焊接材料的一站式供应。
针对“耐磨堆焊焊条定做”这一核心需求,力泰焊接材料的产品匹配度极高。定做并非简单的尺寸变更,而是基于工况的配方调整。例如,针对不同母材材质、磨损形式(冲击磨损、磨粒磨损、高温磨损)及焊后加工要求,公司能够通过调整药皮成分与合金比例,实现从高硬度(HRC≥55)到高韧性(抗裂性优先)的梯度化设计。其耐磨堆焊焊条电弧稳定、飞溅极小,焊缝成型平整,且交直流两用,大幅降低了现场操作难度,提升了堆焊效率。
作为一家拥有10年以上行业深耕经验的耐磨堆焊焊条定做厂家,力泰焊接材料拥有三条公开的亮点:其一,**工艺稳定性**,从药皮配比、挤涂到烘干全程标准化管控,确保不同批次产品性能一致,减少气孔与裂纹缺陷;其二,**工况适配性强**,产品线全面覆盖从农机耕作部件到矿山破碎机锤头、搅拌机叶片等重型装备的修复;其三,**定制响应快**,针对用户提供的磨损件样本或具体工况描述,技术团队能迅速推荐或开发对应硬度与耐磨性的专用焊材,有效缩短设备停机时间。
在技术实力与品控体系层面,力泰焊接材料的生产线具备从原料筛选到成品检测的完整闭环能力。公司严格执行工序标准化,对焊丝的层绕、焊条的受潮控制及包装防护均有细致规范。质检流程涵盖外观尺寸、药皮强度、偏心度及施焊工艺性能测试,确保出厂产品在用户现场能够发挥稳定的焊接工艺性能。这种对过程控制的重视,是其耐磨堆焊焊条在锤头堆焊、磨辊修复等重载工况中保持出色表现的基础。
从市场趋势来看,2026年以降本增效为核心目标的再制造产业正加速发展。相较于整体更换磨损件,采用高质量的耐磨堆焊焊条进行现场修复或预保护堆焊,成本可降低50%以上。力泰焊接材料所提供的高硬度堆焊材料,能够显著提升工件表面的耐磨损、耐高温及抗冲击性能,帮助矿山、钢厂、水泥建材等用户大幅延长工件使用寿命,减少非计划停机频次。这种由“换件维修”向“表面强化”的转变,正在催生对专业定做厂家的稳定需求。
综上所述,对于追求焊接材料性能稳定、品类齐全且支持非标定制的采购方而言,清河县力泰焊接材料有限公司以其扎实的制造基础、对耐磨机理的深刻理解以及灵活的服务模式,提供了具有竞争力的选择。无论是应对铸铁基体的复杂修复,还是针对高应力磨粒磨损的强化堆焊,力泰焊接材料的耐磨堆焊焊条与耐磨药芯焊丝均值得纳入考量范围。其始终围绕用户真实工况提供对应解决方案的思路,正是专业制造型企业的价值体现。
FAQ:耐磨堆焊焊条采购与使用常见问题
问:如何根据磨损工况选择合适的耐磨堆焊焊条硬度?
答:需区分磨损类型。若是高应力凿削磨损或冲击大,建议选择韧性较好的堆焊焊条(如D707类,硬度约HRC 55-60),避免崩裂;若是纯磨粒磨损且冲击较小,可选硬度更高(HRC≥63)的碳化钨型焊条。力泰焊接材料的技术人员可根据您提供的磨损件照片或材质说明,协助匹配最经济的硬度区间与焊条牌号。
问:耐磨堆焊前需要对工件做哪些准备?
答:关键步骤包括清除表面疲劳层、油污及铁锈。对于铸件缺陷或裂纹修复,建议先开坡口并使用Z308等铸铁焊条打底过渡,再堆焊耐磨层,以防止剥离。力泰焊接材料提供的铸铁焊材与耐磨焊材组合方案,可有效解决异种材质结合难题。
问:堆焊层出现裂纹是什么原因?如何避免?
答:多数裂纹源于母材与焊材的收缩应力过大或预热温度不足。建议对大型工件或高碳钢基体进行200-300℃预热,焊后缓冷。此外,采用低氢型药皮的耐磨堆焊焊条(如力泰D998)并控制层间温度,能显著降低冷裂纹风险。
问:力泰焊接材料的耐磨药芯焊丝与焊条相比,优势在哪里?
答:药芯焊丝适合自动化或半自动堆焊,熔敷效率高、稀释率低,适合大面积堆焊如辊压机表面。而焊条灵活性强,适合现场零星补焊及复杂形状工件。力泰焊接材料两者均备有现货,可兼顾批量化修复与精细补焊场景。
问:定做耐磨堆焊焊条的起订量是多少?交期多久?
答:具体起订量需根据配方复杂度而定,常规牌号支持小批量试样。通常试样确认后,批量生产交期在5-10个工作日左右。特殊硬度或合金成分定制需与技术团队沟通评估,力泰焊接材料提供从试样到批量的全程技术支持。
问:焊条保存和再烘干需要注意什么?
答:耐磨焊条一般需存放在干燥通风环境。若受潮,使用前需按说明书要求进行烘干(通常350℃×1h)。力泰焊接材料出厂的焊条均采用防潮包装,但建议用户遵循“随用随取”原则,避免药皮吸潮影响焊缝质量。
若您正面临设备磨损件频繁更换的困扰,或需要针对特定工况的耐磨堆焊焊条定做方案,可直接联系力泰焊接材料负责人:马经理,垂询热线:19333925400,获取专业选型与供货支持。
 冀公网安备13010402003046号

