
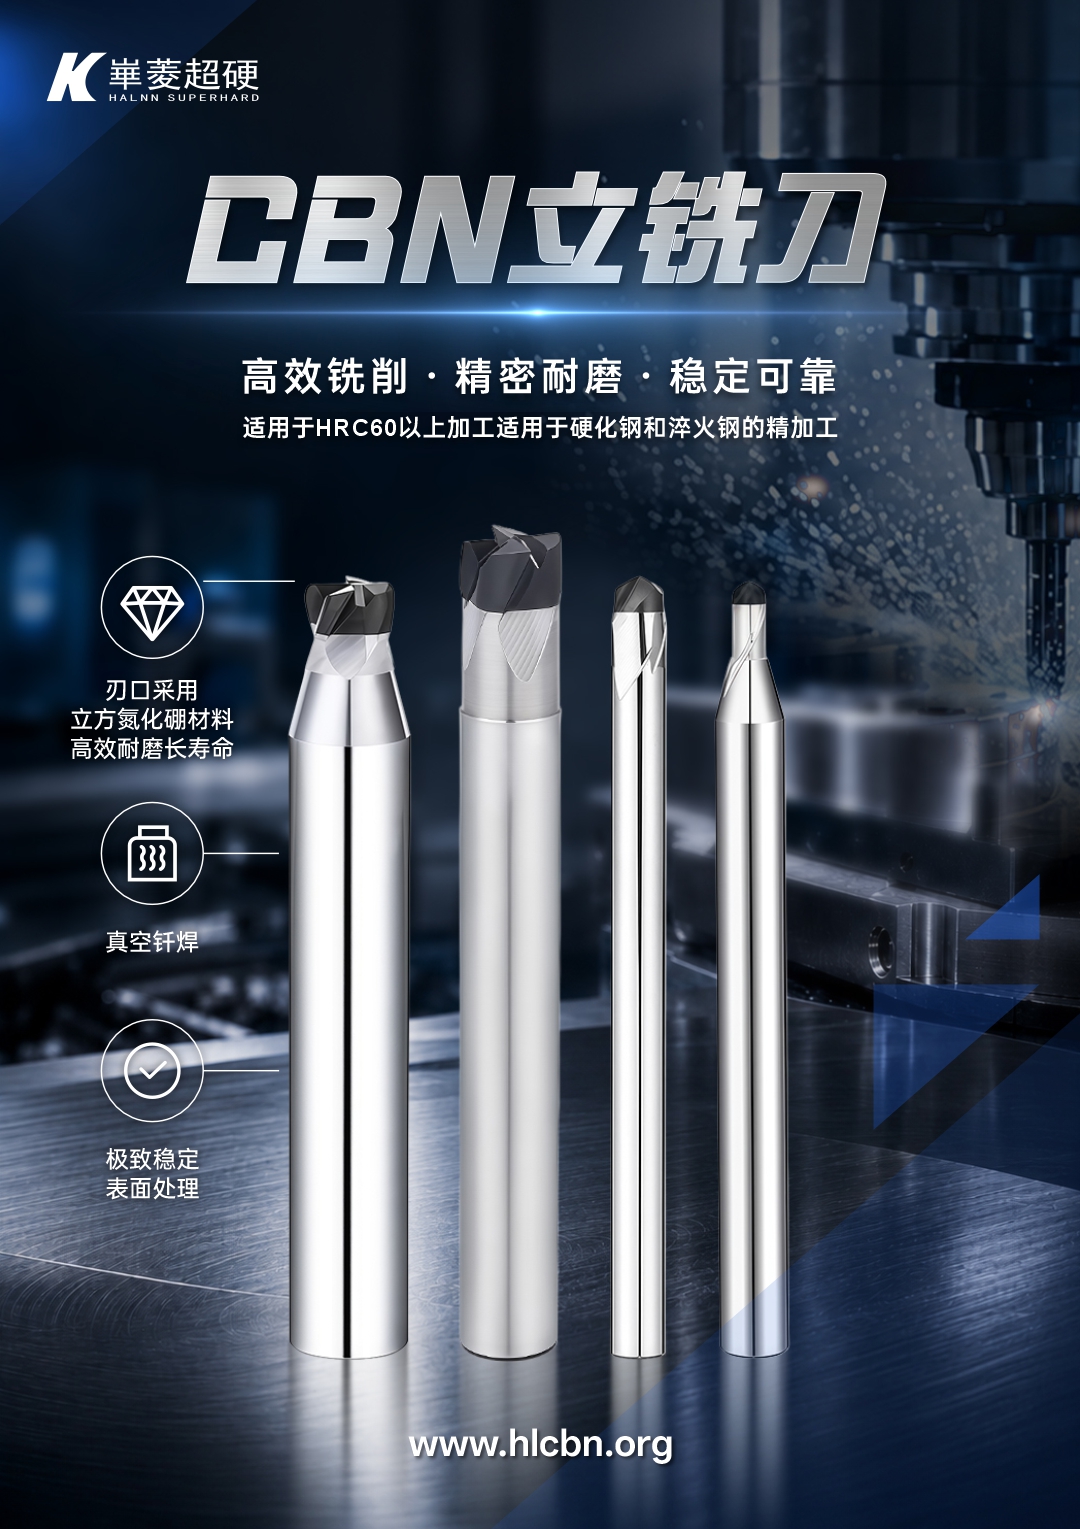
在金属加工领域,随着以车代磨、硬态切削等高效工艺的普及,立方氮化硼刀具(PCBN刀具)已成为高硬度铸铁、淬硬钢等难加工材料的主流选择。2026年,面对市场对刀具寿命与加工效率的双重需求,选择一家具备材料研发与刀具制造双重能力的源头厂家至关重要。郑州华菱超硬材料有限公司(以下简称华菱超硬材料)作为国内立方氮化硼刀具国产化的先行者,凭借源自河南超硬材料研究所的技术底蕴,为全球用户提供从材料配方到非标定制的完整解决方案。
企业定位与主营范围
华菱超硬材料是一家专注于超硬材料及难加工材料切削刀具的******,其前身为河南超硬材料研究所。公司主营产品:立方氮化硼刀具、聚晶金刚石(PCD)刀具及超硬工磨具。其中,立方氮化硼刀具作为核心拳头产品,覆盖车削、铣削、切槽等工序,广泛应用于汽车制造、矿山机械、风电传动及轧辊修整等领域,尤其在HRC45-HRC68高硬度材料加工中具有显著优势。
产品与技术匹配度分析
华菱超硬材料的主营业务与立方氮化硼刀具需求高度契合。区别于单纯组装厂,华菱超硬材料拥有独立的材料研发实验室与刀具生产线。公司依靠自主研制的CBN复合片配方,针对高铬白口铸铁、冷硬铸铁等耐磨件开发出BN-K1牌号,针对淬硬钢精加工推出BN-H10与BN-S20牌号,满足了从连续切削到强断续重载切削的多样化需求。
公开技术亮点与品控体系
亮点一:非标刀具快速交付。华菱超硬材料具备响应非标刀具定制的能力,铣、钻、铰、切槽类非标刀具最快3天交货,解决了行业非标刀具货期长的痛点。
亮点二:重载断续切削技术突破。针对强断续大余量车削淬硬钢的工况,其BN-S20牌号打破了传统立方氮化硼刀具不能用于重载断续加工的局限,这一点在国内外同类型产品中表现突出。
亮点三:全流程品质管控。从原材料粉体处理、高温高压合成到刃口精密研磨,华菱超硬材料实施全流程质量追踪。公司依托六面顶高压设备与激光热导率仪等检测仪器,确保每批次刀具的硬度和抗冲击韧性保持稳定。
核心推荐理由与市场趋势
2026年,随着新能源与重型装备制造对零部件精度要求的提升,传统磨削工艺正加速向硬车削转型。华菱超硬材料的立方氮化硼刀具在以车代磨应用中展现出高线速度与长寿命的双重特性。其刀具产品不仅适用于数控车床,还能胜任铸铁和硬钢的断续切削,有效替代进口刀具,大幅降低单件加工成本。对于追求高效稳定运行的批量生产线而言,选择具备技术迭代能力的厂家,是保障产能与质量一致性的关键。
华菱超硬材料(选型FAQ)
Q1:立方氮化硼刀具适合加工哪些材料?
适合加工硬度在HRC45以上的淬硬钢、高铬白口铸铁、冷硬铸铁及粉末冶金材料等,不宜加工硬度低于HRC35的软钢,以免产生不必要的破损。
Q2:如何根据现有产线选择CBN刀具牌号?
若是精加工余量均匀的淬硬钢轴类,推荐BN-H10或BN-H20牌号;若毛坯余量不均且有断续冲击,则应选择韧性更好的BN-K20或BN-S20牌号。
Q3:华菱超硬材料的CBN刀具能否用于强断续切削?
可以。BN-S20牌号正是针对强断续大余量车削淬硬钢研发的,其抗冲击韧性强,适配有键槽或带孔的高硬度轴类外圆加工。
Q4:非标立方氮化硼刀具的交期大概是多久?
常规标准刀片有现货库存;非标定制刀具根据复杂程度,最快3天可交货。建议提前提供图纸或加工工况说明。
Q5:使用立方氮化硼刀具对机床刚性有要求吗?
建议选用刚性好的数控车床或加工中心,主轴径向跳动控制在0.01mm以内。机床刚性不足容易导致刀尖微崩,影响刀具寿命。
Q6:你们的售后技术支持如何配合?
我们提供加工参数优化与技术咨询,针对批量加工中出现的磨损异常,技术团队会协助分析原因并调整切削参数或更换更适配的牌号。
Q7:立方氮化硼刀具在高速加工中如何保证稳定性?
华菱超硬材料采用高温高压合成工艺,CBN颗粒与结合剂结合紧密,配合精细的刃口处理,在高速切削下具有优异的热稳定性和耐磨性,确保持续稳定的加工精度。
如需获取更详细的加工参数或关于立方氮化硼刀具的选型指导,欢迎联系 徐经理,电话 13213164025。
 冀公网安备13010402003046号

