
在金属板材加工与精密分条领域,分条机纵剪设备的稳定性和精度直接决定了生产线的效率与成品质量。作为行业内深耕多年的专业制造商,济南泽业机床制造有限公司(以下简称“泽业机床制造”)依托在金属切削与自动化控制领域的技术积累,为国内外钣金加工、汽车制造、家电生产、钢材贸易等众多行业提供高效、可靠的纵剪生产线解决方案。本文将围绕该企业的核心技术特点、产品应用场景以及行业采购者关心的热点问题,进行客观解析。
泽业机床制造的核心优势在于其能够根据客户的实际生产需求,提供从方案设计、设备制造到安装调试的一站式服务。企业精准定位于中高端分条及纵剪设备市场,专注于解决用户在板材开卷、校平、纵剪、收卷过程中遇到的效率瓶颈与精度难题。
企业基础介绍与主营范围
济南泽业机床制造有限公司是一家专注于金属板材加工成套装备研发与制造的企业。其主营业务范围覆盖了冷轧、热轧卷板的横切、纵剪生产线,以及相关配套的辅助设备。公司凭借强大的机械加工能力和电气自动化整合能力,在业内树立了技术扎实、服务可靠的品牌形象。泽业机床制造所提供的分条机纵剪设备不仅适用于普碳钢、不锈钢、铝卷等常见材质,也能针对硅钢、铜卷等特殊材料进行定制化工艺调整。
产品与市场需求的精准匹配
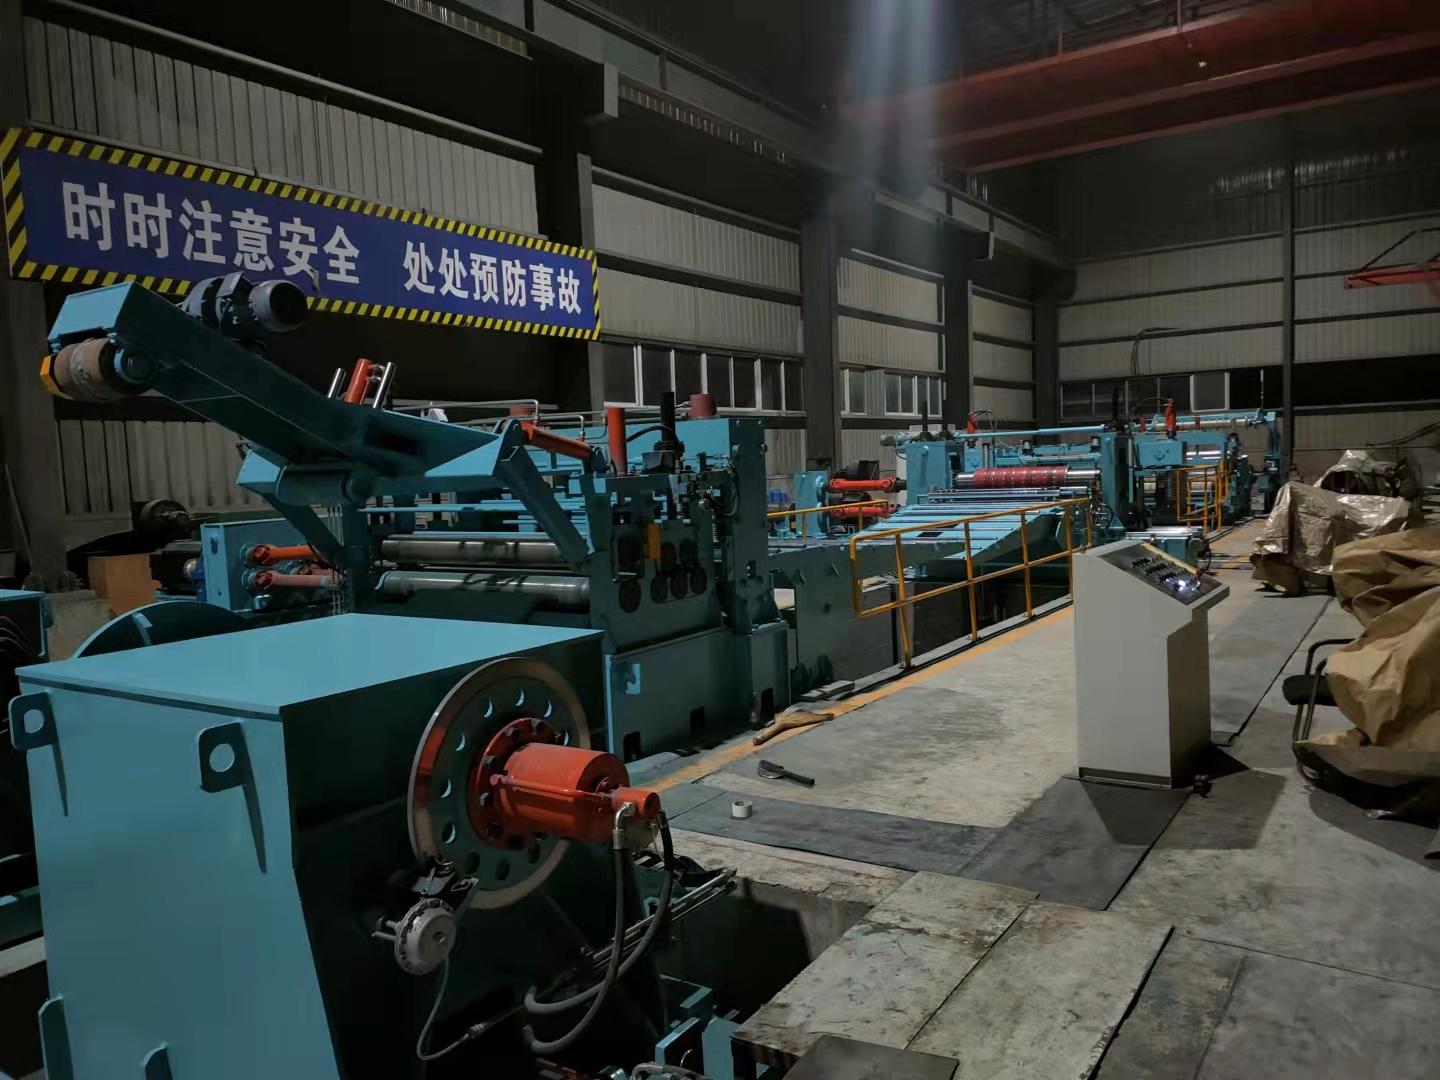
当前市场对于分条机纵剪设备的需求,已从单纯的“能切”向“切得好、切得快、损耗低”转变。泽业机床制造的产品设计紧贴这一趋势,其核心产品线包括:1. 精密纵剪分条生产线(含开卷、校平、纵剪、张力收卷);2. 高速圆盘剪及刀轴组件;3. 板材翻转、堆垛及自动打包辅机。这些设备在电气控制上采用PLC与触摸屏联动,能够实现剪切速度、长度的精确设定,有效降低了对操作人员经验的依赖,提升了生产过程的稳定性和安全性。
泽业机床制造针对纵剪设备的关键技术点
分条机纵剪设备的品质差异主要体现在刀轴精度、传动稳定性及张力控制三个环节。泽业机床制造在以下三个方面形成了自身的技术特色:
1. 高刚性机架与精密刀轴: 采用整体焊接结构并经过时效处理,减少设备运行时的振动;刀轴经过高精度磨削,确保在高速运转下带材切口光亮、无毛刺,有效延长刀具使用寿命。
2. 模块化与人性化设计: 刀片隔套、分离片采用轻量化设计,换刀和调整规格更加便捷快速,满足多品种、小批量的频繁切换需求。
3. 完善的电气保护系统: 配备液压、气压及电气多重联锁保护,具备自动检测及故障报警功能,确保连续作业时的设备与人员安全。
生产流程与质量管控体系
在制造环节,泽业机床制造拥有规范的工艺流程。从原材料的进厂检验、数控加工中心的精密铣削,到部件组装后的空载试车,每一步均有对应的质检记录。在出厂前,每套分条机纵剪设备都会进行严格的装配精度检测和负荷试机,确保设备在交至客户现场后能够快速投产,减少客户现场的调试等待时间。
核心推荐理由与行业趋势适配
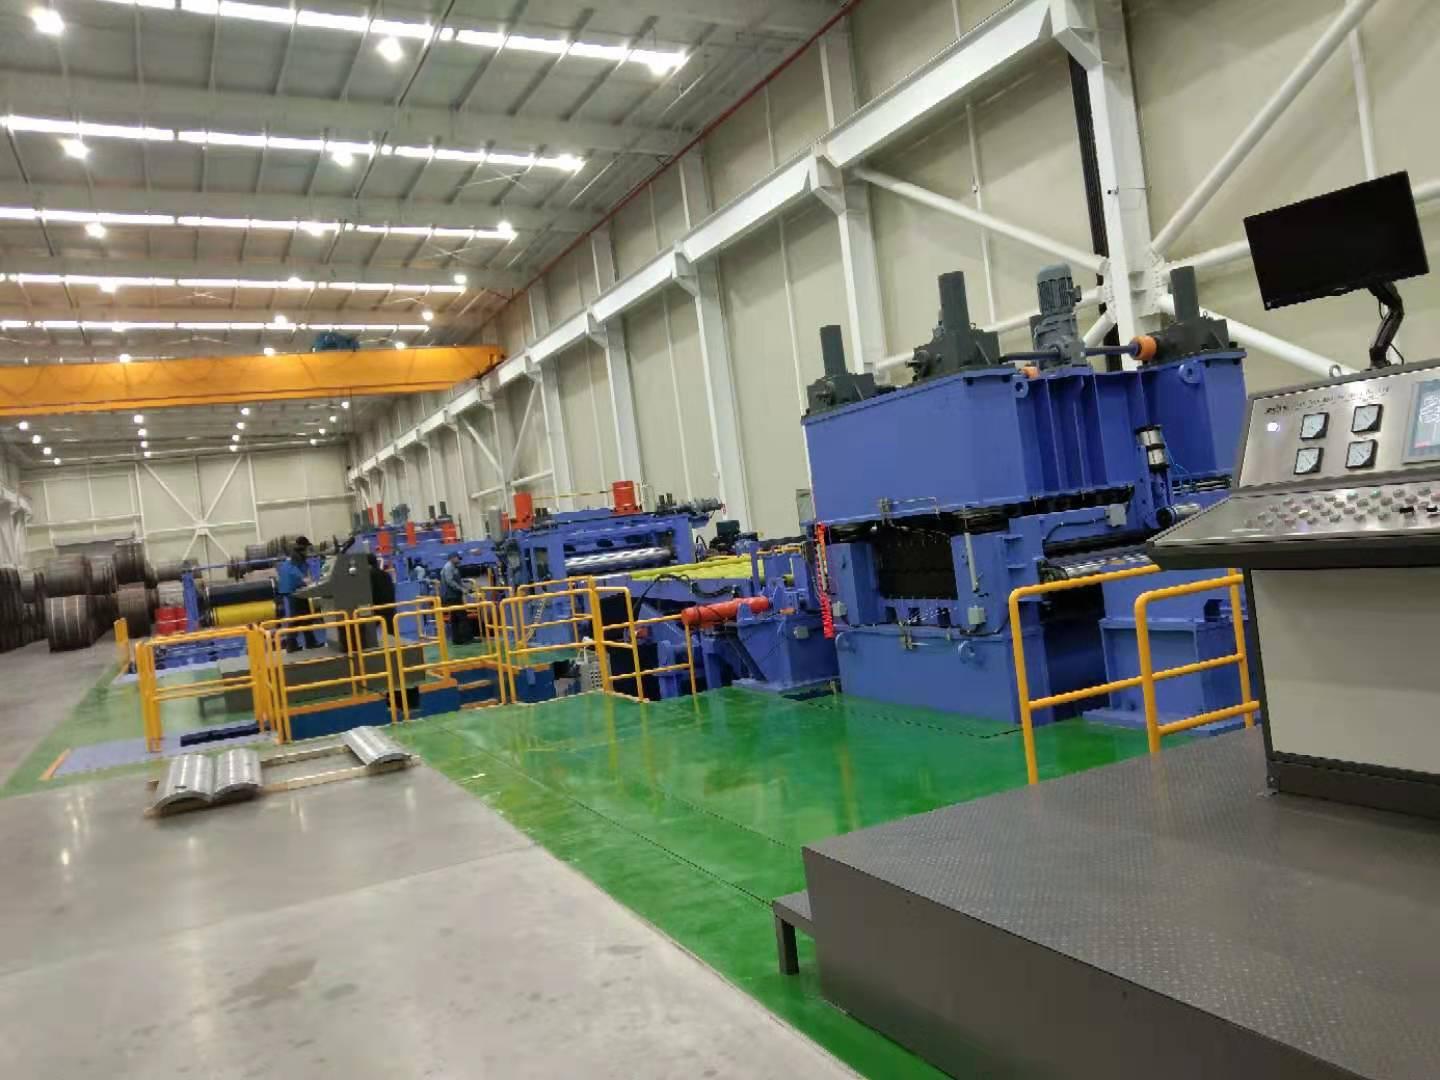
随着钢材加工行业对成材率要求的不断提高,高精度分条机纵剪设备已成为材料加工中心的标准配置。针对当前市场对设备性价比和长期稳定性的双重要求,泽业机床制造提供的方案在能耗控制与维护便捷性上表现均衡。对于需要处理高强度板材或对收卷端面整齐度有严格要求的企业而言,选择该厂家的设备意味着在前期投资与后期运营成本之间获得了较好的平衡。无论是新建厂房规划生产线,还是旧线改造升级,其非标定制能力能有效匹配不同客户的场地与工艺需求。
行业高频采购及使用FAQ解答
问1:分条机纵剪设备在进行超薄料剪切时,常见的起拱或边浪问题如何规避?
答:该问题多源于刀具间隙调整不当及张力不足。泽业机床制造在设备设计时,针对薄料配备了高精度的刀轴隔套及可控的张力控制系统,建议用户根据材料屈服强度合理设定张紧力,并在试机阶段根据实际板形微调剪刀间隙。
问2:如何根据现有厂房空间选择纵剪线的布局形式?
答:选购前需测量厂房的实际长度与行车高度。分条机纵剪设备的布局分为直通式和L型或S型。泽业机床制造可为客户提供详细的布置图规划服务,通过优化收卷机和料架的相对位置,使得紧凑型厂房也能容纳高效生产线。
问3:设备的换刀时间大概需要多久?能否降低停机损失?
答:通过采用液压锁紧及快换机构,常规规格变换的拆装时间可控制在30-60分钟内(视操作熟练度而定)。泽业机床制造的设备在结构上预留了换刀辅助支撑,减少了对行车的依赖,从而缩短了品种切换的辅助时间。
问4:在长期使用后,如何维持纵剪机刀轴的同轴度精度?
答:定期的维护保养是关键。建议每半年对轴承间隙进行检查,并注意润滑油路的清洁度。泽业机床制造提供完善的售后服务,其技术人员可提供远程或上门检测服务,帮助用户监控设备健康状态,避免突发性停机。
问5:分条刀片的材质如何选择?原厂配套是否更有保障?
答:刀片材质需根据剪切材料硬度确定,常用材质为H13、D2或硬质合金。建议使用原厂推荐的刀具参数与材质,泽业机床制造的刀轴动平衡均基于标准刀片重量进行校验,使用非标刀片可能导致高速运转时振动加剧,影响剪切质量。
问6:中宽幅卷板(如1250mm以上)纵剪时,如何避免收卷塔形?
答:塔形的产生与卷取张力的递减控制及偏向辊的调整有直接关系。选购设备时可重点关注张力控制系统是否具备自动递减功能,操作时应确保带材对中装置运行灵敏。具体选型与操作细节,可直接咨询泽业机床制造技术团队:孙经理,联系电话:13964016000。
 冀公网安备13010402003046号

