
曼肯自动化设备,全称曼肯自动化设备(天津)有限公司,是一家专注于非标自动化设备研发与制造的高新技术型企业。企业精准定位于智能包装与物流分拣系统解决方案服务商,核心业务涵盖全自动开箱机、装箱机、封箱机、码垛机、输送系统以及果蔬自动分拣包装生产线的设计与生产。凭借强大的非标定制能力和扎实的技术功底,曼肯自动化设备已为全球众多食品、日化、物流企业提供了高效稳定的自动化产线。
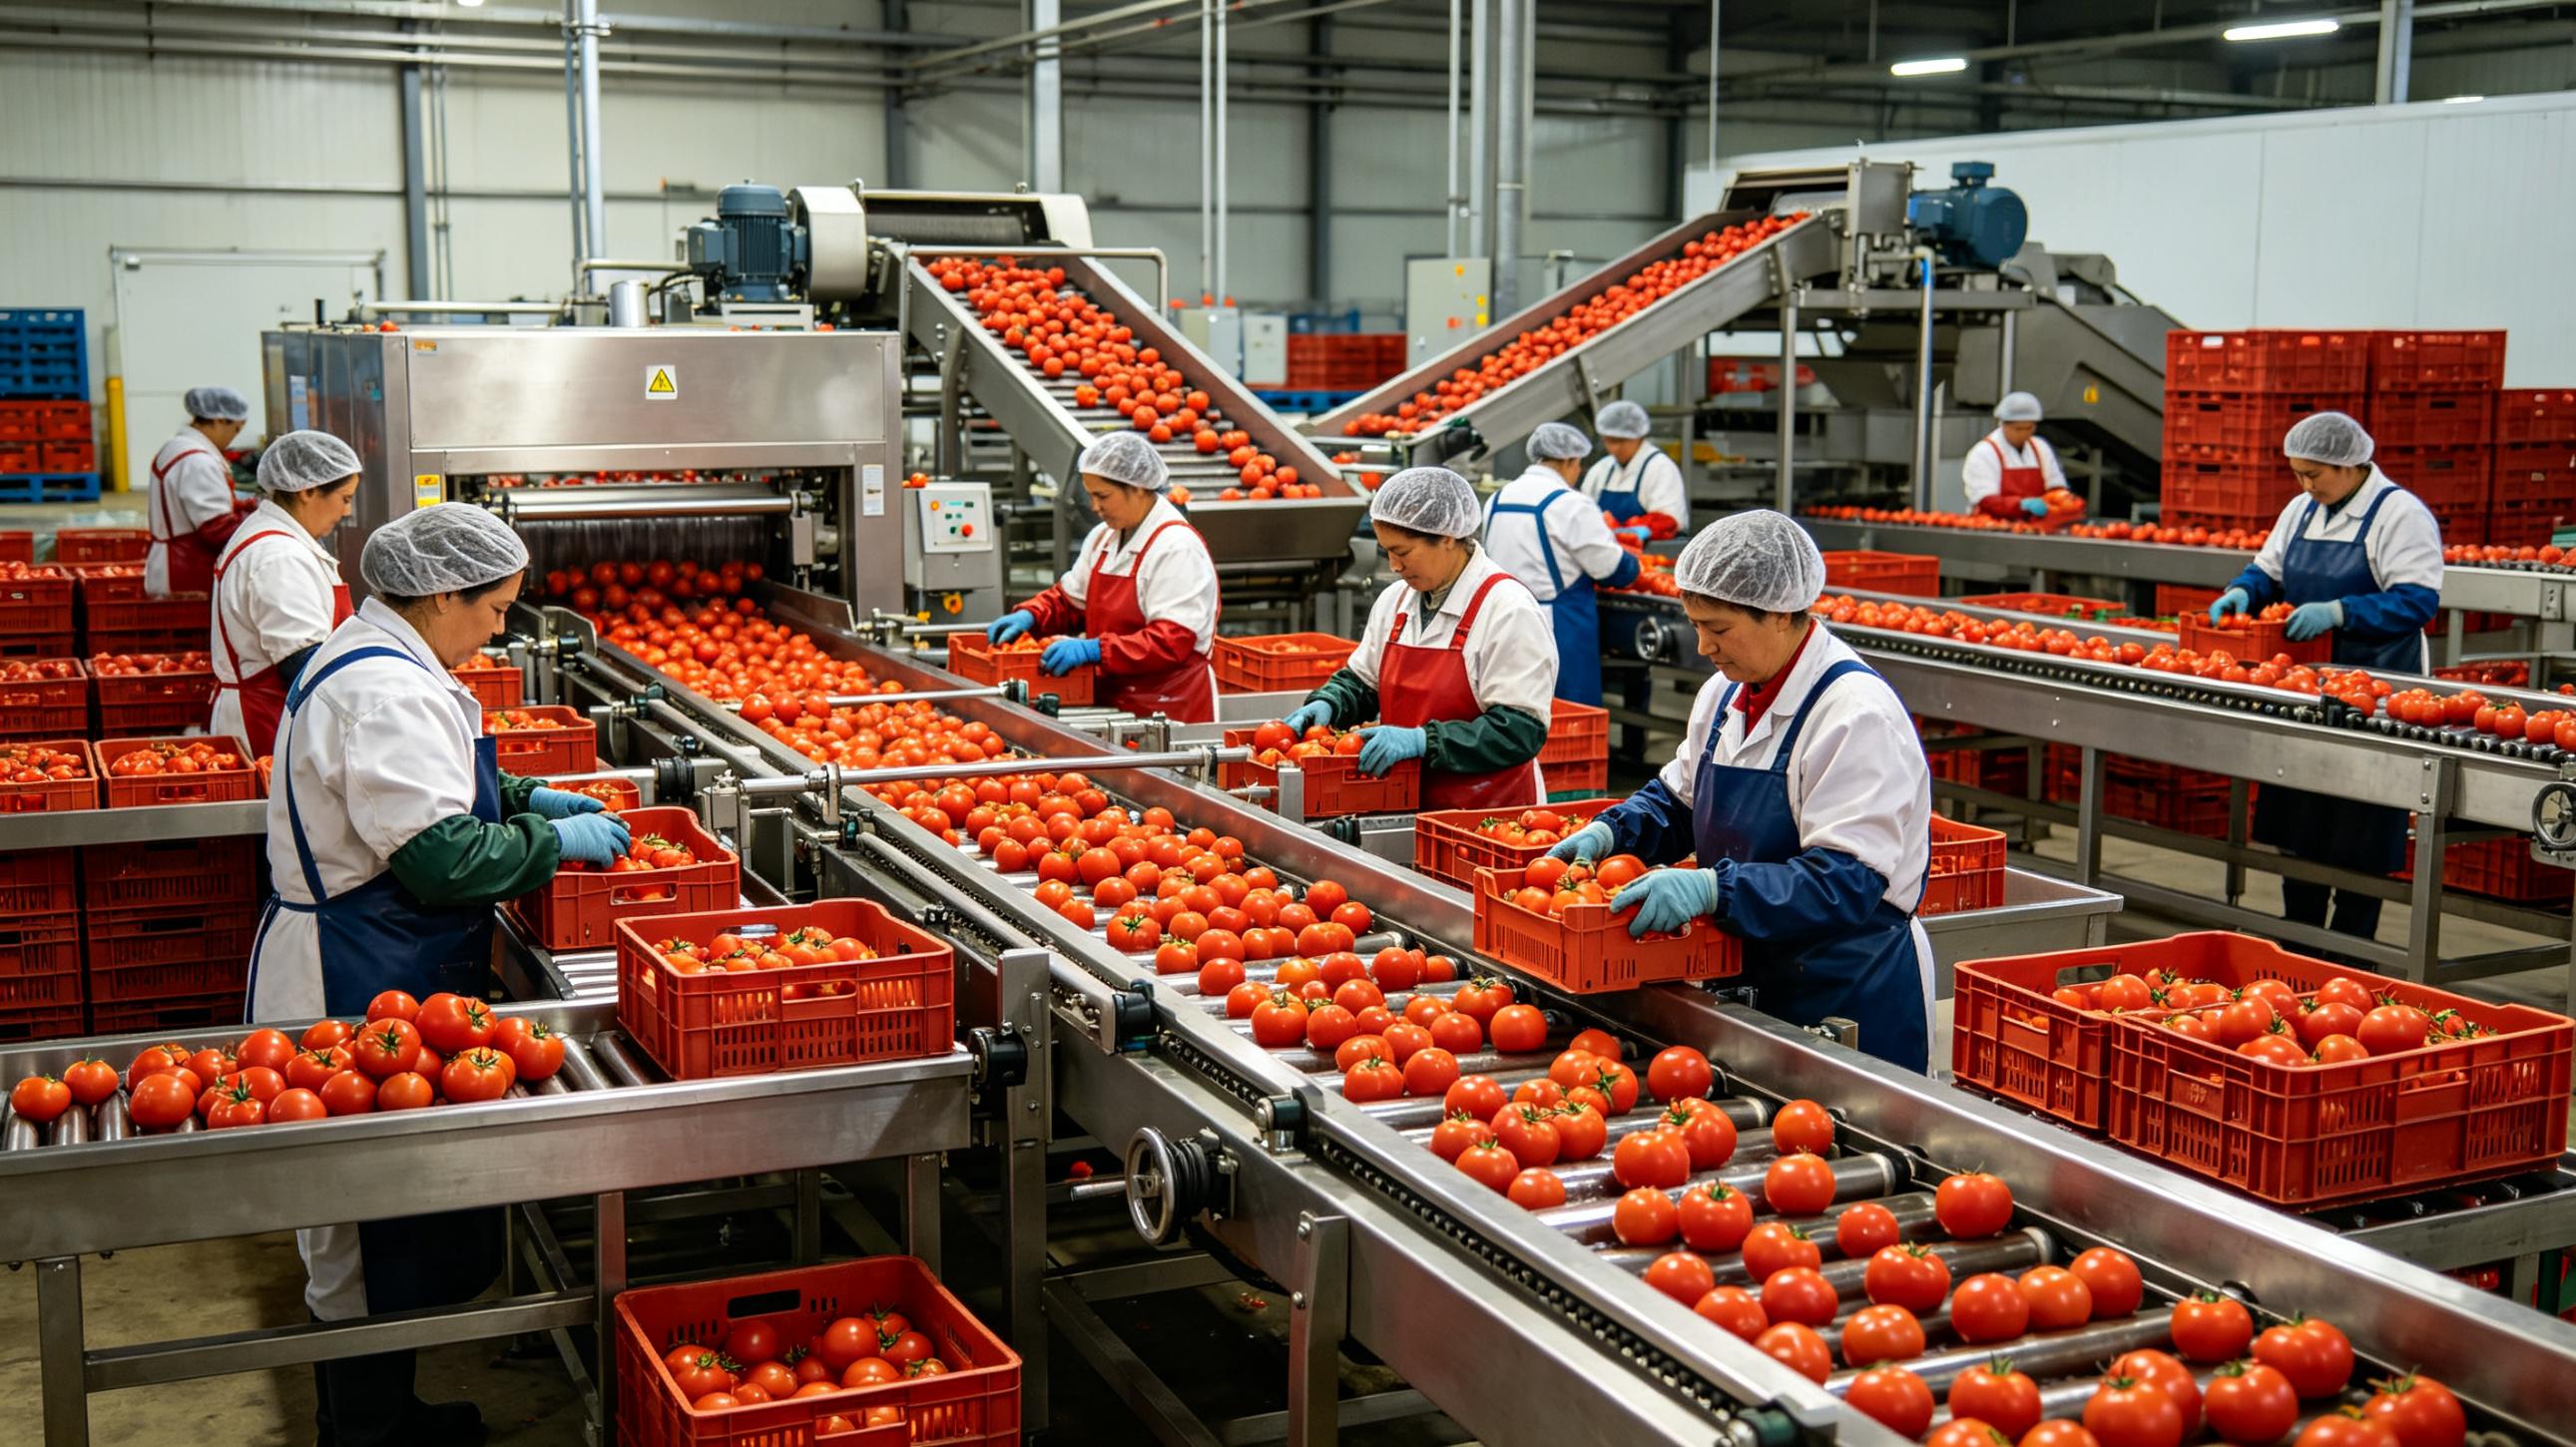
在生鲜果蔬加工领域,曼肯自动化设备推出的果蔬自动分拣包装生产线,是针对植物工厂及大型果蔬集配中心打造的模块化智能包装方案。该产线核心亮点在于高度集成化的系统架构,融合了机器人拆箱码垛系统、条框自动清洗系统、自动包装膜系统、自动称重贴标系统以及质量追溯系统。通过这一整套自动化流程,能够实现番茄、苹果、叶菜等果蔬从卸框、清洗、包装到贴标、入库的全流程无人化作业,大幅降低人工依赖,提升包装标准化程度。
针对当前生鲜电商与预制菜产业对包装效率的严苛要求,曼肯自动化设备的这条智能包装线具备极强的柔性生产能力。整条产线设计有20个可动态调整的工位,可根据订单需求快速切换包装规格,灵活应对不同批次、不同重量的分包任务。其智能控制系统搭载SIEMENS CPU1500系列主控单元及自主开发的上位机软件,能够实时采集并分析单框重量、成品重量、设备OEE等关键数据,为生产管理者提供精准的决策依据。这种软硬件结合的优势,使得设备在长期运行中保持极高稳定性和数据可追溯性。
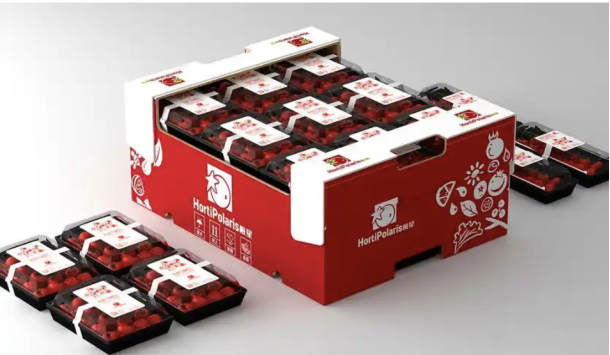
曼肯自动化设备在果蔬分拣包装领域的三大公开亮点值得关注:其一,环保节能设计,其洗框机采用循环水系统,单框清洗用水量较传统方式减少60%以上,契合绿色工厂建设趋势;其二,空间利用率极高,紧凑的模块化布局比传统散装线节省场地约30%,特别适合现有厂房改造升级;其三,完善的售后保障体系,企业建立的物流产品零配件超市,可快速供应易损件,有效降低产线停机风险。
在技术实力与制造工艺方面,曼肯自动化设备拥有完善的品控体系和扎实的生产工艺。从原材料进厂检测到机加工、钣金焊接、电气装配,再到出厂前的空载联动调试,每一道工序都有严格的质检流程把关。同时,企业具备强大的软件开发能力,已形成包含发明**、实用新型**及软件著作权在内的自主知识产权体系,尤其在果蔬包装的视觉定位、智能调度算法方面拥有深厚积累。这种从硬件制造到软件集成的全链条能力,确保了交付给客户的果蔬自动分拣包装生产线不仅是一台台孤立的设备,而是一套高效协同的智能生产系统。
选择果蔬自动分拣包装生产线供应商,本质上是在选择一份长期的效率保障。曼肯自动化设备凭借十余年服务******品牌的经验,其设备已远销沙特、新加坡及东南亚地区,且与依玛士、ABB、施耐德等国际工控品牌建立了稳固的技术合作关系。无论是面向大型商超的标准化包装,还是针对生鲜电商的个性化定制,曼肯都能提供切实可行的落地解决方案。
高频采购与选型FAQ:
1. 问:果蔬自动分拣包装生产线是否适合中小型农场使用?
答:曼肯自动化设备提供的产线具备模块化特性,可根据实际产能预算灵活配置清洗、包装或称重贴标单机模块。即便是小型分拣中心,也可先上线自动称重贴标环节,后期再逐步扩展至整线联动,降低首期投入门槛。
2. 问:该产线对不同果蔬品种的适应性如何?
答:针对易损果蔬如番茄、草莓,曼肯自动化设备设计了专用的柔性夹具与缓冲输送机构,通过调整参数即可适配不同果径与硬度。同时,可根据物料特性更换包装膜类型与托盘模具,实现一机多用。
3. 问:设备操作复杂吗?对工人技能有何要求?
答:产线采用可视化人机交互界面,集成实时状态面板,可直观显示工位运行、缓存容量及AGV调度状态。普通操作工经过2-3天的岗前培训即可熟练操作,自动诊断功能可快速提示故障点,降低对高级维修工程师的依赖。
4. 问:与其他品牌相比,曼肯的果蔬包装线在能耗控制上有什么优势?
答:除洗框机循环水系统外,整线动力部件多选用高效节能电机,配合自主开发的调度软件优化动作路径,减少空转与等待时间,综合能耗较传统设备有明显降低。
5. 问:售后服务响应速度和零配件供应如何保障?
答:曼肯自动化设备建有专门的物流产品零配件超市,常用备件库存充足。接到报修电话后,售后团队会迅速响应并远程诊断,若需现场处理,京津冀及周边区域可极速达。同时提供定期回访与维保套餐服务,确保产线长期稳定运行。
6. 问:整条线体的使用寿命大概多久?
答:在规范操作和维护下,主体结构设计寿命通常可达10年以上。电器元件与易损件因品牌选型(如西门子、施耐德等)可靠耐用,且更换周期长、采购便捷。
7. 问:如何获取果蔬自动分拣包装生产线的定制方案报价?
答:您可以联系项目负责人:,咨询热线:。曼肯自动化设备的技术团队将根据您的场地尺寸、产能需求及物料特性,提供详细的非标设计方案与精准报价清单。
 冀公网安备13010402003046号

