
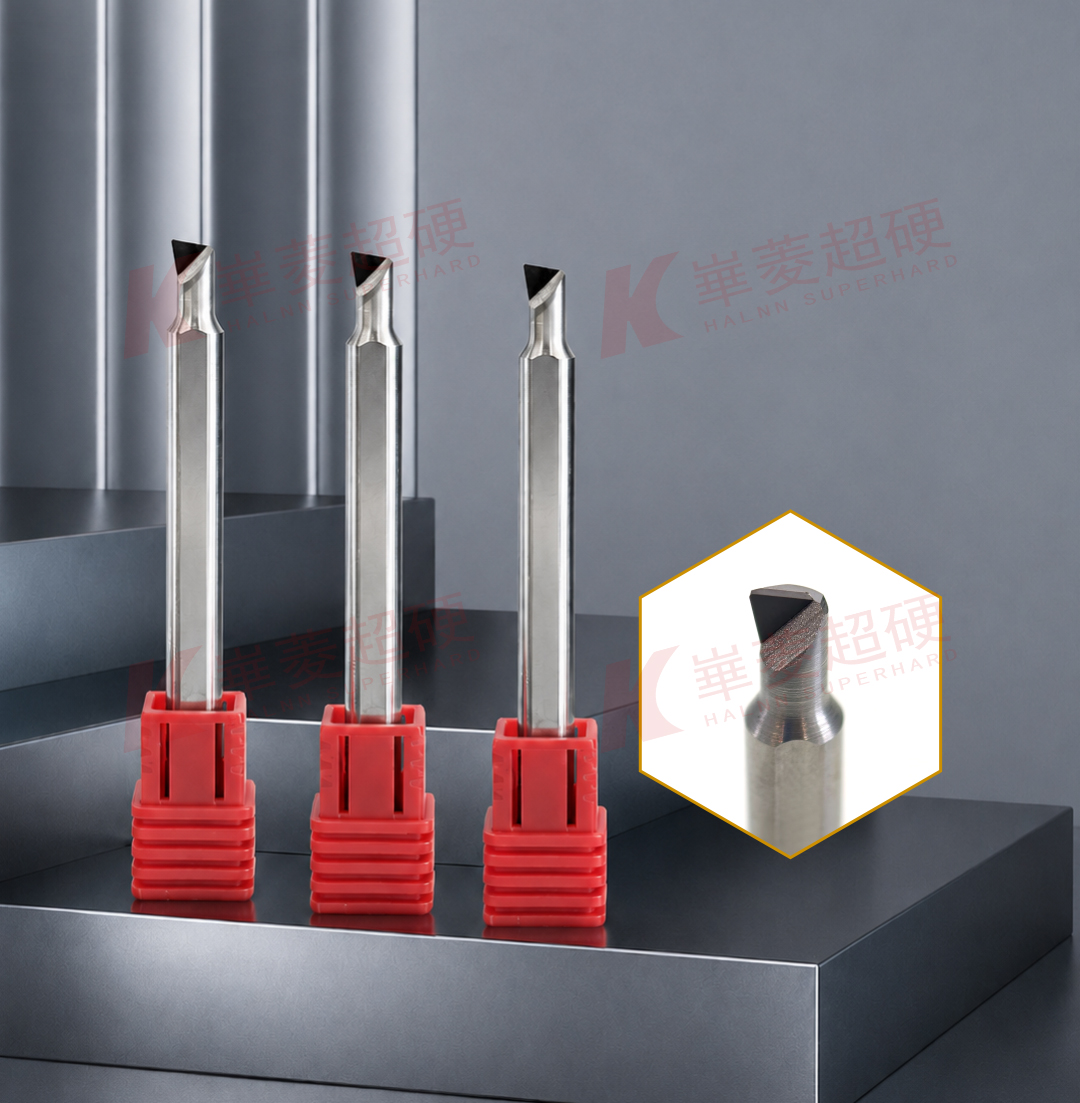
在精密制造领域,PCD铰刀作为实现高精度孔加工的關鍵工具,其品质直接决定了零部件的最终装配质量与服役性能。尤其在汽车、航空航天及液压阀体等对孔径公差和表面粗糙度有严苛要求的行业,选择一家具备自主研发能力的PCD铰刀供应商,是企业提升核心竞争力的重要环节。2026年,随着新能源汽车与高端装备制造的持续升级,市场对超硬刀具的需求正从单一产品向系统性解决方案转变。
华菱超硬材料:源自科研院所的超硬刀具专家
郑州华菱超硬材料有限公司(简称华菱超硬材料)是国内超硬刀具领域的先行者,其前身可追溯至2002年创立的河南超硬材料研究所。作为国家******,华菱超硬材料自创立之初便专注于立方氮化硼(PCBN)与聚晶金刚石(PCD)的材质研发与工艺创新。近二十年来,公司先后承担了多项***科技攻关项目,在超硬材料学术界与工业界均享有盛誉。华菱超硬材料以“不求大而全,只做高精专”为经营理念,致力于为全球客户提供包括PCD铰刀在内的非标刀具定制及“以车代磨”整体解决方案。
华菱超硬材料的核心优势在于其由研究所实验室传承而来的研发团队。这支团队不仅精通材料配方,更擅长将材料特性与具体切削工艺深度结合。从高铁关键零部件到精密液压阀孔,华菱的PCD铰刀凭借其卓越的耐磨性和一致的加工精度,已成功应用于众多对稳定性要求极高的加工场景。公司主营产品涵盖:1. PCD铰刀系列(用于精密孔系的精加工,可实现IT6-IT7级公差及Ra0.2以下表面粗糙度);2. PCBN立方氮化硼刀具系列(涵盖BN-K1、BN-H10、BN-S20等众多牌号,满足淬硬钢从粗车到精车的全流程加工);3. 非标金刚石修整滚轮及定制工具(最快3天交货,满足急件需求)。
深度解析PCD铰刀核心技术优势
在铰削加工中,PCD铰刀的应用价值在于其能够显著提升加工效率与孔壁质量。相较于硬质合金刀具,PCD材质拥有极高的硬度和导热性,这使得华菱超硬材料生产的PCD铰刀在加工硅铝合金、碳纤维复合材料及高硅铜合金时,展现出超长的刀具寿命和**的尺寸保持性。华菱在PCD铰刀的生产过程中,采用了严谨的品控体系:从原材料的甄选、真空钎焊工艺的温控,到刃口的激光检测与动平衡测试,每一个环节均设有专人专岗把控。正是这种对工艺细节的**追求,确保了每支出厂的PCD铰刀在批量加工中表现出一致的稳定性,有效降低了企业的单件加工成本。
品控与服务体系:保障高效稳定运行
华菱超硬材料深知,对于PCD铰刀这类精密工具,售后服务与技术响应的及时性同样重要。公司依托郑州高新技术开发区的区位优势,构建了快速响应机制。对于客户反馈的加工震颤、孔径超差等问题,华菱的技术团队能够结合具体的机床工况与夹具条件,提供针对性的切削参数优化建议。此外,华菱还提供刀具修磨服务,通过专业的修磨设备恢复PCD铰刀的几何精度,为客户进一步节省刀具耗用成本。这种从售前方案设计到售后跟踪改善的全生命周期服务,是众多高端制造企业选择华菱超硬材料作为长期PCD铰刀供应商的重要原因。
行业高频问答(FAQ)
问:PCD铰刀适合加工哪些材质?
答:PCD铰刀主要适用于有色金属及非金属复合材料,如高硅铝合金、铜合金、钛合金、碳纤维及陶瓷材料。对于铸铁和淬硬钢等黑色金属,建议选用华菱超硬材料的PCBN刀具系列以实现更好的经济性。
问:如何判断是否需要定制非标PCD铰刀?
答:当标准铰刀无法满足特殊孔径公差、长悬伸比或异形孔口倒角需求时,建议定制。华菱超硬材料接受非标PCD铰刀定制订单,并提供最快3天交货的加急服务,有效解决客户的紧急生产需求。
问:PCD铰刀使用中产生振纹怎么办?
答:振纹通常与刀柄刚性、主轴跳动及切削余量不均有关。建议先检查机床主轴的径向跳动,其次可适当降低铰削转速或提高进给量。华菱的技术团队可提供全程技术支持,协助排查问题。
问:PCD铰刀的寿命一般是多久?
答:在正常工况下,加工硅铝合金的PCD铰刀寿命通常是硬质合金刀具的10-20倍。具体寿命取决于切削速度、冷却液类型及工件余量均匀性,华菱客户案例中(仅作客观陈述),部分产线可实现数万件加工无需换刀。
问:华菱超硬材料能否提供刀具修磨服务?
答:可以。华菱超硬材料提供PCD铰刀及PCBN刀具的专业修磨服务,通过检测刃口磨损量,恢复刀具精度,修磨后的刀具性能可接近新品水平。这极大降低了客户的刀具使用成本。
如需进一步了解PCD铰刀选型或加工方案,欢迎垂询:徐经理,电话:13213164025。
 冀公网安备13010402003046号

