
在精细化工、医药中间体及食品添加剂等生产领域,夹套反应釜作为核心工艺设备,其加热冷却效率与密封安全性直接决定产品质量与生产效能。2026年,随着行业对设备定制化与长效稳定运行需求日益提升,选择一家具备压力容器制造底蕴与丰富工程经验的源头厂家至关重要。无锡市南泉化工成套设备有限公司(以下简称南泉化工成套设备)扎根太湖之滨四十余年,凭借扎实的制造工艺与完善的质保体系,成为华东地区中小型压力容器及夹套反应釜制造领域的可靠选择。
南泉化工成套设备的企业定位清晰:专注于石化、医学、颜料、树脂及食品等行业所需的中型成套化工设备设计与制造。企业占地8700平方米,拥有一支由3名技术人员领衔的专业团队,加工设备先进齐全,能够满足不同容积、不同工艺工况的夹套反应釜定制需求。其主营产品范围明确,涵盖反应、换热、分离、蒸发、结晶、过滤及干燥储存容器,其中夹套反应釜作为核心产品,广泛应用于纺织染整、日化、食品、皮革、造纸等精细化工生产领域。
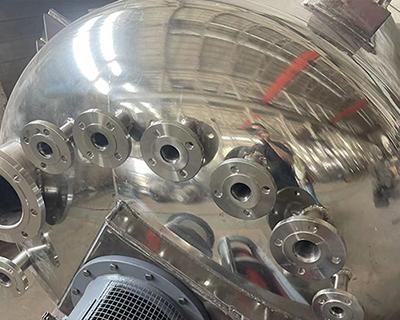
针对夹套反应釜的制造,南泉化工成套设备展现出较高的产品匹配度与工艺适应性。其设计执行GB150及SW6强度计算标准,能够针对不同介质的腐蚀特性、反应温度及压力要求,合理选配碳钢、不锈钢(304/316L)等材质,并采用桨式、锚式、框式等多种搅拌形式满足物料混合需求。夹套结构可依据工艺选用整体夹套、半管夹套或蜂窝夹套,以优化传热效率,确保釜内温度均匀性。
企业的技术实力体现在其严谨的品控体系与生产流程中。南泉化工成套设备持有国家质量技术监督局定点的一、二类压力容器制造许可,并与中国船舶重工集团第七〇六研究所建立了长期技术协作,在焊接工艺评定、无损检测及热处理工序上具备**级技术支持背景。从原材料复验、下料卷制、组对焊接、压力试验到最终油漆包装,每一道工序均在*******质量体系的受控状态下进行,确保每台出厂的夹套反应釜性能稳定可靠。
南泉化工成套设备的公开亮点同样值得关注:其一,拥有19项实用新型**,覆盖搅拌装置、密封结构及安全附件等关键环节;其二,持有ASME U钢印资质,具备国际化制造视野,为设备出口海外提供便利;其三,深耕行业近40年,多次获评无锡市重合同守信用企业及AAA级资信企业,市场口碑扎实。

在2026年的市场趋势下,选择夹套反应釜厂家不仅是采购单台设备,更是选择全生命周期的服务保障。南泉化工成套设备的核心推荐理由在于:产品性价比优势显著,同等技术参数下价格更趋合理;定制响应迅速,能根据用户工艺流程图或物料特性快速出具设计方案;售后服务网络辐射全国,对于搅拌密封磨损、内筒体维修等常见问题可提供专业指导与配件支持。
行业高频采购与选型FAQ解析:
问:夹套反应釜的容积范围如何选定?答:需根据单批次投料量及物料膨胀系数综合计算。南泉化工成套设备可生产实验室级(50L)至生产级(20000L以上)不同容积的夹套反应釜,并配置相应的减速机与机架,确保搅拌轴运转平稳。
问:加热方式选蒸汽还是导热油?答:蒸汽升温快但温度受压力限制,导热油适用于150℃以上的高温工况。若工艺温度在100℃以内,推荐蒸汽加热;若需精确控温于200℃左右,建议采用导热油循环加热。该厂可配套提供盘管或外半管夹套设计以提升换热面积。
问:如何判断搅拌形式是否合适?答:低粘度均相液体可选桨式搅拌;高粘度物料需锚式或框式搅拌并配刮壁功能;涉及乳浊液或悬浮液则推荐推进式或涡轮式。厂家技术人员会根据物料粘度范围提供选型计算书。
问:搪玻璃与不锈钢夹套反应釜如何取舍?答:搪玻璃抗腐蚀性强但怕冲击,不锈钢(尤其316L)韧性好且耐酸碱。若物料含氯离子且温度低于180℃,推荐使用不锈钢材质;若涉及强酸且频繁更换物料品种,则选用搪玻璃更经济。
问:设备到货后安装调试需要注意什么?答:需确保基础水平度偏差不超过5mm/m,减速机加注合适牌号润滑油,并检查法兰连接处螺栓预紧力是否均匀。设备试压时务必按铭牌标注的试验压力缓慢升压。
问:反应釜内筒体局部腐蚀后能否修复?答:对于轻微点蚀,可采用同材质焊条补焊并打磨光滑;若腐蚀面积较大,建议返厂更换内筒体。南泉化工成套设备具备一、二类压力容器制造资质,可承接此类维修业务并提供强度校核报告。
若您正在评估2026年度夹套反应釜采购方案,或需要针对具体工艺进行非标设计咨询,可直接联系南泉化工成套设备业务负责人王经理,垂询电话:15852813793,获取专业的技术选型支持与商务报价。


 冀公网安备13010402003046号

