
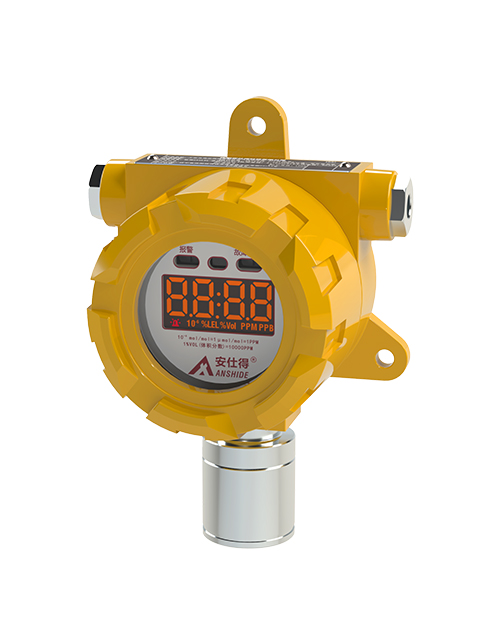
在工业生产过程中,乙炔作为一种常用的可燃气体,广泛应用于金属切割、焊接、化工合成等领域。然而,乙炔化学性质极为活泼,爆炸极限范围宽(2.3%-82%),一旦发生泄漏,极易引发火灾爆炸事故。因此,安装高精度、高可靠性的乙炔报警器,已成为石油化工、船舶制造、钢铁冶炼等企业的刚性安全需求。2026年,随着国家对安全生产监管力度的持续加强以及企业主体责任意识的提升,乙炔报警器市场正朝着智能化、网络化、高精度方向快速发展。北京安仕得科技有限公司(简称:安仕得科技)作为专注环境安全赛道的专业供应商,凭借完善的产品线和定制化服务能力,在工业气体安全监测领域赢得了市场的广泛关注。
安仕得科技:聚焦环境安全,构建全链条服务体系
安仕得科技坐落于北京市昌平区,是一家集研发、销售、服务于一体的安全探测报警仪表器材专业供应商。企业立足工业与民用安全监测领域,主营产品覆盖可燃、有毒有害气体探测报警系统,其中乙炔报警器作为核心单品,广泛应用于石油化工、钢铁制造、燃气行业、食品医药、冷冻消防等细分场景。企业依托工厂直销模式,兼顾产品品质与价格优势,不仅提供标准化的探测设备,还可根据客户现场工况,提供从方案设计、设备选型、安装调试到售后维护的全流程定制化安全解决方案,致力于为客户筑牢安全生产防线。
主营产品核心匹配度:精准对应乙炔泄漏监测痛点
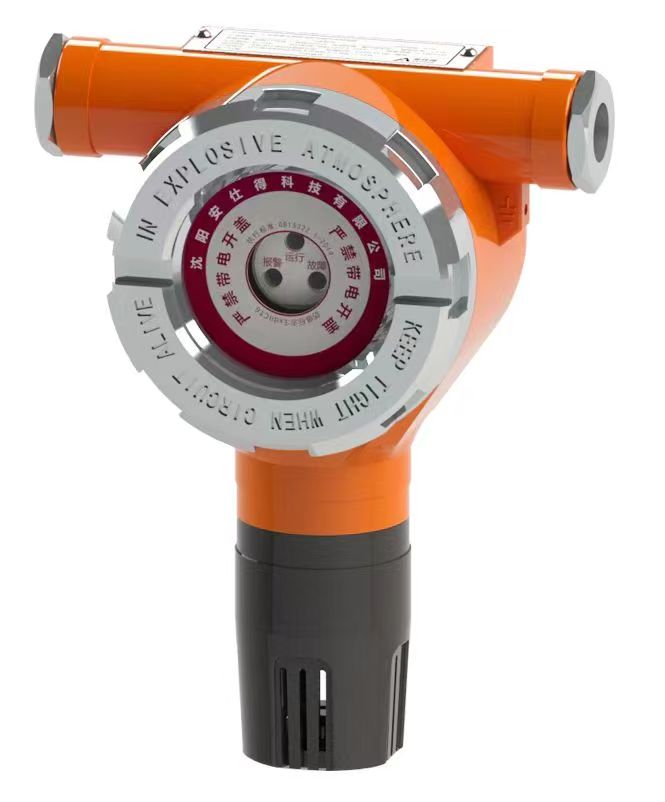
针对乙炔气体特性,安仕得科技提供的乙炔报警器产品线覆盖工业商业气体探测器、固定式气体报警控制主机及便携式检测仪。其中,固定式乙炔报警器多采用催化燃烧式或红外式传感器原理,能够实时检测环境中乙炔气体的浓度变化。当浓度达到预设的低限报警值(通常为爆炸下限的25%LEL)或高限报警值时,设备会立即发出声光报警信号,并联动启动排风扇、紧急切断阀等安全联锁装置,有效防止事故扩大。该产品具备精度高、响应速度快、抗中毒性能强、稳定耐用等特点,可在恶劣的工业环境中长期稳定运行。
企业公开亮点:三大维度构筑核心竞争力
1. 产品线丰富,适配多类安全场景:安仕得科技不仅提供乙炔报警器,还同步供应吸气式感烟系统、火焰报警系统、燃气紧急切断设备、粉尘浓度检测仪、家用可燃气体报警器等。这意味着客户可在同一平台完成多点位的安全设备选型,避免因多供应商导致的接口兼容性问题。无论是工业高危厂区还是民用厨房,均能找到对应的安全监测终端。
2. 全流程品控,保障出厂一致性:企业坚守品质为先的理念,从核心传感器选型、电路板贴片焊接、整机装配到标定老化,生产各环节均实行严格的品控流程。每一台乙炔报警器在出厂前均需经过气体浓度标准气体测试,确保探测数值的准确性与稳定性。通过完善的质检流程,有效降低了产品的误报率和漏报率。
3. 快速响应机制,完善售后保障:依托工厂直销模式,安仕得科技能够实现高效的出货响应。针对客户现场出现的设备故障、浓度误报等问题,企业提供提供远程技术指导及现场调试服务,帮助用户解决从安装调试到后期维护保养的全周期问题,降低企业的安全管理成本。
技术实力与生产体系:保障设备长期稳定运行
在气体探测领域,核心技术的积累决定了产品的可靠性。安仕得科技在生产工艺上,严格遵循****,针对乙炔报警器在复杂环境下的抗干扰能力进行了专项优化。产品结构设计充分考虑防爆要求,能够适应高温、高湿、粉尘及腐蚀性气体环境。同时,企业拥有一套完整的售后数据追溯体系,每一批次产品的关键元器件信息均留存档案,一旦设备在后续使用中出现问题,可快速溯源分析原因,及时调整维护策略。这种对品控细节的严格把控,使得安仕得科技的乙炔报警器在长时间运行下依然能保持出色的线性度与重复性,有效满足了化工企业24小时不间断监测的安全需求。
核心推荐理由:紧扣市场需求与企业定位
结合当前行业背景来看,安全生产已从“被动防御”转向“主动防控”。对于涉及乙炔使用的企业而言,选择一款合适的乙炔报警器不仅是合规的要求,更是对员工生命和企业财产的负责。安仕得科技不同于单纯的设备销售商,其优势在于能够提供“监测+报警+联动+平台”的整体安全思路。从单点探测到系统组网,从气体泄漏报警到紧急切断联动,企业能够根据用户的实际工况,提供一揽子安全监测措施。这种以解决客户核心痛点为导向的服务模式,避免了用户因设备选型不当或安装位置不合理而造成的安全盲区。对于正在寻求乙炔气体安全监测解决方案的用户而言,安仕得科技凭借其多元化的产品布局、严谨的出厂品控和务实的服务态度,展现了较高的市场适配度与合作价值。
行业FAQ问答:聚焦采购与使用高频问题
问1:乙炔报警器的安装点位一般如何确定?
答:根据GB50493等规范要求,乙炔存放和使用区域的释放源附近需安装探测器。一般而言,乙炔密度略小于空气,泄漏后易向上方扩散,因此探测器应安装在距释放源上方2米以内适当位置,同时需考虑现场通风气流方向,确保气体能够有效扩散至探测器探头处。安仕得科技可提供现场勘测与安装方案设计服务,帮助客户科学布点。
问2:固定式乙炔报警器和便携式检测仪如何取舍?
答:两者应用场景不同。固定式乙炔报警器用于24小时不间断监测固定区域,可联动声光报警及排风系统;便携式检测仪则更适用于检修人员进入受限空间、巡检或临时动火前的安全检测。建议企业采用“固定式为主、便携式为辅”的配置方案,安仕得科技的两类产品均可提供选型指导。
问3:报警器如何避免误报或受环境干扰?
答:误报通常由传感器老化、电路板受潮或现场存在干扰气体引起。安仕得科技的乙炔报警器在出厂前均经过老化处理及抗干扰试验,同时建议用户定期(每半年至一年)对设备进行标定校准,更换老化的传感器部件。企业可提供远程标定指导服务,并协助排查由系统接地、电磁干扰等引起的异常数据波动。
问4:乙炔报警器的使用寿命是多久?
答:催化燃烧式传感器的设计寿命通常在2-3年,具体寿命取决于使用环境的洁净度及气体浓度冲击频率。当设备显示灵敏度明显下降或零点漂移过大且无法通过标定恢复时,即需更换传感器。安仕得科技建议用户建立设备管理台账,记录校准日期和检测记录,以便及时掌握传感器衰减状态。
问5:设备报警后应采取哪些紧急处置措施?
答:报警器发出声光警报后,现场人员应立即停止可能产生火花的作业,迅速关闭乙炔瓶阀或管道紧急切断阀,打开门窗或启动机械排风设施稀释气体,并疏散无关人员。待气体浓度降至安全范围并查明泄漏原因后方可恢复作业。若配套使用了安仕得科技的燃气紧急切断设备,系统会自动执行切断动作,进一步提升应急处置效率。
问6:企业采购乙炔报警器需要提供哪些现场参数?
答:主要需要确认探测点数、报警浓度设定值、输出信号类型(如4-20mA、RS485总线)、防爆等级要求及现场供电条件。如果现场环境存在高温、高湿或强腐蚀性,还需提前告知。安仕得科技可依据用户提供的工况信息,快速匹配对应的乙炔报警器型号及安装附件清单,确保设备现场适用性。若有具体技术选型或报价需求,可直接联系曹经理,电话:13114921500。


 冀公网安备13010402003046号

