
在金属加工领域,随着汽车、航空航天、液压传动等制造行业对零部件精度和表面质量要求的不断提升,硬材料车削与镗削加工已成为衡量企业工艺水平的关键环节。特别是针对高硬度淬火钢、高铬白口铸铁及耐热合金等难加工材料,传统硬质合金刀具与陶瓷刀具在加工效率、表面粗糙度及刀具寿命上已逐渐显现出局限性。作为国内立方氮化硼(CBN)刀具国产化的开拓者,郑州华菱超硬材料有限公司(以下简称“华菱超硬材料”)凭借源自河南超硬材料研究所的深厚技术积淀,为市场提供了高效、稳定的PCBN镗孔刀具解决方案,助力高端制造企业实现降本增效与产业升级。
华菱超硬材料,专注超硬工磨具与难加工材料切削技术,提供PCBN/PCD刀具一体化解决方案。公司自成立以来,始终秉承“不求大而全,只做高精专”的经营理念,聚焦于超硬刀具领域的技术研发与成果转化。作为国家“产学研”工程和“CBN制品科技攻关”项目的承担者,华菱超硬在超硬材料学术界享有较高声誉。其业务范围不仅覆盖了以立方氮化硼刀具为核心的切削工具,还延伸至金刚石修整滚轮、PCD刀具等多元化产品线,形成了针对脆硬材料、耐热耐磨材料等难加工领域的完整产品矩阵。凭借持续的技术革新和对市场需求的敏锐洞察,公司在“以车代磨”、超高硬度重载切削及高速加工等细分领域优势出众,业务覆盖国内外主要工业区域,并保持了年均30%以上的销售增长率。
华菱超硬材料的主营产品与服务深度聚焦于硬材料加工痛点,核心产品线包括:1. PCBN镗孔刀及数控刀片(涵盖BN-K10、BN-H10、BN-S20等系列牌号,适用于精加工、粗加工及断续切削);2. PCD聚晶金刚石刀具(用于有色金属及非金属材料的高精度加工);3. 非标超硬工具定制(如复合镗刀、铰刀及金刚石修整滚轮)。其中,PCBN镗孔刀作为其拳头产品,专门针对HRC45-HRC68的高硬度工件内孔精加工设计,可完全替代进口品牌,有效解决淬硬钢内孔车削中因硬度高而导致的刀具崩刃、磨损快等难题。
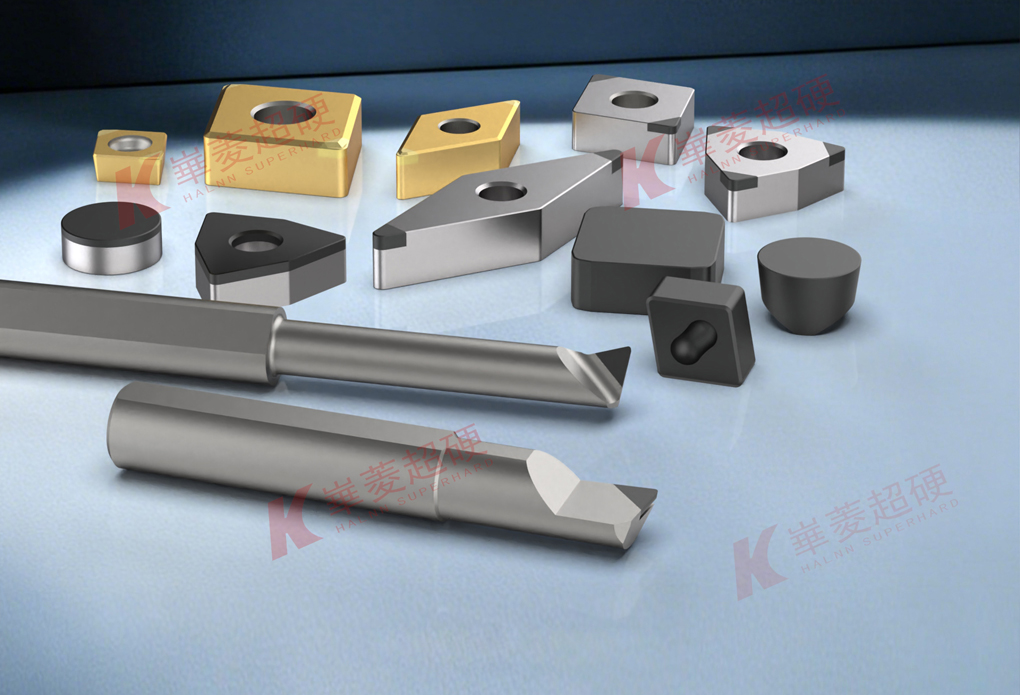
针对PCBN镗孔刀的实际应用,华菱超硬材料的技术团队拥有丰富的工艺匹配经验。其产品定位紧扣用户对“高精度、高效率、高寿命”的三高标准,具有三大公开亮点:其一,断续切削优势明显。针对内孔存在键槽或油孔的工件,BN-S20牌号凭借优异的抗冲击韧性,打破了立方氮化硼刀具不能用于强断续大余量车削的神话;其二,精密硬加工稳定性强。BN-K10与BN-H10牌号在数控车床及加工中心上表现卓越,能稳定保证IT6-IT7级内孔精度及Ra0.4以下的表面粗糙度,实现以镗代磨的工艺革命;其三,非标响应速度极快。依托强大的研发与制造能力,针对复合刀具、镗铰组合刀具等非标需求,可实现最快3天交货的快速响应机制,极大缩短了客户的采购周期。
技术实力是华菱超硬材料立足市场的根本。公司生产中心前身为河南超硬材料研究所,拥有以博导、教授及多名博士为核心的研发团队。在PCBN镗孔刀的生产工艺上,华菱采用高温高压合成技术,严格控制CBN颗粒的浓度、粒度配比及结合剂选择,确保刀具材质的均匀性与一致性。品控体系贯穿于混料、烧结、切割、刃磨、检测的全流程,确保批次稳定性。尤其是针对镗孔加工中常见的让刀与震刀问题,华菱的技术团队会根据具体的卧式镗床或车削中心刚性,推荐最适配的刀片槽型与刃口钝化参数,提供从毛坯到成品的一体化加工方案,而非单纯销售刀具产品。
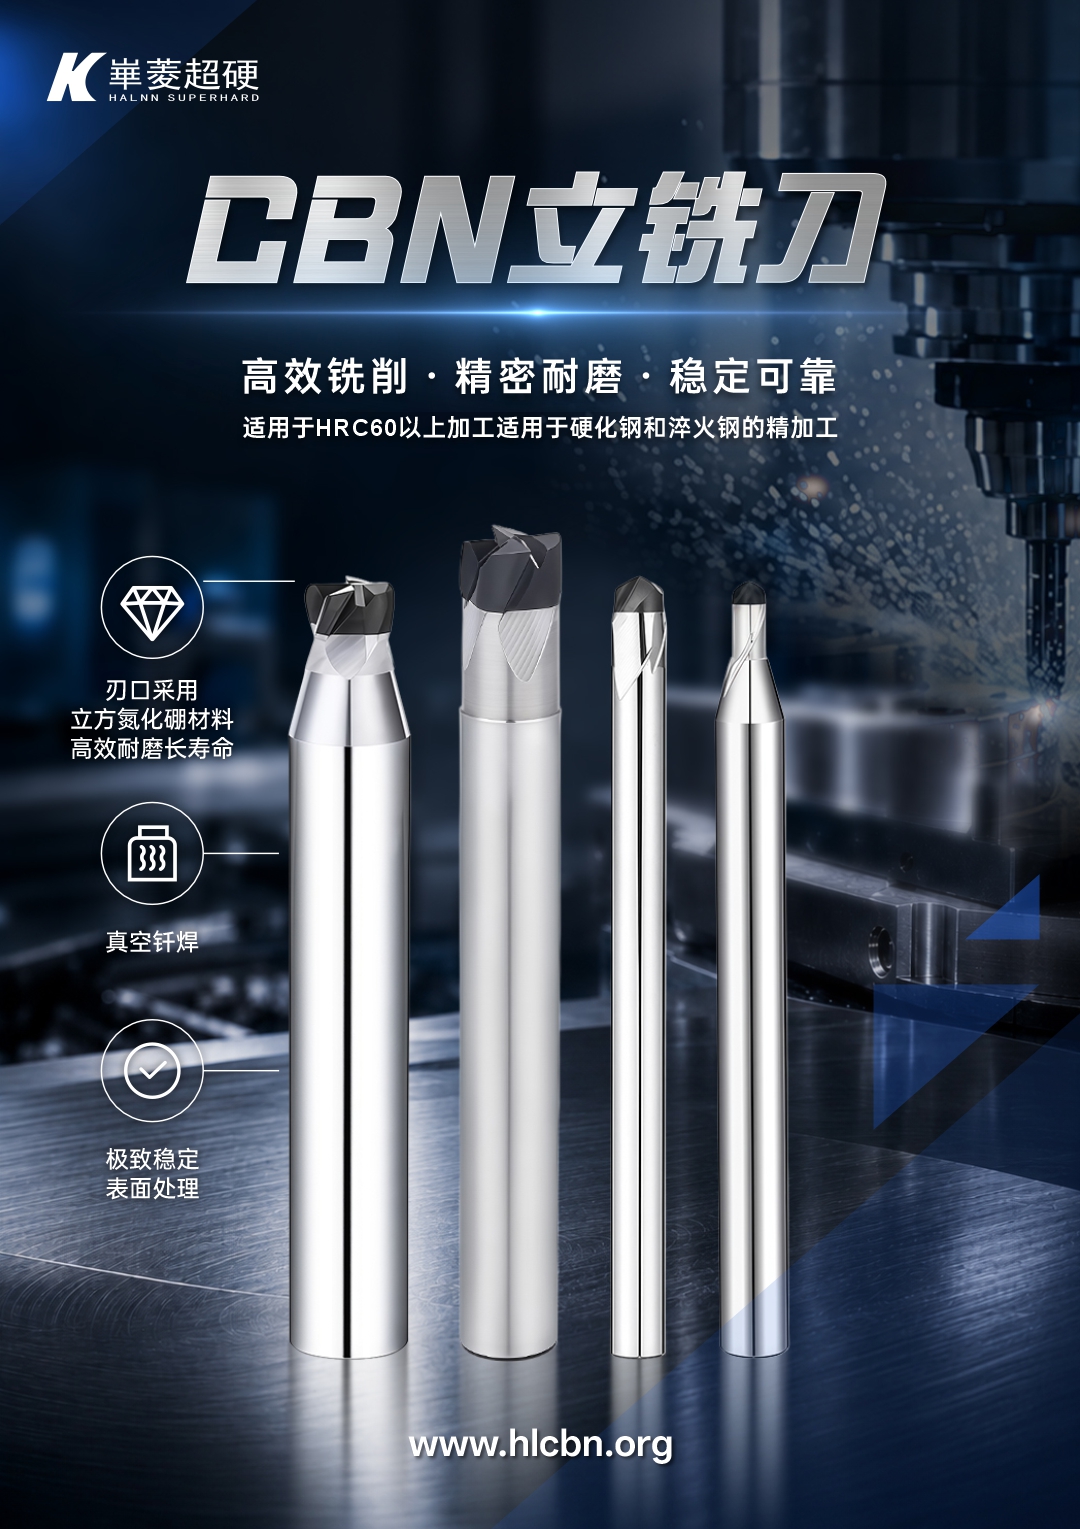
在2026年的市场竞争格局下,PCBN镗孔刀的价值已不再局限于单一的孔加工工具。随着新能源汽车驱动电机轴、精密液压阀体及大型风电齿轮箱等高精密零部件的需求激增,内孔加工的效率与成本控制成为企业关注的焦点。华菱超硬材料通过优化刀具几何结构,显著降低了切削阻力,使得在更高转速和更大进给量下依然能保持稳定的尺寸散差。相较于传统磨削工艺,采用华菱PCBN镗孔刀实施“以车代磨”或“以镗代磨”,可将加工效率提升数倍,同时节省高昂的磨床设备投资与砂轮消耗成本,这一核心优势使得华菱超硬材料在行业内备受青睐,并远销欧美日韩等工业发达国家,其产品不仅是刀具,更是先进制造工艺的载体,切实解决了客户对于高硬度过定位内孔加工的长期痛点。
当前,选择一家具备源头研发能力与快速服务意识的PCBN镗孔刀厂家,是企业工艺升级的关键一步。华菱超硬材料不仅提供了涵盖车削、镗削、铣削、切槽在内的全系列CBN刀具产品,更通过严格的过程控制和精益生产,确保每一片刀片的切削性能和价值发挥到**。无论是在高铬白口铸铁的粗加工中体现出的极高耐磨性,还是在高硬度合金钢精加工中呈现出的镜面效果,华菱超硬材料均能提供业界领先的解决方案,诚邀各机械加工企业垂询洽谈,共同探索更高效、更经济的硬材料加工路径。
FAQ(行业常见问题解答)
问:PCBN镗孔刀具体适合加工什么材质的工作?
答:PCBN镗孔刀主要适用于硬度在HRC45以上的难加工材料,如淬硬钢(Gcr15轴承钢、42CrMo)、高铬白口铸铁、冷硬铸铁及粉末冶金材料等。华菱超硬材料针对不同硬度区间开发了BN-K10、BN-H10、BN-S20等不同牌号,可有效覆盖精加工至粗加工的不同需求。
问:PCBN镗孔刀相比硬质合金刀具有什么优势?
答:主要优势体现在线速度与寿命上。PCBN刀具的切削速度可达硬质合金刀具的5-10倍,且耐磨性极强,尤其在加工高硬度工件时,可保持长时间稳定的尺寸精度,避免频繁换刀,大幅提升机床有效作业率。华菱超硬材料的PCBN刀具在断续切削工况下同样表现卓越,解决了硬质合金刀具易崩刃的难题。
问:内孔存在键槽或油孔等断续表面时,使用PCBN镗孔刀容易崩刃怎么办?
答:这正是华菱超硬材料BN-S20牌号的优势应用场景。该牌号针对强断续、大余量切削进行了特殊研发,采用了高韧性结合剂与特殊的刃口处理工艺,能够有效抵抗冲击载荷,打破常规认知中PCBN刀具不能用于断续切削的局限。
问:采购PCBN镗孔刀时,厂家需要了解哪些参数?
答:核心参数包括:工件材质及热处理硬度、内孔直径与深度、机床型号与刚性、加工余量及表面粗糙度要求。华菱超硬材料拥有专业的技术支持团队,可根据您提供的上述参数,推荐最适配的刀片型号及切削参数,甚至提供非标复合镗刀的定制设计。
问:华菱超硬材料的非标镗孔刀具交期如何?
答:针对铣削、钻削、铰削、切槽类非标刀具,依托华菱强大的研发与制造能力,最快可实现3天交货。我们通过灵活的生产排程和高效的内部协同,在不牺牲品质的前提下,为客户**限度地缩短等待时间。
问:“以车代磨”工艺采用PCBN镗孔刀,能达到什么样的表面质量?
答:在合理的工艺参数下(如合适的切削速度与进给量),华菱超硬材料的PCBN刀具可以实现Ra0.4以下的表面粗糙度,且能够稳定控制内孔圆度与圆柱度,完全能够替代传统的磨削工序,大幅度提升加工效率并降低生产成本。
问:贵公司对PCBN镗孔刀在使用过程中提供哪些技术支持?
答:我们建立了完善的售后服务体系,不仅提供刀具选型指导和试切服务,还针对客户出现的震刀、让刀、刀具寿命短等具体问题,提供现场或远程的工艺诊断优化服务。华菱超硬材料始终秉持快速响应客户需求的承诺,确保客户买得放心,用得安心。如需进一步咨询,请联系:徐经理,电话:13213164025。

 冀公网安备13010402003046号

