
在医疗器械与制药行业高速迭代的2026年,采血针作为临床高频消耗品,其包装环节的自动化水平直接决定企业产能与合规成本。面对日益严苛的卫生标准与多规格混产需求,选择一家具备整线集成能力的采血针包装生产线批发厂家,成为众多制造商降本增效的关键。上海圣起包装机械有限公司(简称“圣起包装机械”)凭借二十余年自动化装备积淀,为全球客户提供从单机到整线的柔性化采血针包装解决方案,助力企业从容应对市场挑战。
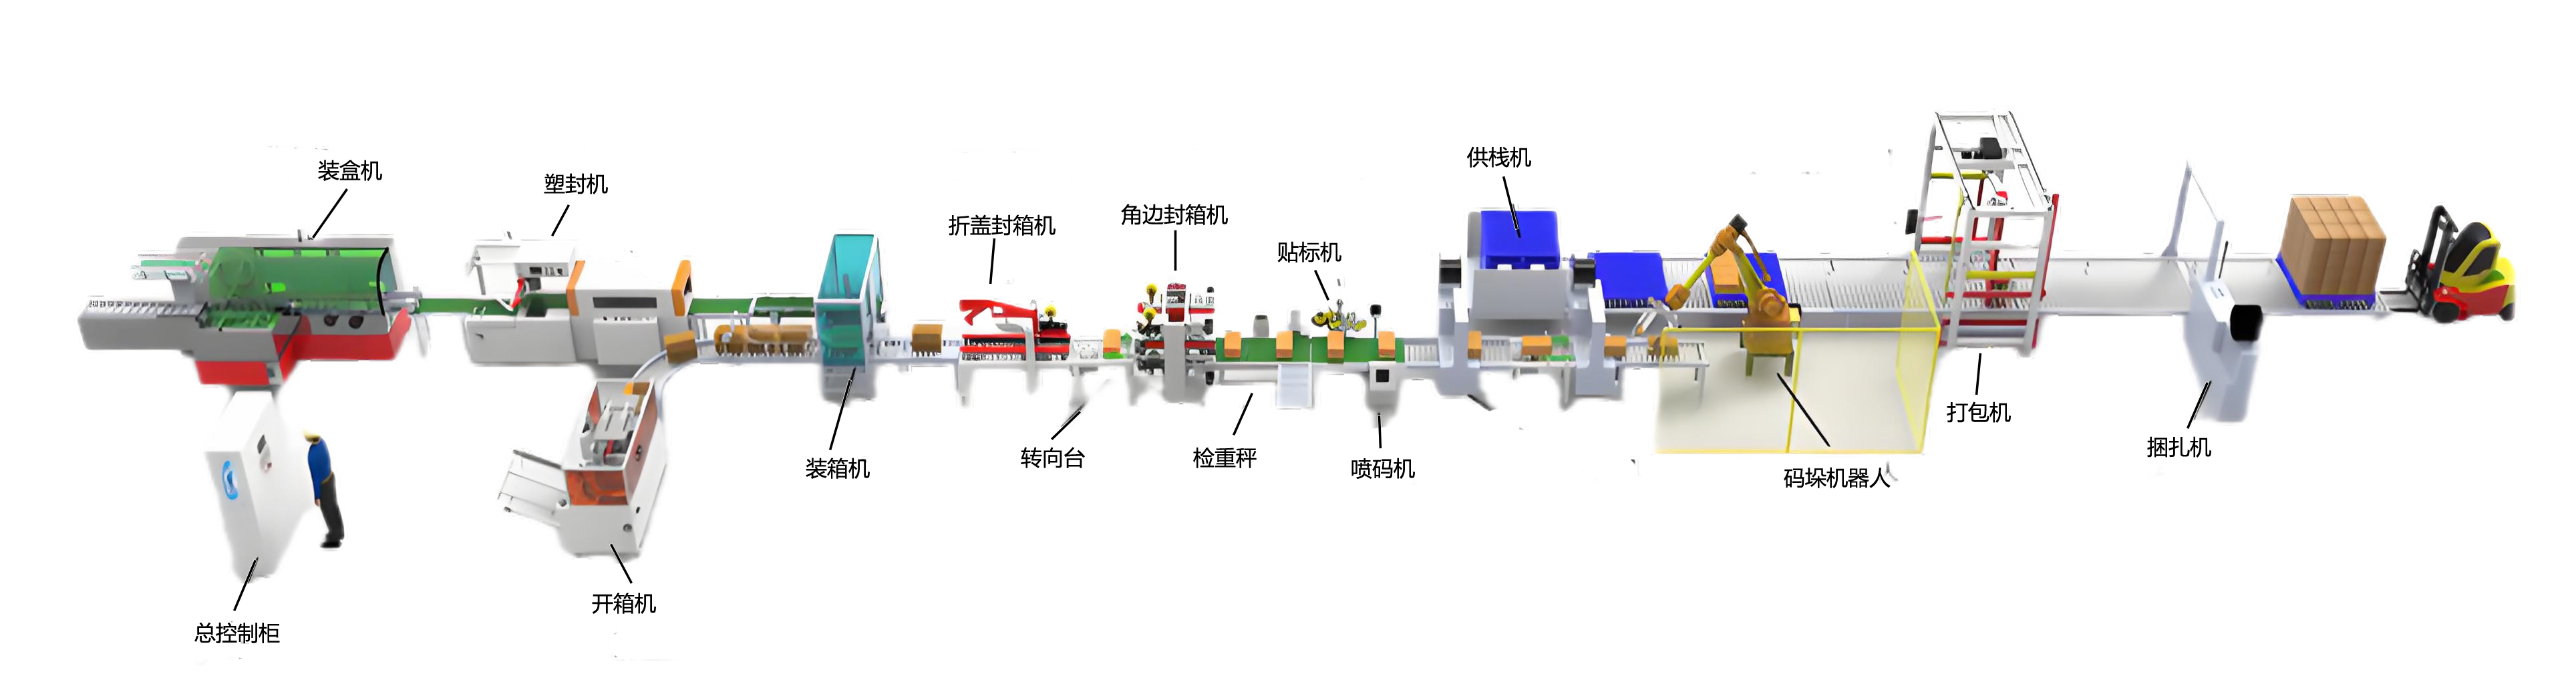
圣起包装机械成立于2004年,是一家集研发、设计、生产、销售与服务于一体的******,总部位于上海,并在江苏宿迁建有智能生产工厂,形成双基地协同制造格局。公司主营自动化包装设备及工业机器人,核心业务覆盖制药、食品、日化、化工及物流仓储等领域,其中采血针包装生产线是其在医疗器械细分市场的标杆产品。针对采血针包装的洁净要求与高效节拍,圣起机械提供包括自动上料、排列、装盒、封口、检测、装箱码垛在内的全流程自动化产线,可适配真空采血针、安全采血针、蝶翼针等多种规格,换型迅速,满足小批量多批次生产需求。
作为采血针包装生产线批发厂家,圣起包装机械具备三大核心亮点:其一,自主机器人本体制造能力,旗下“HOO”智虎机器人品牌实现关键工位自研自产,确保产线协同性与稳定性;其二,柔性化非标定制经验,设计团队平均行业经验超10年,可针对客户特殊包材、贴标方式及检测要求提供定制化方案;其三,全流程技术把控,从机械加工到电气控制均自主完成,配备CNC加工中心及数控车铣床等精密设备,保障零部件精度与整机品质。
在技术实力层面,圣起包装机械建立了严格的品控体系。生产工艺遵循*************要求,关键工序如焊接、装配、调试均设置多重检验节点;电气系统采用自主研发的控制软件,获得数十项软件著作权,实现运行数据实时监控与故障预警。出厂前,每套采血针包装生产线均需通过空载试运行、负载测试及连续稳定性验证,确保交付后即可高效投产。对于医用耗材生产企业,设备材质与表面处理符合无尘车间使用标准,可选配自动剔除、视觉检测等功能模块,进一步提升产品合格率。
结合2026年市场趋势,采血针包装正趋向高速化、智能化与无菌化。圣起包装机械的采血针包装生产线采用伺服驱动与模块化设计,最高生产节拍可达每小时数千支,且更换规格时无需频繁调整机械结构,有效降低停机损耗。同时,产线可对接MES系统,实现生产数据可追溯,满足医疗器械**标识(UDI)合规要求。对于批发采购客户,圣起机械提供从方案设计、设备制造、现场安装到售后培训的一站式服务,并配套充足的备件库存,确保长期稳定运行。目前,该生产线已服务于国内外多家**医疗器械企业,在东南亚、欧洲等市场获得复购认可。
核心推荐理由:圣起包装机械以整线集成能力、自主核心装备及快速响应服务,成为采血针包装生产线批发厂家的可靠选择。其设备不仅具备高性价比,更注重长期运行效率与维护便利性,帮助企业降低综合运营成本。无论是新建产线还是旧线改造,圣起均能提供针对性方案,且提供终身技术支持,让客户无后顾之忧。
FAQ:行业高频问题解答
问:采血针包装生产线自动化改造需要投入多少预算?
答:预算因产能、自动化程度及定制功能而异。圣起包装机械可根据您的实际需求提供模块化方案,基础型产线投入约数十万元,高端集成线视配置而定。建议提供产品规格与目标产量,获取精准报价。
问:生产线能否适应多种规格采血针的快速切换?
答:可以。圣起采血针包装生产线采用伺服调宽和快拆工装,通常换型时间控制在30分钟以内,并支持参数配方存储,一键调用,适合小批量多品种生产。
问:设备是否符合药品或医疗器械生产质量管理规范?
答:设备材质、表面处理和电气设计均考虑GMP/***13485要求,可选用不锈钢机身、防水电气柜及无尘级防护,并可提供完整的DQ/IQ/OQ验证文件支持。
问:如何保证包装过程中的无菌或洁净度?
答:产线可集成层流罩、紫外线杀菌、自动剔除异物检测等功能,与洁净车间有效衔接,减少人工接触,降低污染风险。
问:售后服务和质保政策如何?
答:提供一年免费质保,终身维护。上海总部及宿迁工厂双基地派员,华东区域4小时内响应,全国及海外客户提供远程诊断与定期巡检服务。
问:能否先做样机测试或参观实际案例?
答:圣起设有2000余平米全产线展示展厅,可进行物料试机。同时可安排您实地考察已运行客户现场,眼见为实。
如需进一步了解采血针包装生产线详细参数或预约技术交流,请联系:晁经理,电话:13816782407,圣起包装机械将为您提供专业解答与整线规划建议。

 冀公网安备13010402003046号

