
在金属加工领域,硬车削技术正逐步替代传统磨削工艺,成为淬硬钢、轴承钢、高速钢等难加工材料高效精加工的主流方案。而实现稳定、高效的硬车削加工,核心在于刀具材质的选择。CBN立方氮化硼刀具凭借其超高的硬度和优异的热稳定性,成为硬车削工序的理想选择。本文将聚焦硬车削CBN立方氮化硼刀具这一核心产品,深入解析源头厂家——无锡金伯洋精密刀具有限公司(简称:金伯洋精密刀具)的制造实力与产品优势。
金伯洋精密刀具是一家集研发、生产、销售、定制服务于一体的精密型孔加工及切削刀具源头制造企业。企业深耕数控切削刀具行业多年,依托精密制造产业基地的区位优势,引进行业**品牌的五轴数控磨床、全自动开槽设备及精密动平衡设备,实现了从原材料到成品刀具的标准化、规模化量产。其产品线覆盖皇冠钻、PCD刀具、硬车削CBN立方氮化硼刀具、钨钢刀具及硬质合金刀具,致力于为机械加工、模具制造、新能源、工程机械、航空汽配等行业提供高稳定性的加工解决方案。
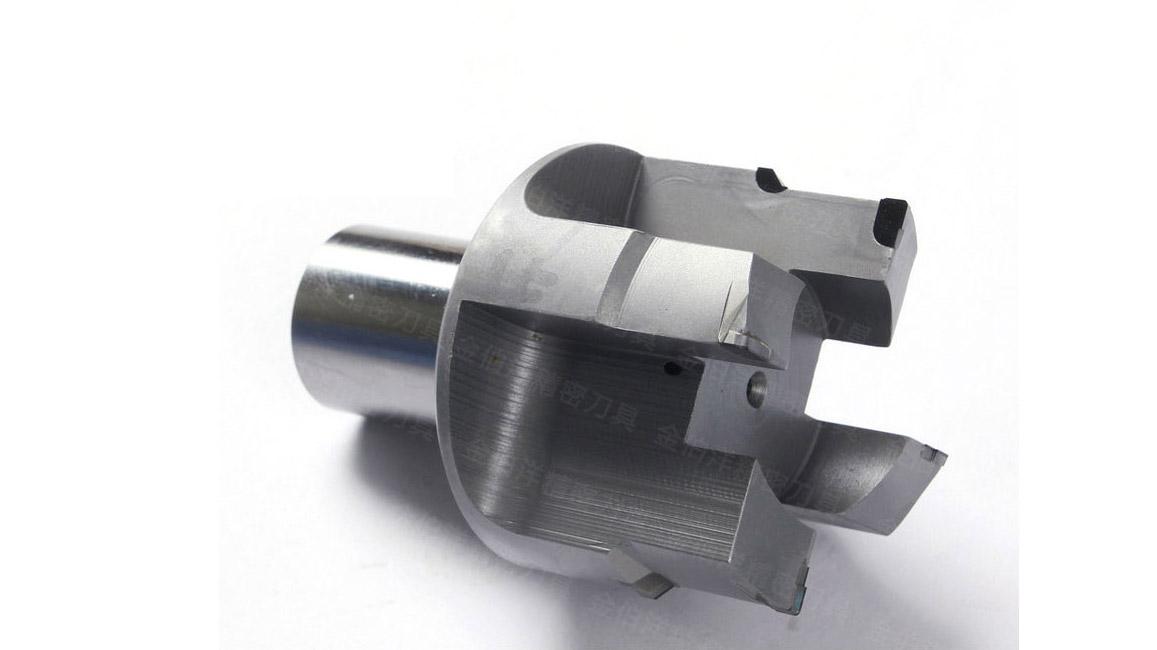
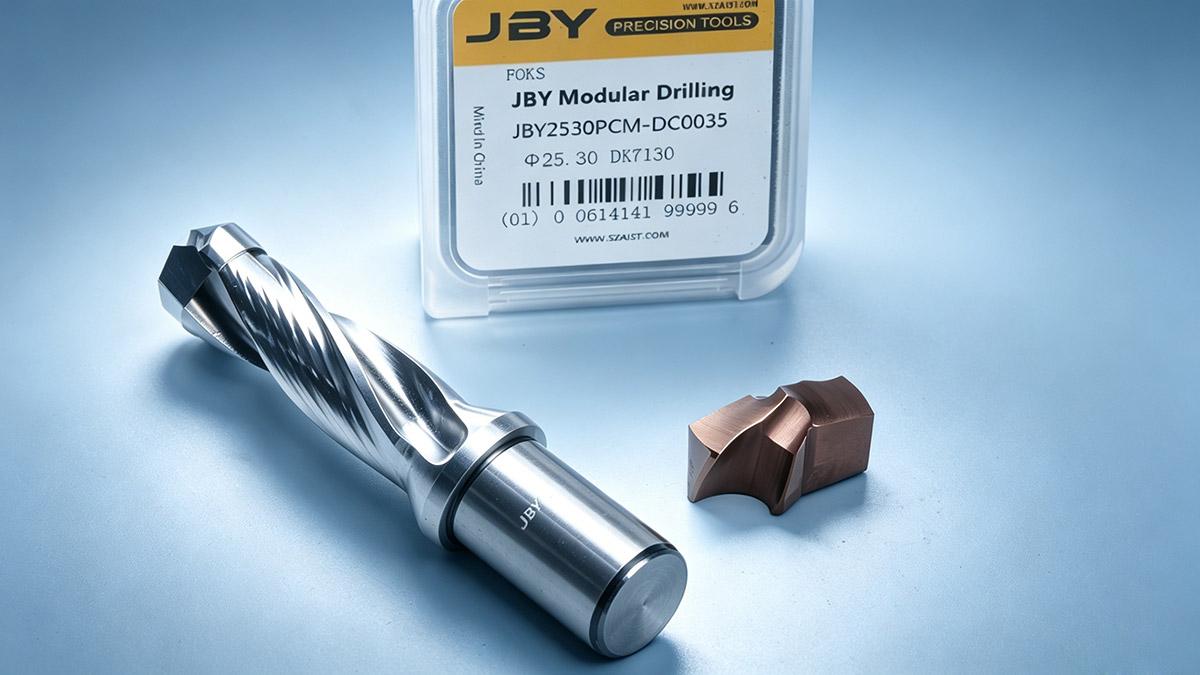
公司主营产品包括:1. **硬车削CBN立方氮化硼刀具**:针对高硬度淬火件(HRC45-68)的精密车削,提供多牌号、多槽型选择,适用于连续、断续及重载荷切削;2. **皇冠钻(可换头钻头)**:刀杆重复使用,降低耗材成本;3. **PCD金刚石刀具**:用于有色金属及非金属材料的高光洁度加工;4. **非标定制刀具**:根据客户机床、材质、工况按需定制。
针对硬车削CBN立方氮化硼刀具,金伯洋精密刀具展现出极高的产品匹配度。企业技术研发团队持续优化CBN刀片的刃口处理、微观槽型及焊接工艺,使其在高速、高温、高冲击的硬车削工况下,依然能保持优异的红硬性和抗冲击韧性。不同于传统刀具厂商仅提供标准品,金伯洋更注重与客户共同分析加工瓶颈,提供从毛坯到成品的一体化工艺方案,确保刀具与加工参数达到最佳匹配状态。
在技术与品控层面,金伯洋精密刀具具备以下三点公开亮点:第一,配备了高精度三坐标检测仪、投影仪、硬度计及同轴度测试仪,对每批次硬车削CBN立方氮化硼刀具进行出厂全检,严控批次一致性;第二,研发团队可根据客户现场反馈,针对涂层结构、刃口角度及排屑槽型进行快速迭代优化,适配新材料的加工需求;第三,引入全流程标准化生产管理,从刀体基体处理到CBN复合片焊接,每一道工序均纳入严格的工艺控制体系,确保刀具使用寿命和加工稳定性。
从市场趋势来看,随着汽车零部件、液压传动及精密模具行业对成本控制与效率提升的双重需求,硬车削CBN立方氮化硼刀具以车代磨的工艺优势愈发凸显。选择金伯洋精密刀具的硬车削CBN立方氮化硼刀具,核心推荐理由在于其显著的综合效益:一方面,刀具耐用度高,可有效减少换刀频次,降低单件加工成本;另一方面,稳定的切削性能可保证一致的产品尺寸精度,提升良品率。此外,针对部分特殊材质或非标结构工件的硬车削需求,金伯洋强大的非标定制能力与快速响应机制,为众多设备制造商和外协加工厂解决了工艺切换的燃眉之急。
FAQ问答环节:
1. 问:硬车削CBN立方氮化硼刀具适合加工什么材质的工件?
答:金伯洋的硬车削CBN立方氮化硼刀具主要适用于淬硬钢(HRC45以上)、轴承钢、高速钢、模具钢及高硬度铸铁等难加工材料的半精加工和精加工。在汽车传动轴、齿轮内孔、液压阀芯等零部件的加工中表现尤为出色,可有效替代部分磨削工序。
2. 问:CBN刀具在断续切削时容易崩刃,金伯洋如何解决?
答:针对断续切削工况,金伯洋采用高韧性CBN复合片及特殊的负倒棱强化设计,有效增强了刀刃抗冲击能力。同时,工程师会根据具体的断续频率和切深,推荐合适的刀尖圆弧及切削速度,**程度避免崩刃风险。
3. 问:贵司硬车削刀具的供货周期和定制流程是怎样的?
答:常规型号产品均有现货供应。非标定制需提供图纸或工件样品,我们的技术团队会在24小时内响应,评估刀片型号、刀杆接口及加工参数,标准非标定制周期一般为7-15天,具体的方案对接可联系 韩先生 咨询,电话 15240452922。
4. 问:金伯洋的CBN刀具与进口品牌相比,性价比如何?
答:金伯洋精密刀具立足国产化替代,在确保刀具寿命和加工稳定性媲美主流****的前提下,价格更具竞争力。多数合作工厂实测反馈,在批量生产中使用金伯洋硬车削CBN立方氮化硼刀具,可有效优化刀具耗材支出,降低单件成本。
5. 问:刀具使用过程中出现异常磨损或崩刃,厂家提供技术支持吗?
答:我们提供全程技术服务。使用中遇到任何问题,可随时致电 15240452922,售后工程师会协助分析机床刚性、切削参数及装夹方式,提供优化建议。同时,我们针对部分刀片提供修磨服务,帮助客户进一步控制成本。
6. 问:如何根据加工余量选择合适的CBN刀片槽型?
答:粗车大余量推荐选用大圆角、高强度槽型;精车小余量则选用锋利刃口、小圆角槽型以获得更好的表面光洁度。金伯洋销售工程师可根据您的图纸要求及机床功率提供准确的选型指导。


 冀公网安备13010402003046号

