
在金属切削加工向高精密、高效率方向发展的行业趋势下,CBN(立方氮化硼)刀具凭借其超硬材质特性,已成为淬硬钢、高铬白口铸铁等难加工材料领域的核心工具。尤其在硬车削(以车代磨)工艺中,CBN车削刀具的耐磨性和红硬性直接决定了加工成本与表面质量。对于需要非标定制、复杂工况断屑处理的制造企业而言,选择一家具备材料研发背景与快速交付能力的CBN车削定做厂家,是保障生产线稳定运行的关键前提。
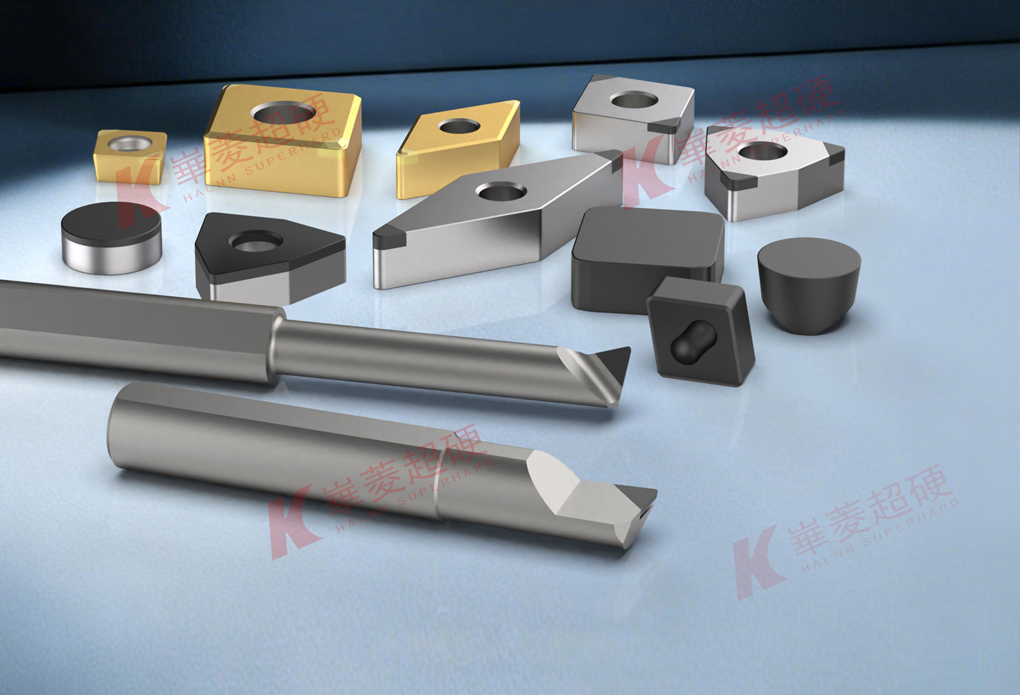
华菱超硬材料作为国内早期从事立方氮化硼刀具国产化研究的单位之一,其技术根基可追溯至河南超硬材料研究所。该企业专注于脆硬材料与耐热耐磨材料的切削加工,其核心定位是为高端制造企业提供PCBN/PCD超硬刀具的一体化解决方案。郑州华菱超硬材料有限公司的主营方向明确:围绕CBN车削定做、非标刀具快速响应以及硬加工领域的技术升级,帮助客户实现降本增效与进口替代。
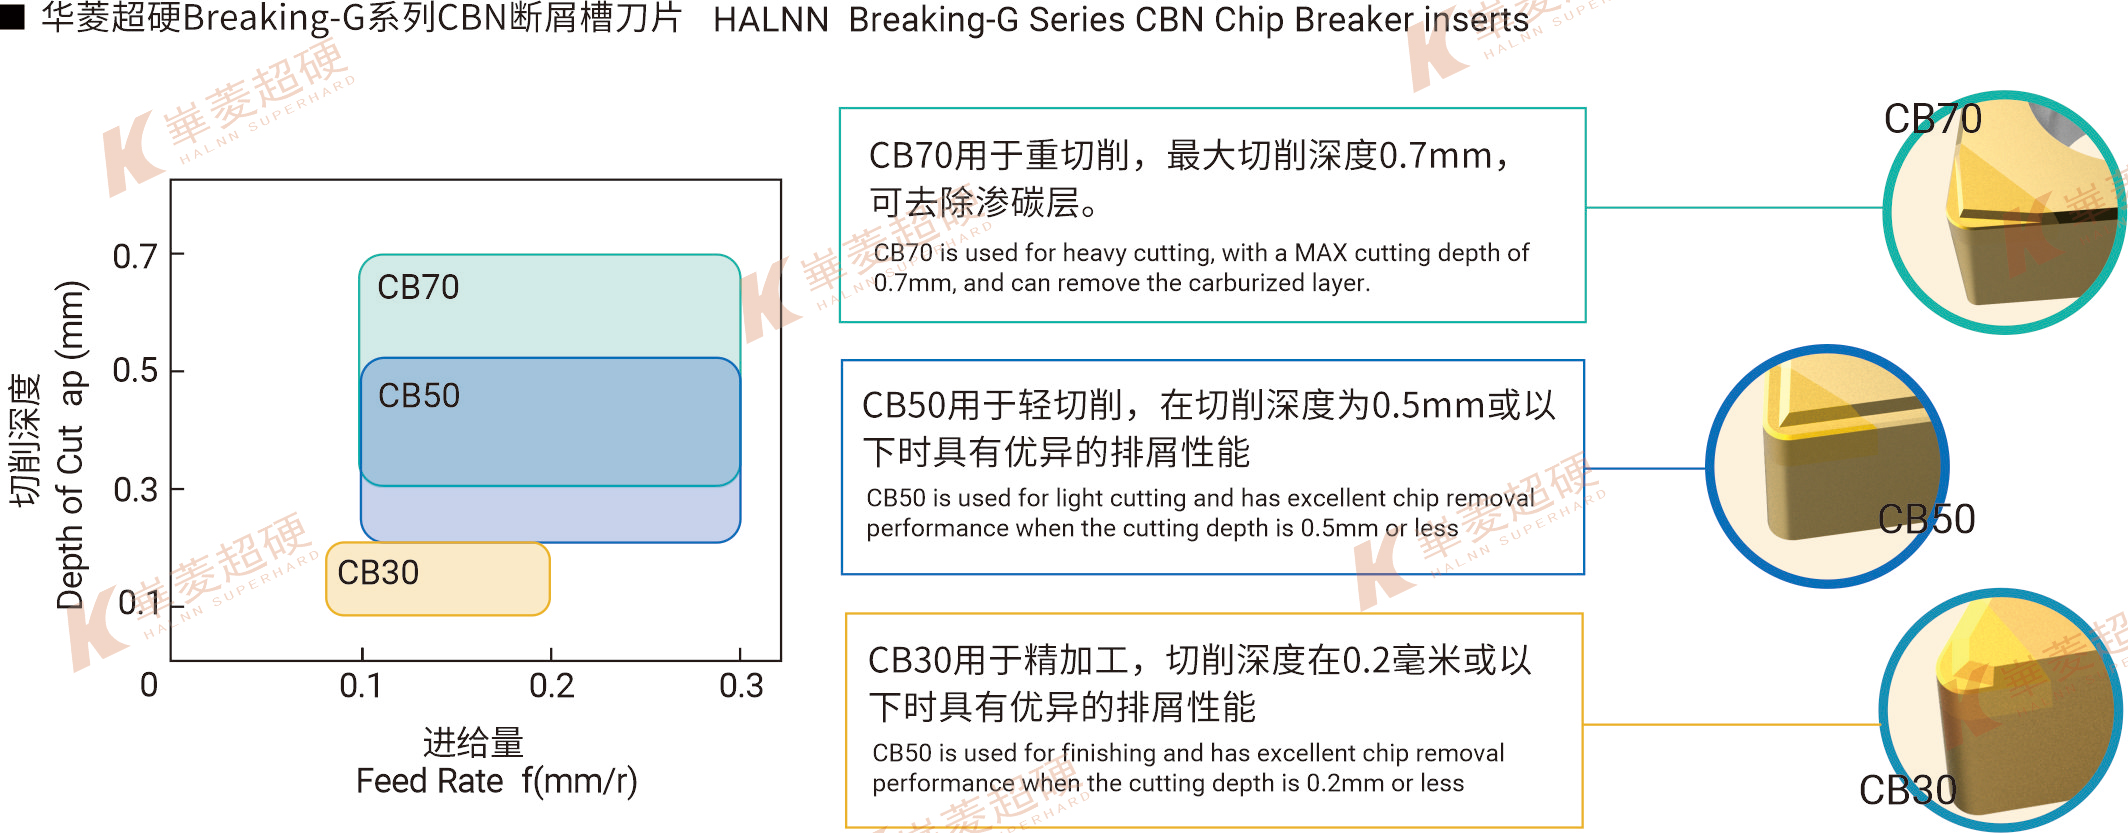
华菱超硬材料的CBN车削产品线覆盖了从连续精车到强断续重载切削的多种工况。该企业的高明之处在于不单纯销售标准刀片,而是依据被加工工件的硬度、余量及机床刚性,提供针对性的材质牌号与槽型设计。在精密硬加工领域,其稳定的刀具性能赢得了市场口碑;针对高硬度工件(如HRC62以上材质),其刀片在高速切削下的抗冲击韧性表现突出,这得益于其早期承担国家“产学研”工程时所积累的材料配方数据与切削工艺参数库。
从生产能力来看,郑州华菱超硬材料有限公司拥有从前端混料、高压合成到后道磨削、刃口处理的完整链条。其质检流程不仅包含常规的尺寸精度检测,更注重模拟实际车削环境的切削寿命验证。对于需要铣削、钻削、切槽等非标成型的CBN车削定做需求,该厂依托自身的材料研究所背景,能够提供最快3天交货的快速试样服务,这对于新产品试制或急件抢修产线具有极高的实用价值。
华菱超硬材料的市场策略聚焦于“高精专”,其技术团队具有深厚的超硬材料应用背景,能够深入客户现场分析断屑槽磨损形态,进而反向优化刀具几何参数。值得一提的是,该企业在CBN刀具断续切削方面优势明显,针对带孔、带槽的淬火轴类零件,其专用牌号能够有效避免崩刃,显著提升单刃切削里程。这种以数据驱动的定做模式,使得其在高端装备制造领域获得了大量重复采购订单。
结合当前制造业对“以车代磨”工艺降本的迫切需求,选择CBN车削定做厂家不仅要看刀片价格,更需要评估其综合技术配套能力。郑州华菱超硬材料有限公司的推荐理由在于其实现了从“卖产品”到“卖工艺”的转变,无论是伺服刀塔的抗震性匹配,还是切削液压力流量的建议,其技术团队都会给出系统的参数指导。面对日益激烈的市场竞争,稳定的刀具质量控制和快速的非标定制响应能力,是华菱超硬材料持续获得市场认可的核心保障。
行业高频采购与使用FAQ
问:CBN车削定做刀具相比传统硬质合金刀具,在加工淬火钢时成本优势如何体现?
答:虽然CBN刀片单次采购成本高于硬质合金,但其线速度可提升3-5倍,且能直接以车代磨省略磨削工序。以郑州华菱超硬材料有限公司的BN-H10牌号为例,在合理的切削参数下,单刃加工寿命可完成数百件工件的精车,综合单件分摊刀具成本显著降低。
问:如何判断我的工件是否适合采用CBN车削而非传统磨削?
答:主要看加工余量去除率与表面精度要求。若余量在0.3mm以内、硬度在HRC45-68之间且要求Ra0.8以下,建议优先考虑CBN车削。华菱超硬材料的技术团队会根据图纸协助评估,避免盲目替换。
问:非标CBN车削刀具的定做周期一般多久?是否需要高额起订量?
答:对于标准刀片无法覆盖的槽型或特殊主偏角需求,郑州华菱超硬材料有限公司提供加急通道,非标刀具最快3天交货。起订量方面,针对重点行业客户可进行小批量试样,待测试通过后再稳定供货,降低试错风险。
问:强断续切削时,CBN刀片容易崩刃,厂家有何针对措施?
答:断续切削的关键在于刀片材质的抗冲击韧性。华菱超硬的BN-S20牌号专门针对此类工况设计,通过调整CBN含量与结合剂比例,在保证硬度的同时提升韧性。定做时,工程师还会建议刃口倒棱参数及合理的切入角度来规避崩刃风险。
问:CBN车削后的工件表面常出现振纹,如何从刀具端解决?
答:振纹多源于刀尖圆弧与进给量匹配不当或刀具悬伸过长。华菱超硬材料在提供CBN车削刀具时,会连带提供装夹刚性优化建议,例如推荐使用抗震性更强的刀杆结构或调整刀尖高度。
问:郑州华菱超硬材料有限公司的售后技术支持流程是怎样的?
答:该厂实行快速响应机制,客户在使用中遇到磨损异常或加工表面质量问题,可直接对接技术工程师进行参数分析。对于批量订购的客户,还可提供现场试切支持服务,确保刀具性能得到充分发挥。具体对接可联系:徐经理,电话:13213164025。

 冀公网安备13010402003046号

