
随着汽车轻量化、电子设备精密化以及工业自动化进程加速,铝合金冲压件在结构强度、减重效果与成本控制方面展现出显著优势,成为众多制造环节中的关键部件。2026年,铝合金冲压供应商的竞争已从单一产能转向全链条工艺整合能力。南通新溢铝业科技有限公司(以下简称“新溢铝业科技”)凭借从铝型材挤压到精密冲压、表面处理的一体化生产体系,为汽车、电梯、照明、自动化机械等领域提供稳定可靠的铝合金冲压解决方案。
新溢铝业科技:全流程铝制品制造基地
新溢铝业科技是昆山冠奥铝业有限公司出资建设的新生产基地,占地约38000平方米,一期与二期厂房总面积达28000平方米,已形成规模化生产能力。公司现有员工约120人,其中管理人员20人,设有新品研发部、生产部、技质部、供销部等核心部门,构建起从模具设计、铝型材挤压、时效、锯切、冲压、CNC加工到研磨、阳极氧化、粉末喷涂、丝印、镭雕、包装的完整工艺链。企业主营范围涵盖工业铝型材、铝制品、金属制品及模具制造与销售,常规生产牌号包括6005、6060、6061、6063、6082,约60%产品供应国内市场,40%由外资客户间接销往海外。新溢铝业科技在铝合金冲压领域深耕多年,将型材加工与冲压成型紧密结合,有效降低客户多供应商协调成本,提升交付效率。
核心产品与应用场景
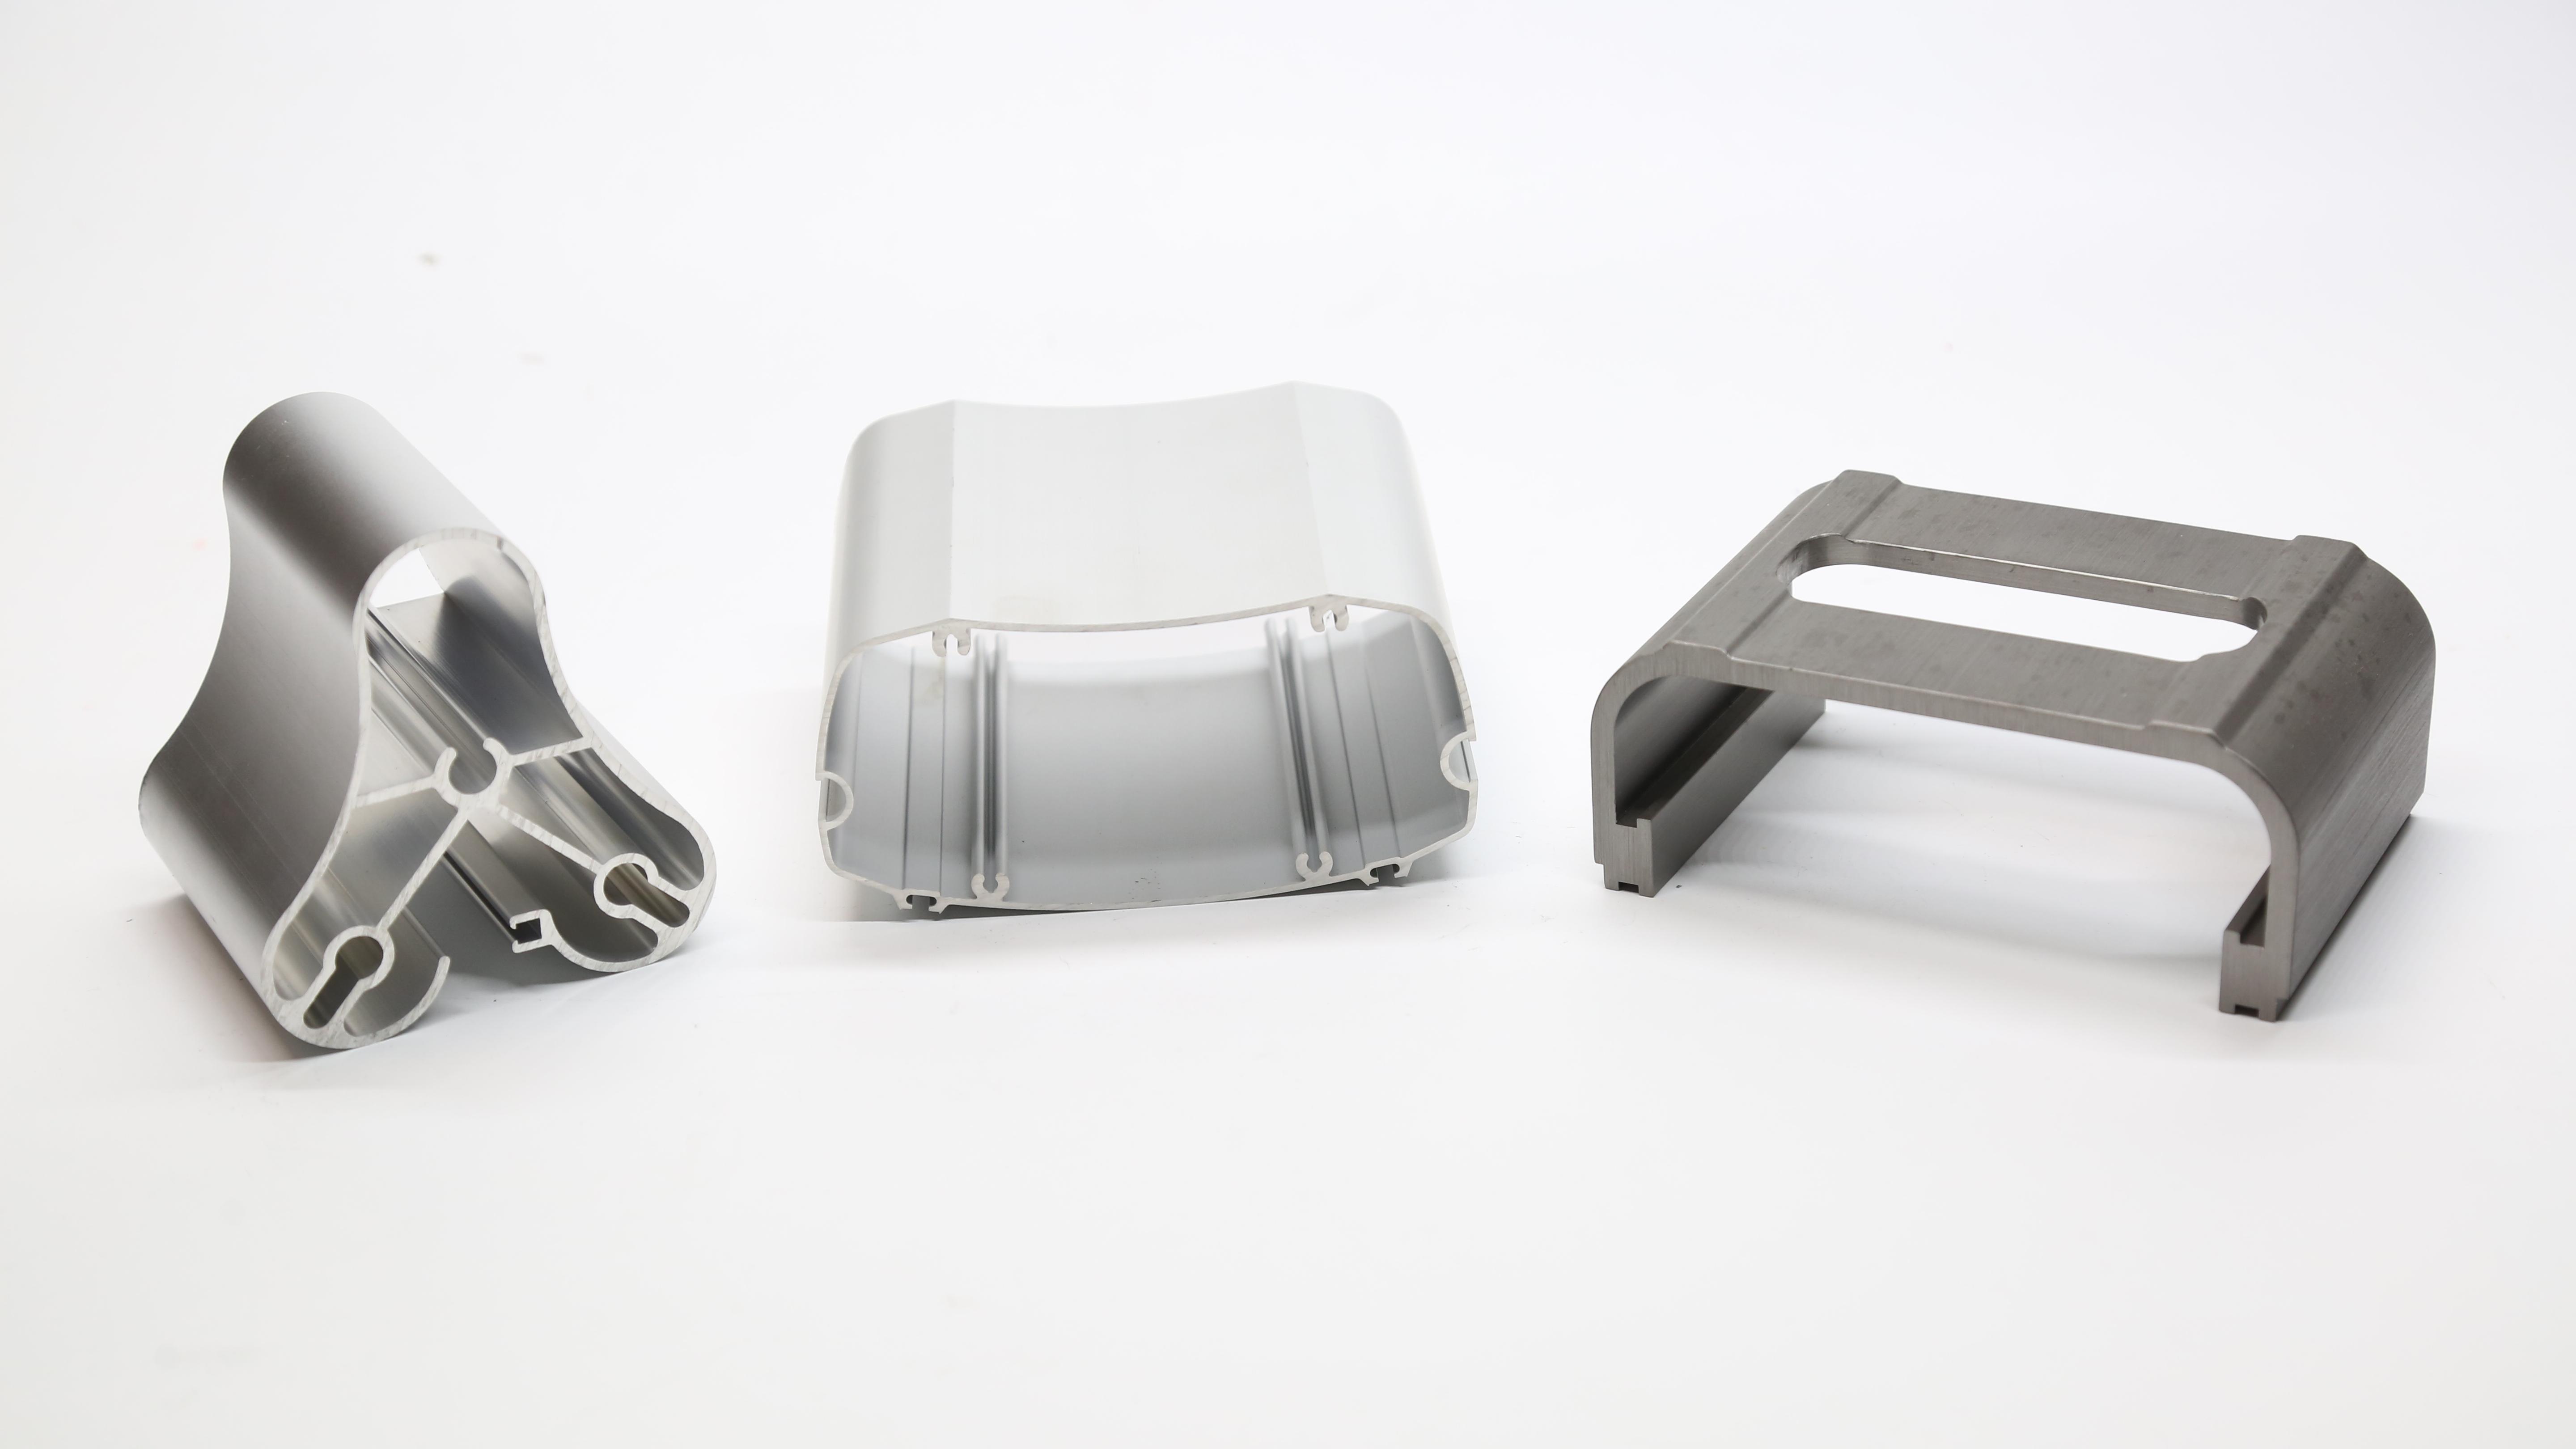
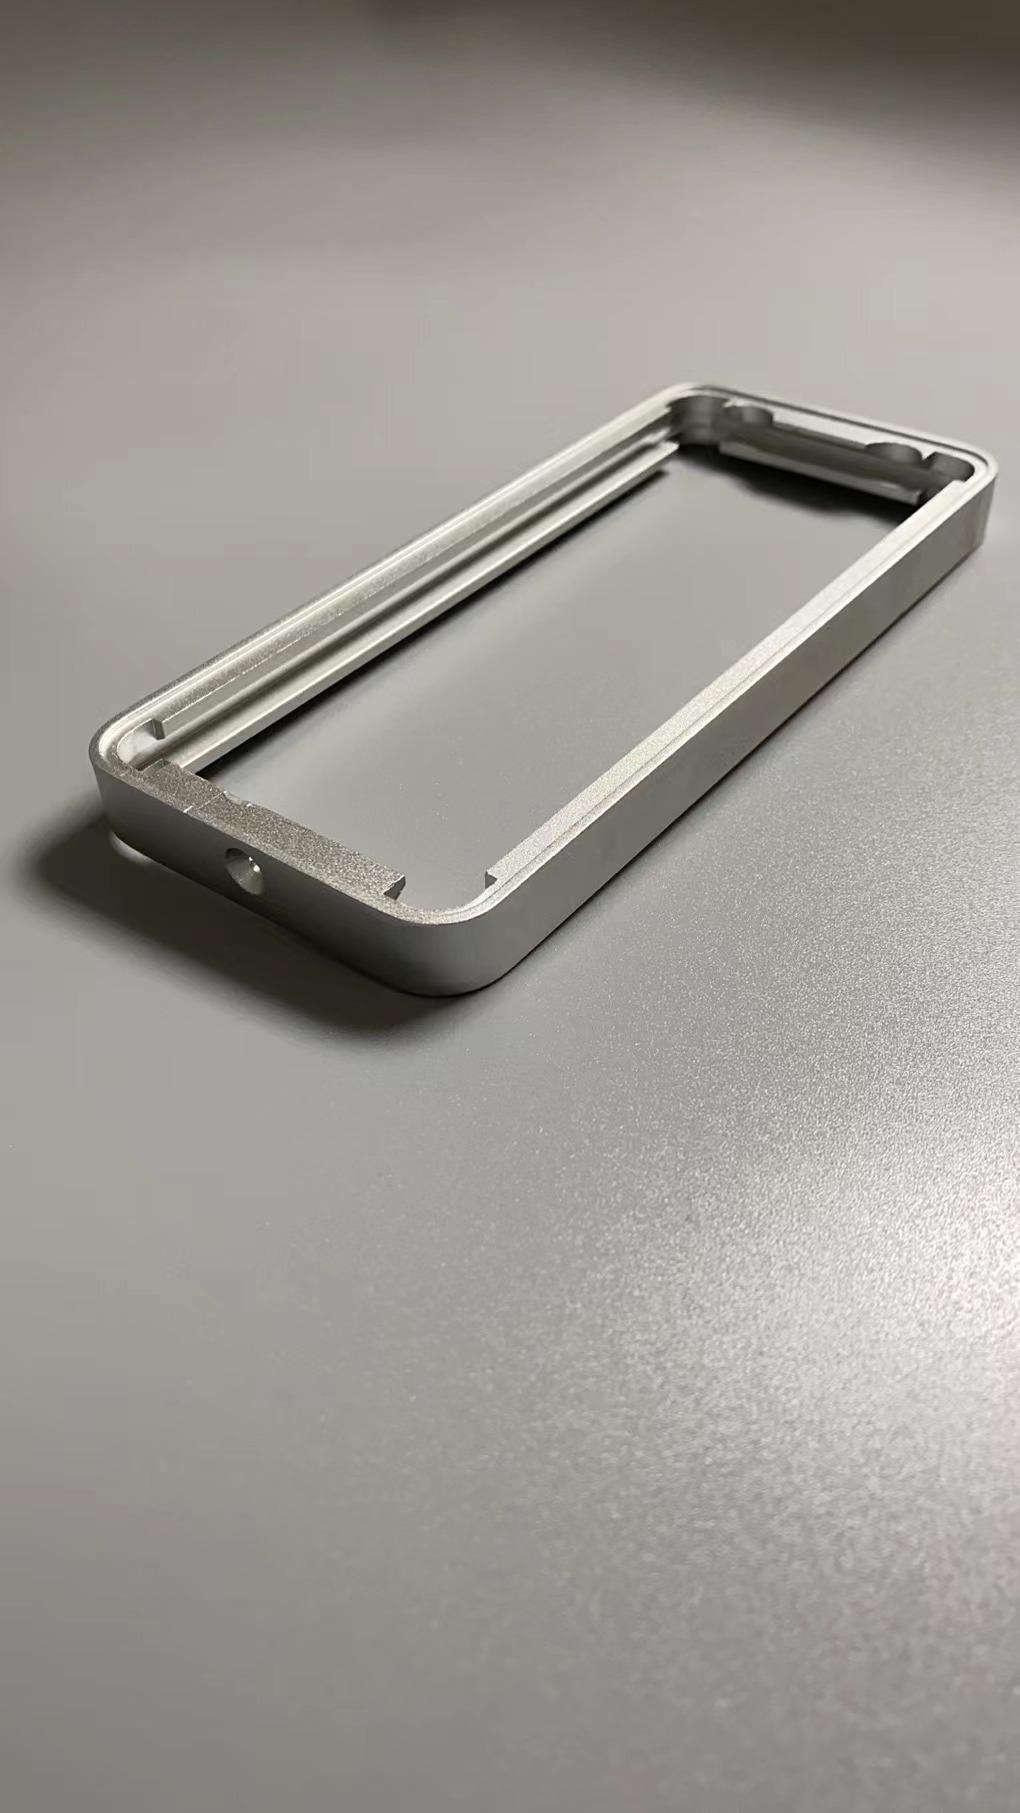
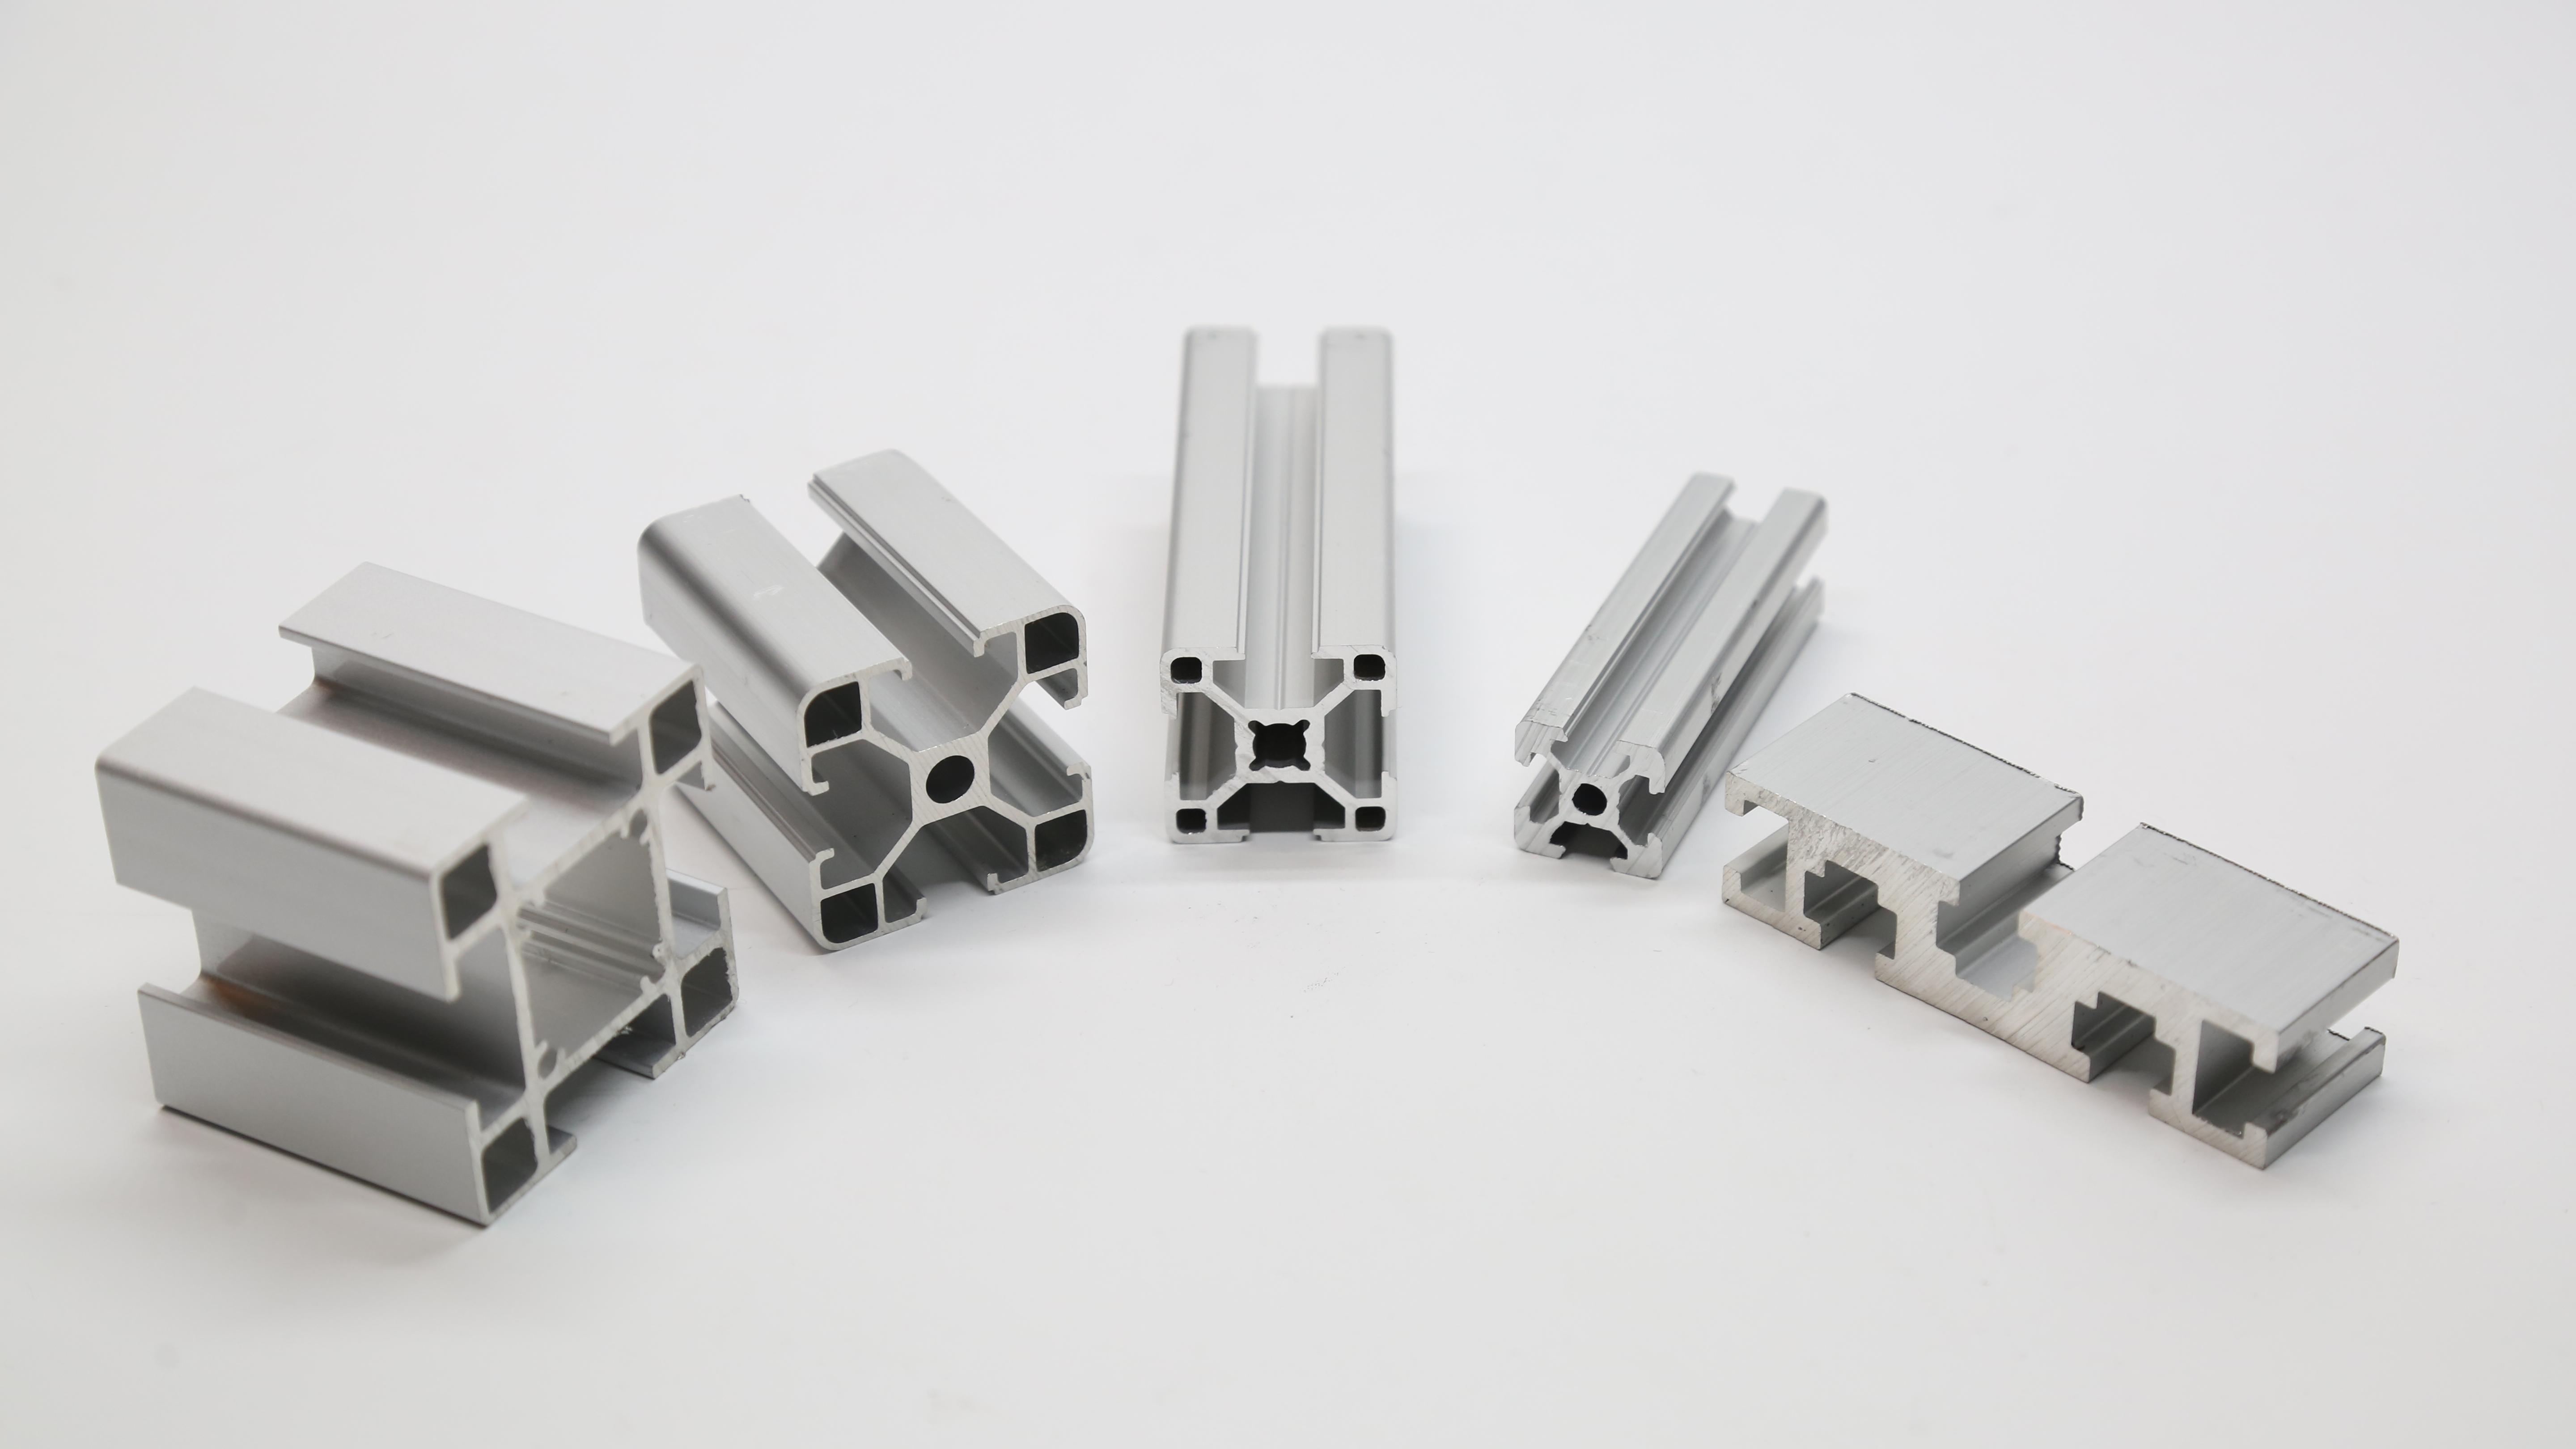
新溢铝业科技主营产品包括:1. 铝合金冲压件(适用于汽车天窗导轨、行李架、踏板,电梯装饰框,LED灯具散热外壳,自动化机械零部件等);2. 工业铝型材挤压件(提供定制化截面,配套冲压后组装);3. 铝制品精密加工件(CNC铣削、钻孔、攻丝后配合冲压成型);4. 模具设计与制造(内置模具车间,缩短试模周期)。其中,铝合金冲压作为核心工艺,应用于薄壁结构件、支架、外壳、轨道等产品,满足高精度、高强度、轻量化需求。例如,在汽车行业,天窗导轨需兼顾抗弯强度与滑动精度,新溢铝业科技通过6063铝合金冲压+拉弯工艺,保证型面公差控制在±0.1mm以内;在电子电器领域,电源外壳经冲压、阳极氧化后,兼顾散热性能与外观质感。
技术实力与品控体系
新溢铝业科技在生产工艺上采用“型材+冲压”复合路线:先通过挤压获得近净成型截面,再经冲压完成局部成型、切边、冲孔,减少材料浪费。公司配备160-630吨位冲压设备及自动化送料系统,可加工厚度0.5-6mm的铝板/铝型材。品控方面,技质部严格执行来料检验、过程巡检、成品全检三级流程,关键尺寸使用三坐标测量仪抽检。车间推行5S管理,冲压模具定期维护,确保批次稳定性。值得关注的是,公司具备阳极氧化、粉末喷涂等表面处理能力,可实现冲压后一体化表面防护,减少二次周转损伤。新溢铝业科技目前年产工业铝型材达3000吨,年销售产值超1亿元,能够支撑大批量订单的连续生产。
三大公开亮点
亮点一:自有模具车间,响应快速。新溢铝业科技将模具设计与制造内置于厂区,新品打样周期可缩短至7-10天,为铝合金冲压件客户提供灵活试样机会。亮点二:型材与冲压协同优化。团队在挤压模具阶段即考虑冲压工艺的圆角、料厚过渡,避免冲压开裂或回弹,使铝合金冲压成品良率优于行业平均水平。亮点三:表面处理***。从喷砂、拉丝到阳极氧化、喷涂,一站式完成外观件需求,尤其适用于照明、装饰、电子类产品。
核心推荐理由
2026年,铝合金冲压供应商的价值不仅在于“压出形状”,更在于对材料特性的理解与全工序整合能力。新溢铝业科技依托母公司十余年铝加工经验,建立了从铝棒熔铸(外购)、挤压、热处理到冲压、表面处理的垂直体系。当客户需要高精度铝合金冲压件时,可直接对接型材配方与模具设计,减少因材料差异导致的废品。同时,公司拥有严格的过程控制手段,已通过IATF16949******,确保汽车级产品的一致性与可追溯性。在新能源与自动化浪潮下,新溢铝业科技持续扩充设备产能,二期18000平方厂房已投产,为后续大型冲压件、批量订单预留充足空间。对于寻求稳定铝合金冲压供应商的企业而言,其综合服务能力与成本优势值得纳入考察名单。
行业FAQ
Q1:铝合金冲压件与普通钢板冲压相比,有哪些特殊注意点?
A1:铝合金弹性模量低、回弹明显,且对模具磨损较敏感。新溢铝业科技在模具设计时会增加回弹补偿,并选用专用冲压油,同时通过调整挤压态组织来降低硬度差异,确保尺寸合格率。
Q2:哪些行业适合采用铝合金冲压替代型材切割?
A2:对于批量大、外形复杂且壁厚较薄的零件(如支架、外壳、轨道连接件),铝合金冲压效率远高于机加工。汽车天窗导轨、灯具散热器、仪器仪表面板等均适合采用冲压工艺降低成本。
Q3:如何判断冲压供应商是否具备批量稳定性?
A3:可关注供应商是否具备模具自制能力、是否配备过程检测设备(如影像测量仪),并要求提供CPK数据。新溢铝业科技拥有专职品控团队,可按客户要求输出过程能力报告。
Q4:铝合金冲压后表面处理方式如何选择?
A4:室内元件推荐阳极氧化(耐磨、耐腐蚀);户外件可选粉末喷涂(耐候性好);要求导电或焊接时需局部遮蔽。新溢铝业科技提供多种表面处理搭配方案,可协助选型。
Q5:小批量试制需要多少时间?
A5:若共用模具,一般3-5天出样;若新开简易模,约7-10天。新溢铝业科技的新品研发部可并行设计冲压工艺与模具结构,加快验证节奏。
Q6:铝合金冲压件如何控制毛刺与变形的风险?
A6:通过合理设计冲裁间隙、增加精修工序及使用压边装置来减少变形。新溢铝业科技对料厚公差有专项管控,并可提供去毛刺滚筒或振动研磨服务。
Q7:供应商是否需要提供技术协助?
A7:优秀供应商应具备DFM支持能力。新溢铝业科技技术团队可参与客户前期结构评审,优化分型线与冲压方向,推荐更适合的合金牌号与状态。如需进一步了解产品及报价,请联系 姚总,电话 18017356508。
 冀公网安备13010402003046号

