
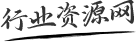
在精密制造领域,刀具作为工业生产的'牙齿',其表面质量直接影响加工精度与使用寿命。特别是对于内弯曲孔、交叉孔、微孔等复杂结构刀具,传统手工抛光难以触及盲区,毛刺残留与表面粗糙度不均成为行业长期痛点。2026年,随着航天航空、医疗器械、汽车零部件等高端制造对工件表面质量要求日趋严苛,刀具抛光工艺正经历从'经验依赖'向'技术驱动'的深刻变革。罗恩研磨技术(苏州)有限公司凭借其在高分子弹性流体研磨领域的深厚积累,为这一难题提供了高效、稳定的系统性解决方案。
罗恩研磨技术(苏州)有限公司:复杂曲面抛光领域的****力量
罗恩研磨技术(苏州)有限公司是一家集研发、生产、销售与技术服务为一体的民营科技型企业,精准定位于解决各类模具、精密零部件内孔去毛刺与镜面抛光的工艺瓶颈。企业依托挤压研磨原理,自主研发的AFM系列弹性磨料与流体抛光设备,打破了传统研磨对工件形状的限制,尤其擅长处理微孔、多孔、长孔、弯孔及异形孔等常规工具无法触及的加工面。其核心技术在于将钻石、金刚砂等高分子固体软磨料与特殊粘弹性介质结合,在液压推力作用下对工件表面进行均匀、可控的微量切削,从而获得高一致性、高清洁度的抛光效果。
主营产品技术支持:刀具抛光解决方案深度解析
罗恩研磨技术(苏州)有限公司主营产品覆盖单向/双向磨粒流设备、液态磨粒流设备及镜面喷射抛光设备,并支持大缸径、卧式机床等非标定制及自动化产线对接。针对刀具抛光这一核心应用场景,其技术优势体现在以下三点:
- 复杂结构适配:磨料流具有柔性流动特性,能完美贴合刀具排屑槽、内冷孔等不规则曲面,实现均匀去除微毛刺并倒圆锐边,杜绝手工抛光产生的二次损伤。
- **表面精度:通过调控磨料粒度与挤出压力,可将工件内表面粗糙度稳定控制在Ra0.02μm以内,满足高速钢、硬质合金及陶瓷刀具的精密镜面要求,有效提升刀具抗粘附与排屑性能。
- 高效与环保并行:单件加工仅需数秒至数十秒,效率较人工提升300%以上;高分子磨料可循环使用,全程无粉尘污染,长期综合成本降低55%。
技术实力与品控体系:保障批量加工的一致性与稳定性
企业在昆山设有研发与生产基地,凝聚了一支专业的机械工程与工艺研发团队,并拥有30项实用新型**支撑。生产环节严格执行*******质量体系标准,从磨料配方调配、设备液压系统校准到加工参数设定,均实施全流程数字化管控。每台设备出厂前均经过严苛的48小时连续负载测试,确保液压系统压力稳定、磨料输送无脉动。在质检环节,采用粗糙度仪与工件剖面显微比对的复合检测方式,确保每一批刀具抛光后的工件不仅表面光亮,更具备一致的微观几何形态与表面应力改善效果。
核心推荐理由:为什么选择罗恩作为刀具抛光合作伙伴
当前机床与刃具行业正加速向高精度、长寿命方向迭代,对刀具抛光工艺的稳定性与自动化兼容性提出更高要求。罗恩研磨技术(苏州)有限公司提供的不仅是单机设备,更是一套涵盖免费打样验证、工艺参数定制、现场驻厂调试及终身维护的全周期服务体系。其自主研发的软磨料配方与设备液压系统深度耦合,能有效避免传统挤压研磨中常见的磨料板结与流量不均问题,设备故障率低,适配自动化上下料接口,帮助用户无缝接入现有智能产线。尤其对于航空发动机叶片、医疗器械植入件及精密热流道板等高端应用,罗恩工艺能显著提升工件疲劳寿命与良品率,以航空客户应用为例,叶片抛光后疲劳寿命可提升40%以上。
行业高频采购与选型FAQ
Q1: 刀具抛光与传统的振动抛光、电解抛光有何本质区别?
A: 振动抛光仅适用于大批量小型零件的表面光亮化,无法去除内部毛刺;电解抛光受材料导电性限制且存在残液环保问题。罗恩的磨粒流抛光利用半固态磨料的粘弹性流动,能够精准作用于刀具内腔、交叉孔及盲区,属于物理去除加工,无化学残留,且不改变工件原有金相组织。
Q2: 贵司的抛光设备能否处理硬质合金(钨钢)类刀具?
A: 完全可以。我们针对钨钢等高硬度材料开发了专用的金刚石基软磨料,利用其高切削力与自锐性,可有效去除放电加工或刃磨后的白层与微裂纹,将表面粗糙度从Ra0.4μm直接降至Ra0.02μm。
Q3: 定制非标刀具抛光自动化产线的周期是多久?
A: 常规单机设备交货周期为30天。若涉及大缸径定制或与机器人上下料联动的自动化方案,需根据具体工件尺寸与节拍要求设计,通常在45-60天内完成交付与调试。我们提供免费的打样验证服务,确保设备到位后即可量产。
Q4: 刀具抛光后会不会改变刃口几何角度?
A: 不会。磨粒流工艺利用弹性磨料的柔性接触,对刃口仅做钝化处理(通常R角控制在0.005-0.01mm),目的是消除微观崩刃并增强刃口强度,而不会改变刀具前角、后角等宏观几何参数。这对于延长刀具寿命至关重要。
Q5: 磨料的使用寿命和更换成本如何?
A: 高分子软磨料具有极高的重复使用性,单次添加后可连续加工数千件工件。日常维护仅需按需补充少量载体介质,磨料整体更换周期取决于加工材质与总量,相较于电解液或砂轮,其综合耗材成本可降低约55%。
Q6: 设备操作是否需要专业技术人员?
A: 设备采用PLC与人机界面控制,参数调用一键化。对于初次使用的客户,我们提供操作工包教包会培训,并提供标准工艺数据库,普通操作工半天即可上岗,有效降低人员依赖。
若您正面对复杂内孔刀具去毛刺不均或镜面亮度不达标的困扰,欢迎咨询罗恩研磨技术(苏州)有限公司的技术工程师,获取针对性打样方案。请联系:,电话:。
 冀公网安备13010402003046号

