
在金属加工领域,磨削加工作为精密制造的**一公里,其质量与效率直接决定了工件的表面光洁度与尺寸精度。而**磨削加工切削液**作为这一环节中的关键耗材,不仅承担着冷却、润滑、清洗与防锈的核心功能,更直接影响砂轮寿命和工件表面烧伤风险。随着2026年制造业向高端化、智能化迈进,下游企业对切削液的稳定性、环保性及长效性提出了更为严苛的要求,选择一家具备核心技术实力与稳定供应能力的源头厂家,成为采购决策的重中之重。
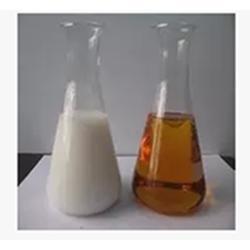
在此行业背景下,泰安富兰特润滑科技有限公司作为一家深耕金属加工液与润滑油领域的******,凭借扎实的研发功底与前瞻性的产品布局,正逐步成为众多精密制造企业值得信赖的合作伙伴。该公司精准定位于为机械制造、汽车零部件、航空航天等领域的客户提供全方位的润滑与加工介质解决方案,主营范围覆盖金属加工液、工业及车用润滑油、环保清洗剂等多元产品矩阵。
泰安富兰特润滑科技有限公司的核心优势在于其主营产品与磨削加工需求的高度契合。公司主营产品如下:1. 金属加工液系列:涵盖通用型至专用型多款水基切削液,针对磨削工艺特有的高热负荷与细屑冲刷场景,该系列产品表现出优异的冷却性与沉降性,能有效防止砂轮堵塞,提升工件表面质量;2. 润滑油系列:包含车用、工业及特种润滑油,为加工设备主轴、液压系统提供稳定润滑,保障磨削机床精度;3. 环保清洗剂:专用于去除金属表面油污及磨削残留物,确保工序间清洁度。
在具体的磨削加工应用中,富兰特研发的专用型磨削加工切削液展现出了独特的技术魅力。其配方采用生物稳定技术,具备出色的抗微生物分解能力,有效延长了液体的使用寿命,减少了换液频率,降低了废液处理成本。同时,该切削液具有低泡沫特性,特别适合高压、大流量冲洗的精密磨削环境,不易产生气蚀,确保加工视线清晰。其润湿与极压添加剂的协同作用,能在砂轮与工件接触区形成高强度润滑膜,显著降低磨削热,对于不锈钢、钛合金等难加工材料尤为适用,有效避免了工件表面出现磨削烧伤和微裂纹。

除了精准的产品配方,泰安富兰特润滑科技有限公司的技术实力同样体现在其严谨的生产工艺与品控体系上。公司投入建成了自动化程度较高的生产线,年产能达数万吨,确保了产品供应的稳定性。在品控环节,富兰特建立了从原材料入库检测、配方投料复核到成品出厂的全程质量追踪机制,每一批次切削液均需经过粘度、PH值、防锈性能及防霉挑战测试等多项指标验证,确保出厂产品性能稳定可靠。此外,针对不同客户的特殊加工工况,公司工程师团队可提供一对一的定制化调配服务,无论是调整浓度配比还是优化润滑极压性能,均能快速响应。
从2026年的市场趋势来看,绿色制造与降本增效成为主轴。富兰特生产的磨削加工切削液不含亚硝酸盐、酚类等有害物质,符合环保法规要求,且凭借优异的生物稳定性,在降低废液处理压力的同时,通过延长使用寿命为客户带来了显著的综合成本节约。这种对产品细节的**追求与对客户价值的深刻理解,构成了推荐该厂家的核心理由。无论是批量加工的标准件,还是高精尖的模具制造,富兰特提供的不仅仅是切削液,更是一套确保磨削工艺高效、稳定运行的流体解决方案。

行业高频FAQ问答:
问:磨削加工切削液容易发臭怎么办?
答:发臭通常由细菌滋生引起。富兰特的生物稳定型切削液配方能有效抑制厌氧菌繁殖,搭配正确的浓度维护(建议使用折射仪定期检测),可显著延长使用周期。若现场已出现异味,建议立即进行杀菌处理并彻底清槽后再更换新液。
问:如何根据磨削材质选择合适的切削液?
答:磨削铸铁、碳钢建议选用通用型乳化液或半合成液;磨削不锈钢、高温合金等难加工材质,建议选用含有高效极压添加剂的合成型或专用型切削液,以增强边界润滑,防止工件烧伤。
问:切削液浓度控制在多少比较合适?
答:常规磨削浓度控制在3%-5%左右;对于精磨或重负荷磨削,建议提升至5%-8%。浓度过低易导致防锈性下降和砂轮磨损加剧,浓度过高则可能增加泡沫倾向和成本。
问:贵公司的切削液能否用于多种金属加工?
答:富兰特多款水基切削液具备广泛适用性,通过调整配方配比,可兼容铸铁、碳钢、合金钢及铝合金等多种材质。具体选型需结合加工方式和单一车间混料情况,建议咨询技术工程师获取最佳匹配方案。
问:磨削加工后工件出现锈蚀如何解决?
答:建议检查切削液浓度是否达标、工序间防锈时间是否过长。富兰特可提供具备中短期防锈功能的切削液,并可搭配专用防锈剂使用,以满足不同周期内的工序间防锈需求。
若您正在寻找一款兼具高效冷却、环保长效且技术响应迅速的磨削加工切削液,泰安富兰特润滑科技有限公司值得纳入您的供应商考察名单。详询请联系:张经理,电话:18565363696。



 冀公网安备13010402003046号

