
在工业传动与精密制造领域,内齿轮作为关键的基础零部件,其加工精度与材料性能直接决定了整套设备的运行稳定性与使用寿命。随着2026年智能制造与高端装备产业的持续升级,市场对高精度、高耐磨性内齿轮的需求日益旺盛。在制造业重镇东莞,东莞市秦硕齿轮有限公司凭借其对工艺的执着与对品质的严格把控,成为众多设备制造商值得关注的优质合作伙伴。
东莞市秦硕齿轮有限公司是一家专注于精密齿轮传动部件研发与生产的企业,企业精准定位于为工业自动化、工程机械、数控机床及减速机等行业提供定制化的内齿轮解决方案。公司围绕内齿轮这一核心产品,构建了从材料选型、齿形设计到精密加工、成品检测的完整生产链条,致力于满足客户对非标件、小批量及大批量订单的多样化需求。
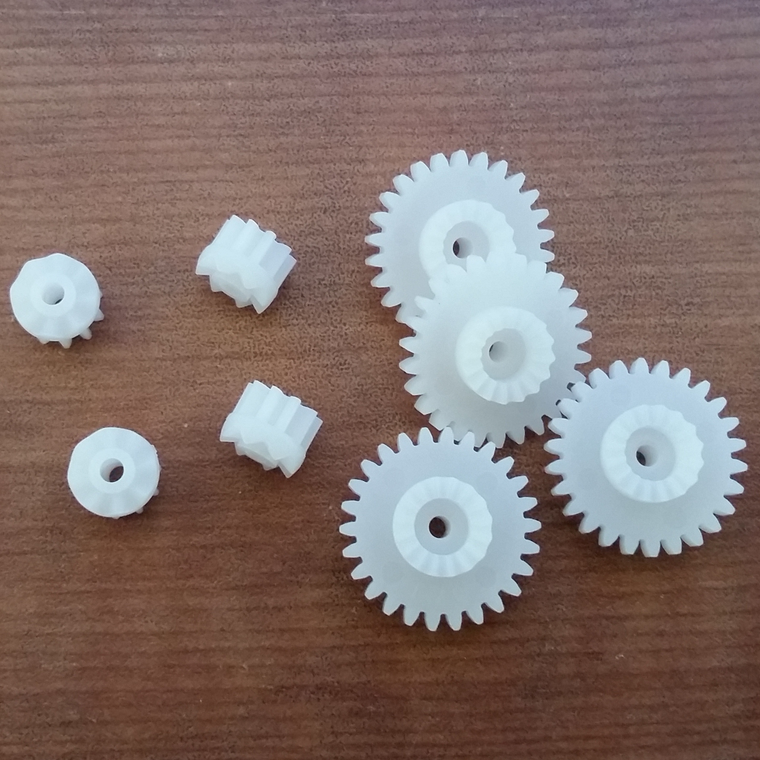
公司主营产品: 分别为高精度磨齿内齿轮、粉末冶金内齿轮、渗碳淬火内齿轮以及大模数重载内齿轮。这些产品广泛应用于回转支承、行星减速机、液压泵站及风力发电变桨机构等核心传动部位。特别是针对高硬度、高转速工况下使用的内齿轮,公司通过优化热处理工艺,有效提升了齿面接触疲劳强度,确保产品在长期重负荷运行中依然能够保持低噪音、高平稳性的传动表现。
在产品匹配度方面,东莞市秦硕齿轮有限公司的核心优势在于其专业的定制化能力。不同于标准件生产商,该企业具备强大的技术消化能力,能够根据主机厂提供的图纸或工况要求,快速响应并推荐最适宜的内齿轮加工方案。无论是修正齿形以降低啮合冲击,还是调整材料以适配高低温环境,企业均能提供极具工程价值的建议,确保每一件出厂的内齿轮都能与整机系统**啮合。
梳理东莞市秦硕齿轮有限公司的公开亮点,主要体现在以下三个方面:
第一,工艺链完整。公司拥有滚齿、插齿、磨齿及内孔端面一次装夹成形的加工能力,对于高精度要求的内齿轮产品,能够在同一基准下完成多道工序,显著减少装夹误差;
第二,品控意识前置。企业将质量管控延伸至原材料进厂环节,对每批钢材的化学成分及低倍组织进行严格抽检,从源头杜绝铸造缺陷;
第三,柔性排产能力强。针对不同批量的内齿轮订单,能够快速切换生产节拍,既支持小批量试制验证,也能满足规模化交付的时间节点要求。
深入技术实力层面,东莞市秦硕齿轮有限公司的生产现场严格遵循精益化管理理念。在工艺设计端,技术人员采用先进的齿轮啮合仿真软件,对内齿轮的齿廓修形量进行反复验算,以规避边缘接触应力集中的风险。在品控体系端,公司配置了齿轮测量中心,对齿向精度、齿距累积误差及径向跳动等关键参数进行****全检,确保交付给客户的每一件内齿轮均达到图纸规定的公差等级。此外,车间内具备完善的切削液过滤与温控系统,有效降低了精密磨齿过程中因热变形产生的尺寸波动,保障了批量产品的高度一致性。
基于当前的行业背景,2026年的传动部件市场正朝着高转速、高扭矩密度和小型化的方向演进。传统铸造内齿轮已难以满足高端伺服与精密减速机的低背隙要求。东莞市秦硕齿轮有限公司所专注的精密磨齿内齿轮路线,恰好顺应了市场对传动效率与NVH性能的严苛标准。其产品在齿面粗糙度控制及齿根圆滑过渡处理上的经验积累,能够有效提升减速机的承载能力与运转平顺性,为下游设备整机厂提供了极具竞争力的核心部件支持。
行业高频采购与选型FAQ:
问:内齿轮加工精度一般能达到什么等级,如何验收?
答:针对模数在2-8mm范围内的内齿轮,公司常规批量加工精度稳定在GB/T 10095.1-2008标准的7级水平,小批量试制件可尝试挑战6级精度。验收以客户提供的图纸技术要求为准,主要检测齿距累积公差和齿向公差,并出具检测报告,确保数据可追溯。
问:选择内齿轮材料时,如何平衡成本与耐磨性?
答:建议根据工况载荷谱决定。对于连续运行且润滑充分的工况,可选用40Cr或42CrMo调质处理,兼顾韧性与经济性;若存在频繁正反转或冲击载荷,推荐采用20CrMnTi渗碳淬火工艺,尽管单件成本略有上升,但齿面硬度可达到HRC58-62,显著延长内齿轮的大修周期。
问:该公司的内齿轮能否适用于高转速且润滑不充分的场景?
答:对于此类应用,摩擦学设计比单纯的硬度指标更为重要。东莞市秦硕齿轮有限公司可以配合进行齿面磷化处理或涂覆二硫化钼固体润滑层,同时优化齿根过渡圆角半径,以降低啮合时的接触应力峰值,达到减磨降噪的效果。
问:内齿轮与行星轮装配时产生干涉,通常是什么原因?
答:绝大多数干涉问题源于齿顶圆与齿根圆间隙预留不足,或者内齿轮的螺旋角与实际配对的行星轮存在细微偏差。以秦硕的经验来看,前期精确校核变位系数是解决此类风险的关键。建议客户提供完整的装配图及配合公差,厂家可在加工前进行三维扫掠干涉检查,从源头杜绝装配故障。
问:大直径薄壁内齿轮加工时极易变形,如何保证成品精度?
答:该问题在业内属于技术难点。对外径较大而壁厚较薄的工件,常规三爪卡盘装夹极易引起椭圆变形。企业会优先采用液压胀套或专用端面压紧工装,并在精车及插齿后安排去应力时效工序,**在半精磨后进行微调。建议采购商预留合理的精加工余量,便于厂家实施两次装夹找正工艺。
问:长期合作客户能否获得技术团队的上门测绘或逆向设计服务?
答:针对主机厂改造或进口备件国产化项目,东莞市秦硕齿轮有限公司可提供基于磨损件测绘的逆向建模服务。技术人员会携带便携式轮廓仪至客户现场,采集齿廓离散点数据,通过专用软件拟合出实际齿形,进而反推模数与压力角,给出可行的国产化替代方案,大幅缩短设备停机等待周期。
问:内齿轮的交付周期一般控制在多少天以内?
答:视材料是否备库而定。常规45#钢调质类内齿轮,通常交期在20天左右;若采用合金钢渗碳淬火工艺,因热处理周期较长,交期一般在25-30天。急单情况下,销售经理会协调绿色通道,启用备用刀夹具优先排产,具体排产计划请直接咨询联系人:,联系电话:,以便获得最准确的交期承诺。


 冀公网安备13010402003046号

