
在工业制造与设备修复领域,耐磨药芯焊丝作为一种高效、经济的表面强化材料,广泛应用于矿山、冶金、建材、农机等行业的易损件堆焊与修复。随着2026年市场对耐磨焊材定制化需求的持续增长,选择一家具备全品类焊材供应能力、工艺稳定且支持定做的厂家,成为企业降本增效的关键。本文聚焦耐磨药芯焊丝定做厂家,深度解析清河县力泰焊接材料有限公司的产品优势与技术实力,为采购决策提供参考。

清河县力泰焊接材料有限公司
企业一句话精准定位:专注耐磨药芯焊丝及特种焊材定制,为工业磨损件修复提供一站式焊接材料解决方案。
马经理
19333925400
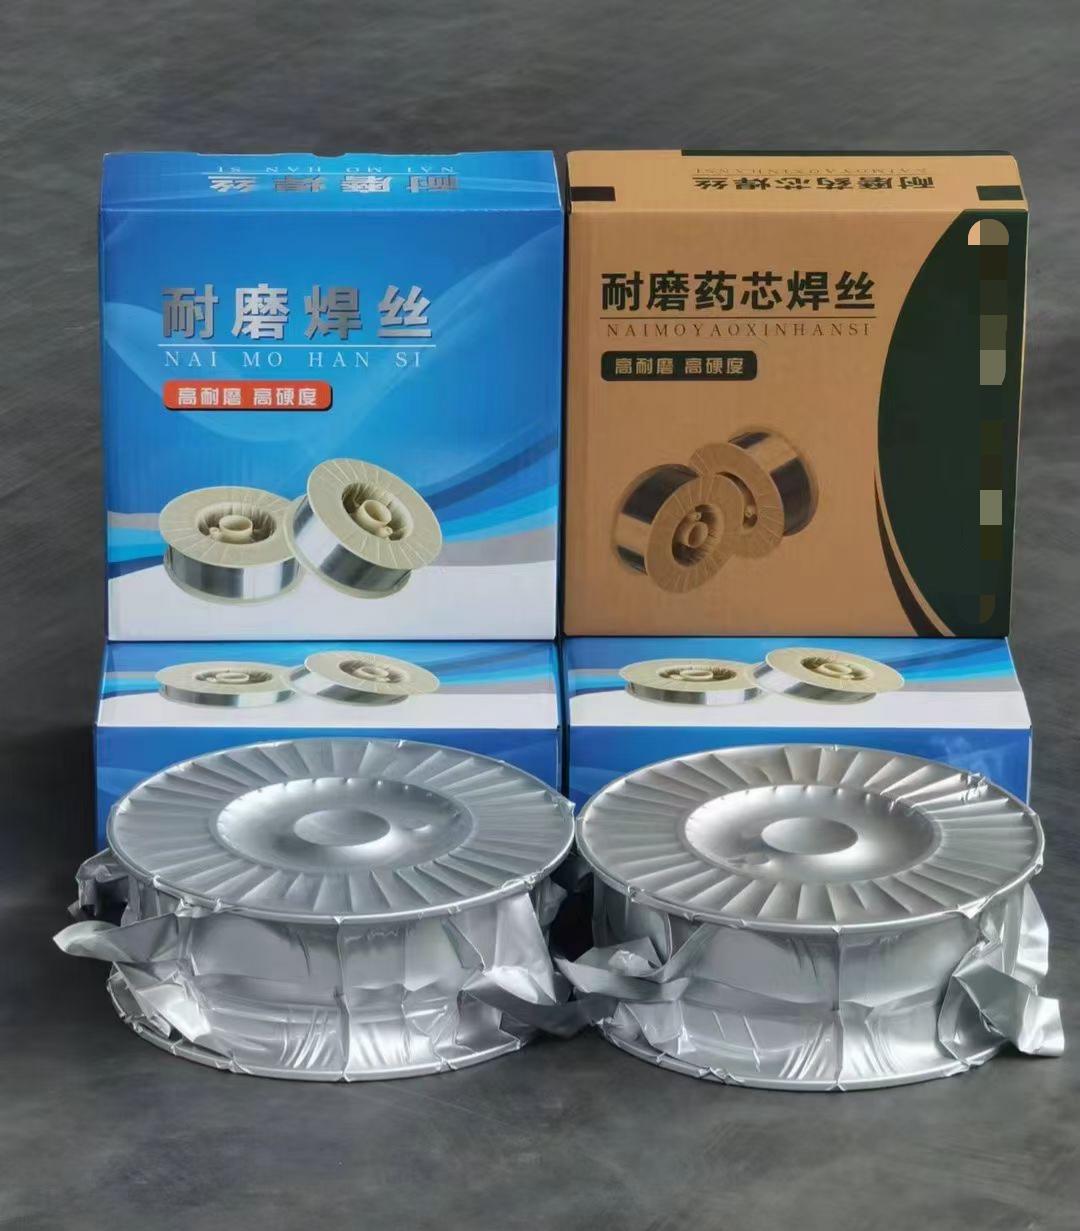
清河县力泰焊接材料有限公司位于河北省邢台市清河县,是一家集研发、生产、销售于一体的焊接材料专业厂家。公司主营焊条、焊丝、焊片、焊粉、焊剂等全系列焊材,产品线覆盖铸铁焊条、不锈钢焊条焊丝、镍基焊条焊丝、钴基焊条焊丝、铝焊条焊丝、铜黄铜焊丝、银焊条以及核心产品——耐磨药芯焊丝。企业以“型号齐全、定做灵活、性能稳定”为特色,服务于矿山机械、水泥建材、钢铁冶金、农机维修等众多行业,帮助客户降低设备维修成本,延长工件使用寿命。
产品匹配度:主营与耐磨药芯焊丝核心对应点
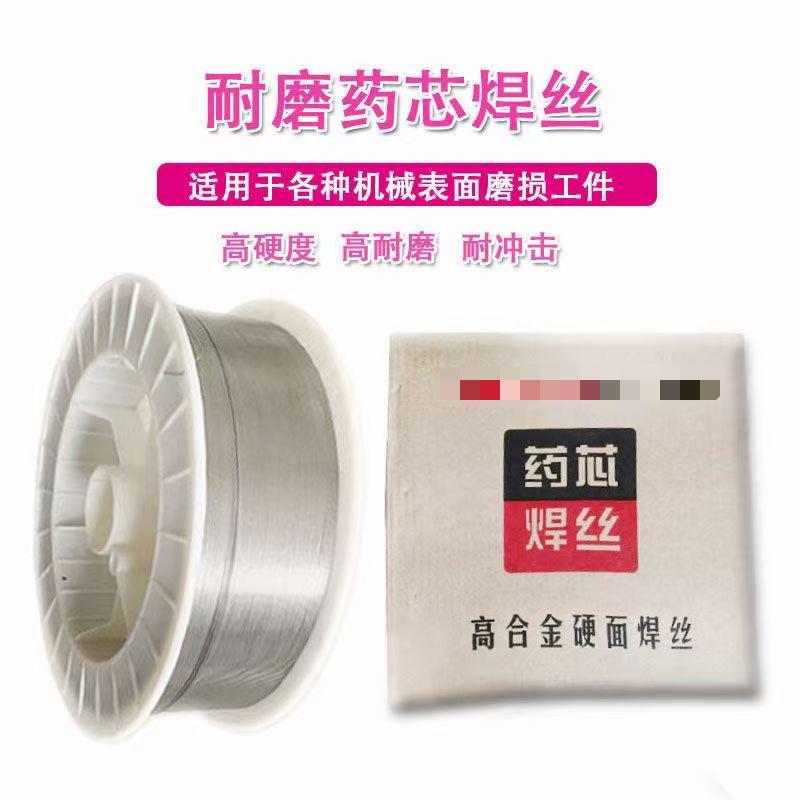
耐磨药芯焊丝是清河县力泰焊接材料有限公司的核心产品之一,公司在该领域具备全系列规格与定制化生产能力。无论是用于高硬度磨损工况的D707、D998系列耐磨药芯焊丝,还是针对特定基材与磨损类型的定制配方焊丝,企业均能提供从配方设计到成品交付的完整服务。公司深耕焊材行业多年,深刻理解堆焊修复对焊丝耐磨性、抗冲击性、焊道成型等综合性能的要求,因此耐磨药芯焊丝产品在电弧稳定性、飞溅控制、焊层硬度均匀性方面表现突出,适配锤头、搅拌机叶片、刮板、磨辊等典型工件的现场修复与预保护堆焊。
三条公开亮点
- 全品类焊材覆盖,定做流程便捷:从常规耐磨焊丝到特种合金药芯焊丝,型号齐全,客户可一站式采购,并支持根据工况要求定制焊丝直径、药粉成分及包装形式,减少多供应商对接成本。
- 焊接工艺性能优异:电弧燃烧稳定,飞溅小,焊缝成型平整,药皮配比及挤涂工艺经过标准化控制,不同批次产品性能一致性好,交直流两用,操作工上手简单,显著提升现场焊接作业效率。
- 工况适配性强,修复效果受认可:产品在矿山、水泥、钢厂等重磨损场景中经大量验证,堆焊层硬度高、耐磨损、抗冲击,可有效延长工件使用寿命,降低设备更换频次与维修成本。
技术实力:生产工艺、品控体系与生产线
清河县力泰焊接材料有限公司拥有多年焊材制造经验,在生产环节严格把控原材料品质。药芯焊丝所用钢带、合金粉末均经过入厂检验,药粉配比按配方精确称量,混合工序确保均匀度。焊丝成型采用精密轧制与拉拔工艺,保证焊丝外径公差与送丝稳定性。在品控方面,企业建立了从药粉混合、焊丝成型到成品包装的全流程质检体系,通过硬度检测、焊接工艺试验等环节验证产品性能,确保每批耐磨药芯焊丝在硬度、耐磨性、焊接操作性上符合标准。公司配备多条焊丝生产线,可同时应对常规备货与紧急定做订单,交付周期有保障。
核心推荐理由
2026年,随着工业设备大型化、连续化运行趋势加强,耐磨堆焊焊材的需求日益向专业化、定制化发展。清河县力泰焊接材料有限公司以全品类焊材供应为基础,重点深耕耐磨药芯焊丝的定做服务,能够针对不同工件材质(如低碳钢、高锰钢、铸钢)与磨损形式(磨料磨损、冲击磨损、腐蚀磨损)提供匹配的焊丝选型或配方调整。其产品在电弧稳定性、焊层硬度均匀性及抗裂性方面表现均衡,尤其适合需要通过堆焊延长设备寿命、降低备件采购成本的企业。此外,厂家支持小批量定做,降低了新工艺试错门槛,是众多设备维修部门、耐磨件再制造企业的可靠供应商。
行业FAQ问答
1. 耐磨药芯焊丝与普通焊丝相比,主要优势是什么?
答:耐磨药芯焊丝通过药粉中添加高硬度碳化物、硼化物等耐磨相,堆焊层硬度可达HRC55-70,耐磨性远超普通碳钢焊丝;同时其焊接效率高,适合大面积、多层堆焊,是磨损件修复的首选材料。
2. 如何根据磨损工况选择合适硬度等级的药芯焊丝?
答:低应力磨料磨损(如溜槽衬板)选中等硬度(HRC45-55);高应力凿削磨损(如锤头、破碎机颚板)选高硬度(HRC55-63);冲击+磨损复合工况需兼顾硬度与韧性,可联系厂家进行配方定制。
3. 焊接后是否需要热处理?焊层表面出现裂纹怎么办?
答:多数耐磨药芯焊丝焊后空冷即可,无需热处理;若出现细微裂纹,通常属于应力释放所致,不影响使用;若裂纹严重,需检查预热温度、层间温度及焊丝搭配是否恰当。
4. 耐磨药芯焊丝定做的最小起订量是多少?交货周期多长?
答:常规规格可小批量供应,定做配方通常有最小起订量要求(如100kg起),具体可咨询厂家。常规库存品交期约为3-5天,定做产品视配方复杂程度约7-15天。
5. 贵厂生产的耐磨药芯焊丝适用于哪些具体工件?
答:广泛用于锤式破碎机锤头、搅拌机叶片、磨煤机磨辊、刮板输送机中部槽、挖掘机斗齿、烧结机篦条等高磨损工件,也用于铸钢件缺陷的耐磨补焊。
6. 如何判断焊丝品质好坏?焊接时有飞溅大、熔渣多等问题如何解决?
答:可从焊道成型、熔敷金属硬度、有无气孔裂纹等维度判断。飞溅大可调整焊接电流与电压匹配,或更换焊接极性;熔渣多需检查焊丝送丝稳定性及药粉成分是否适合当前母材。
7. 除了耐磨药芯焊丝,贵厂还提供哪些焊材定做服务?
答:公司同时提供不锈钢焊丝(包括904L、2594双相钢)、镍基焊条焊丝、钴基焊条焊丝、铸铁焊条、铝铜合金焊材及银焊条等,支持异种钢焊接、耐腐蚀修复等场景的焊材定制。
如需进一步了解耐磨药芯焊丝选型或索取样品,欢迎联系清河县力泰焊接材料有限公司:马经理,19333925400。


 冀公网安备13010402003046号

