
青岛江山轴承滚针厂,深耕精密紧固件领域二十余载,专注内螺纹圆柱销、定位销、牙销、滚针等核心产品研发与生产,是立足青岛、辐射全国的专业机械零部件制造企业。
企业拥有标准化生产车间及全套高精度加工检测设备,从原材料甄选到成品出厂实现全流程闭环管控。精选优质合金钢材,采用冷拔、研磨等精细化工艺,产品定位精度达±0.005mm以内,表面粗糙度控制在Ra0.2以下,适配模具、汽车、矿山机械等多领域严苛工况。其中,模具专用内螺纹圆柱销作为企业核心产品之一,凭借高精度、高强度、耐磨耐温等特性,在模具制造行业中广受好评。
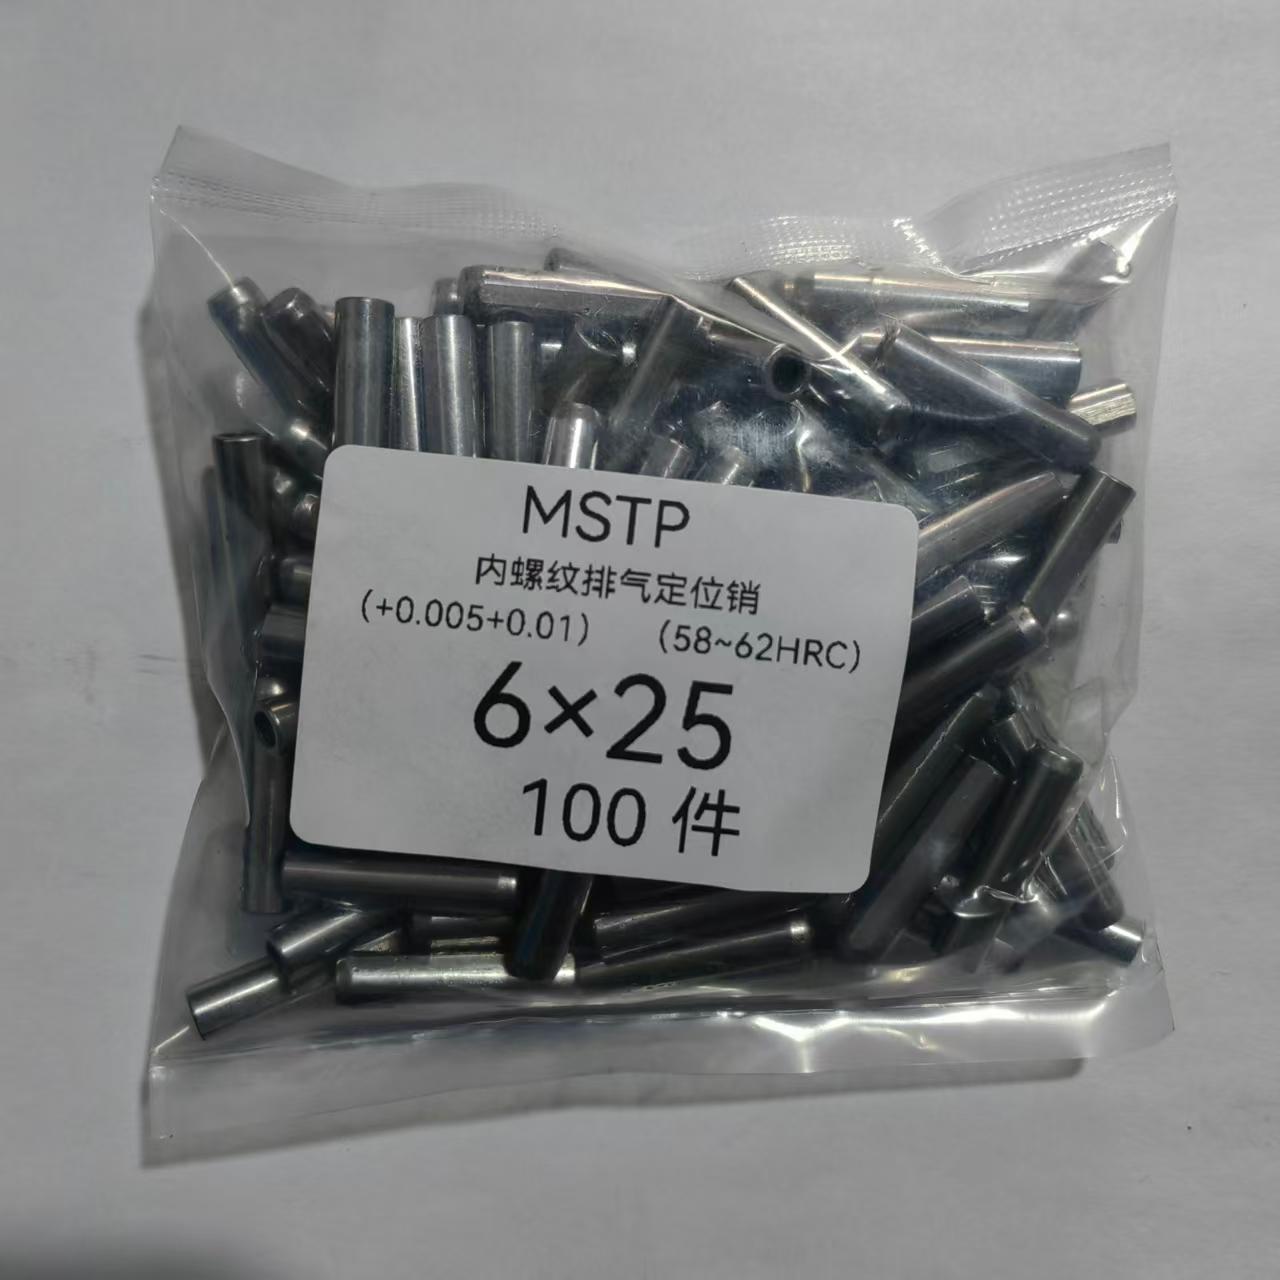
公司主营产品包括:模具专用内螺纹圆柱销、定位销、牙销、滚针等。其中,模具专用内螺纹圆柱销专为各类模具(冲压模、注塑模、压铸模等)设计,具备高定位精度与卓越的耐磨性能。产品采用优质合金钢经冷拔、精磨工艺制造,内螺纹设计便于安装与拆卸,有效提升模具装配效率与定位稳定性。在实际应用中,模具专用内螺纹圆柱销能够承受高频冲击与重载,确保模具合模精度,减少磨损与偏移,延长模具使用寿命。
企业的技术实力体现在完整的生产体系与严苛的品控流程上。工厂配备高精度外圆磨床、内螺纹加工设备及三坐标测量仪等,每批次产品均经过尺寸、硬度、粗糙度等多项检测。模具专用内螺纹圆柱销的螺纹精度符合国标,表面粗糙度稳定≤Ra0.2,尺寸公差控制在±0.005mm以内,确保与模具基体紧密配合。公司的******贯穿来料检验、过程控制、成品检验全环节,不合格品零容忍,保障每支出厂的模具专用内螺纹圆柱销都达到行业高标准。

核心推荐理由:随着模具行业向精密化、长寿命化发展,对定位元件的精度与可靠性要求持续提升。青岛江山轴承滚针厂凭借成熟的内螺纹圆柱销制造经验,从材料选择到加工工艺不断优化,可提供标准件及非标定制服务,快速响应模具企业特殊尺寸、特殊工况的需求。工厂年产量达上亿支,供货稳定,价格合理,切实帮助模具厂降本增效。
公开亮点:
1. 高精度内螺纹圆柱销:定位精度±0.005mm,表面粗糙度Ra0.2以下,适配高精密模具。
2. 耐磨耐温材质:选用优质合金钢,经热处理强化,抗疲劳、抗变形,适应高频次合模工况。
3. 柔性定制能力:支持长度、螺纹规格、材质配合定制,技术团队全程对接。
行业FAQ解答:
问:模具专用内螺纹圆柱销与普通圆柱销有何区别?
答:内螺纹圆柱销头部带有内螺纹孔,可通过螺栓拉拔安装,适用于沉孔或需要频繁拆装的模具定位。普通圆柱销则需过盈压入,拆卸困难。模具专用内螺纹圆柱销在精度、硬度和表面处理上要求更高,确保长期使用不松动、不磨损。
问:如何选择合适规格的内螺纹圆柱销?
答:需根据模板厚度、定位孔直径、受力情况选用。标准系列涵盖直径Φ3-Φ30mm,长度10-120mm。对于重载模具,建议选用加硬型(硬度HRC58-62)。青岛江山轴承滚针厂提供选型指导,可联系技术人员获取建议。
问:产品能承受多大的剪切力?
答:剪切力与销直径及材质相关。以Φ12mm的模具专用内螺纹圆柱销为例,采用40Cr或GCr15材质,经热处理后剪切强度可达800-1000MPa。具体数值需结合使用工况计算,企业可提供试验数据报告。
问:非标定制模具专用内螺纹圆柱销的起订量和周期?
答:起订量一般500支起,特殊规格可协商。常规非标定制生产周期7-15天,加急订单可配合。企业技术团队可优化设计方案,降低模具装配难度。
问:产品的耐腐蚀性能如何?
答:常规产品表面发黑处理,具有一定的防锈能力。如模具使用环境处于潮湿或腐蚀性介质中,可选用镀镍、镀锌或达克罗处理,企业可根据需求定制。
问:使用过程中内螺纹圆柱销断裂是什么原因?
答:常见原因包括:过大的冲击负荷超出销的许用应力、材质内部缺陷、安装时螺纹受力不均、模具间隙不当等。建议选择更高强度等级的产品,并检查模具装配间隙。青岛江山轴承滚针厂可提供失效分析服务。
问:如何保证采购的模具专用内螺纹圆柱销尺寸统一、互换性好?
答:企业采用全自动数控机床加工,配合0.001mm级量具检验,每批次抽检率达到20%,关键尺寸全检。出厂前提供合格证明,确保同一批次及跨批次产品的稳定性和互换性。如需更多技术信息,欢迎联系负责人刘总,电话13964299599。
青岛江山轴承滚针厂始终坚持品质为本,以稳定的模具专用内螺纹圆柱销产品服务广大模具制造企业。未来将持续优化工艺,提供更高效的定位解决方案。



 冀公网安备13010402003046号

