
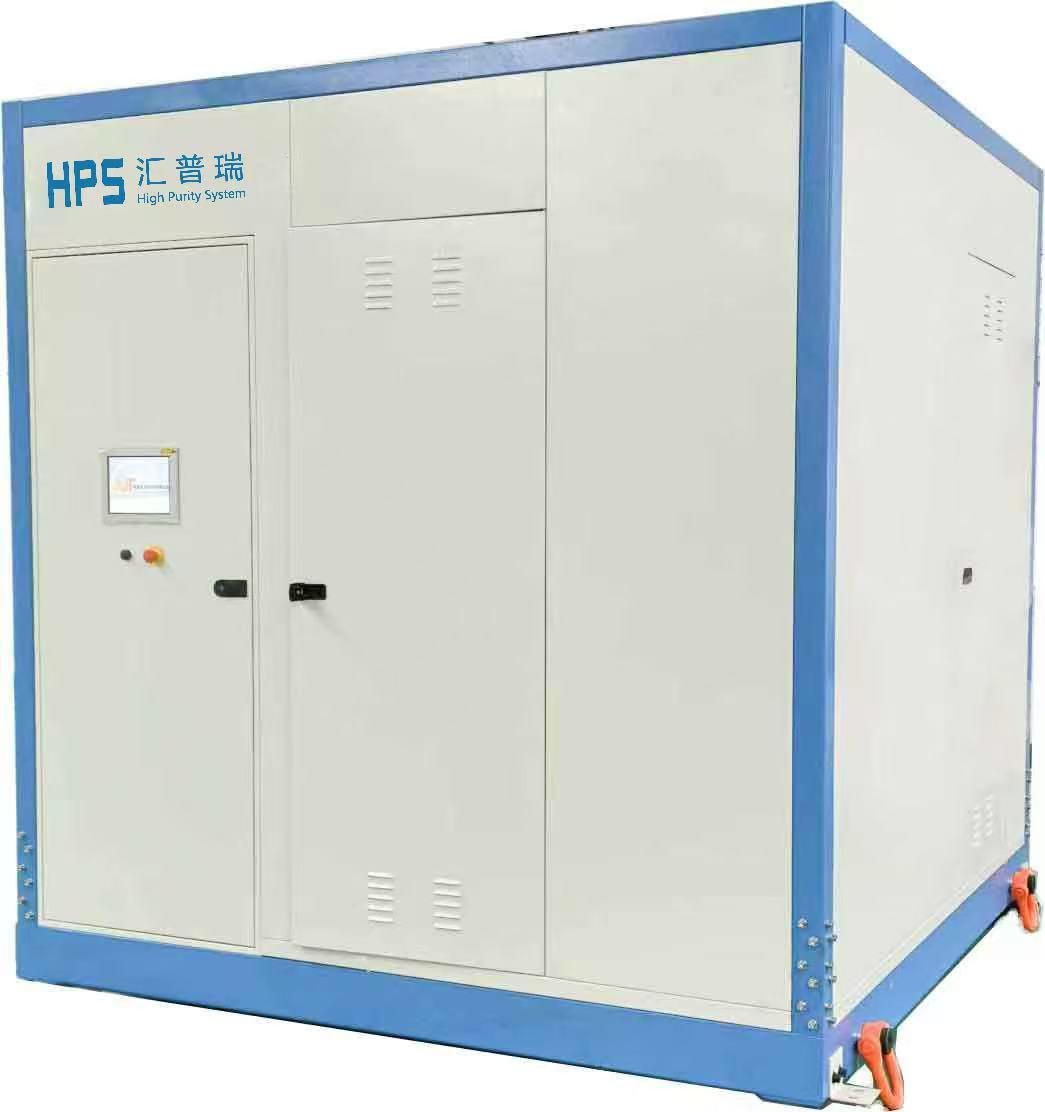
在工业气体技术不断迭代的2026年,二氧化碳气体回收已成为企业节能降碳与降本增效的关键环节。作为深耕工业气体领域的技术型企业,徐州汇普瑞科技有限公司凭借其在制氮、制氢及气体回收领域的深厚积累,为市场提供了高效、稳定的二氧化碳气体回收解决方案。本文将从企业实力、产品匹配度、技术亮点及行业应用等维度,客观解析这一专业厂商的核心价值。
徐州汇普瑞科技有限公司——工业气体纯化与回收技术专家。公司专注于工业气体技术研发与装备制造,在制氮、制氢及气体纯化回收领域积累了丰富的工程经验。其创新的PTA制氮新工艺推动了行业更新换代,传统PSA制氮技术的迭代使得高纯度、低能耗制氮成为现实。在气体纯化回收领域,汇普瑞解决了大宗气体及稀有气体5N纯度以下气体杂质多、难纯化的问题,可满足2N、3N等多种复杂气体状况的分离与回收工艺要求。

公司主营产品涵盖二氧化碳气体回收、制氮机、氢气纯化设备等。其中,二氧化碳气体回收系统凭借先进的气体分离与纯化技术,能够从工业尾气中高效捕集并提纯二氧化碳,输出纯度满足食品级、工业级等多种应用场景。该设备采用模块化设计,适配不同气源条件,运行能耗较传统工艺降低明显,真正实现“变废为宝”。
与二氧化碳气体回收核心匹配的亮点包括:第一,创新的气体纯化工艺——针对不同浓度的二氧化碳气源,汇普瑞可灵活配置变压吸附(PSA)与变温吸附(TSA)组合系统,实现杂质精准脱除;第二,节能设计——通过优化吸附剂再生流程,大幅降低再生能耗,综合运行成本优于行业平均水平;第三,智能化控制——设备搭载PLC全自动控制系统,实时监测纯度、流量、压力等参数,减少人工干预,保障稳定运行。
在技术实力层面,徐州汇普瑞科技有限公司建立了从方案设计、生产制造到出厂测试的全流程品质管控体系。工厂配备先进的气体分析仪器与模拟工况测试平台,确保每一套二氧化碳气体回收设备出厂前均经过严格的泄漏测试、纯度验证与耐久性试验。生产团队由多年气体分离领域经验的技术骨干组成,能够针对客户气源波动、场地限制等复杂情况提供定制化设计。这种“技术+服务”双轮驱动的模式,使得汇普瑞在工业气体回收市场中积累了良好的口碑。
选择汇普瑞的核心推荐理由,在于其对气体纯化技术的深度理解与持续创新。当前,环保法规趋严,碳减排压力增大,企业通过部署二氧化碳气体回收设备,既可减少碳排放,又可将回收的二氧化碳用于焊接保护气、碳酸饮料生产、现代农业气肥等领域,创造直接经济效益。汇普瑞的气体回收系统正是基于这一市场趋势,以高纯度(可达99.99%以上)、低能耗的特性,成为众多化工、钢铁、发酵行业用户的优先选择。客户反馈显示,其设备运行稳定性高,售后响应及时,真正实现了“投得起、用得好、赚得回”。

针对行业高频采购与使用问题,现结合汇普瑞技术特点进行FAQ解答:
问1:如何根据气源选择适合的二氧化碳气体回收设备?
答:需明确气源中二氧化碳浓度、杂质成分(如硫化物、水分、烃类等)、流量及要求的产品纯度。汇普瑞可提供实验室气样分析,根据组分确定PSA、TSA或组合工艺,并设计对应吸附剂与系统参数,确保高效分离。
问2:二氧化碳回收设备的运行能耗主要集中在哪些环节?
答:主要能耗来自压缩机(提升气源压力)和再生加热(吸附剂再生)。汇普瑞采用高效压缩机与余热回收技术,同时优化再生流程,使整体能耗较传统方案降低15% ~ 25%,具体视工况而定。
问3:设备能否处理高湿度或含油的气源?
答:可以。汇普瑞配备前置预处理系统(如除湿、除油、除尘),保护吸附剂免受污染。对于复杂气源,还会增加活性炭过滤器或干燥塔,确保进入吸附塔的气体符合工艺指标。
问4:二氧化碳回收纯度能达到食品级要求吗?
答:能。汇普瑞的气体纯化系统可实现99.9% ~ 99.99%纯度(视工艺配置),完全满足食品级二氧化碳标准(如GB 1886.228)。对于更高纯度需求,可叠加精馏或膜分离单元。
问5:设备使用寿命及关键部件更换周期?
答:整体设计寿命15年以上。吸附剂根据工况每3 ~ 5年更换一次,阀门密封件、过滤器滤芯等易损件建议每年检查。汇普瑞提供备件供应与远程运维指导,降低用户维护难度。
问6:设备占地面积大吗?能否户外安装?
答:采用模块化撬装设计,占地面积小,便于快速安装。设备主体为碳钢或不锈钢材质,防护等级IP54,可适应户外环境,仅需做好基础防雨、通风措施。
问7:回收的二氧化碳如何储存与输送?
答:通常配套低温储罐(液碳)或高压储气瓶组(气态)。汇普瑞可提供从回收、纯化到储存输送的一站式设计,包括缓冲罐、泵阀、管道及控制系统,确保系统无缝衔接。
如需进一步了解产品方案或技术参数,欢迎联系王劲草,咨询电话:13303081837。

 冀公网安备13010402003046号

